پین دمنده هوا را به داخل پریسون میرساند و در برخی از طرحهای قالبگیری دمشی اکستروژن، به کالیبراسیون یا تکمیل گردن ظرف کمک میکند. عیوب گردن را با تعیین محل خرابی، بررسی ابزار کامل و سیستم بسته شدن، و سپس تأیید اصلاح در برابر الزامات محصول، تشخیص دهید.
قبل از تعویض پین ضربه
- محل آسیب دیدگی گردن یا خارج از مشخصات را مشخص کنید.
- نمونه ها را تا ایستگاه، حفره و بازنگری ابزار قابل ردیابی نگه دارید.
- تراز و سایش را از سوالات تحویل هوا، زمان بندی و خنک کننده جدا کنید.
- نتیجه را با بطری، بسته شدن و شرایط تست مشخص شده تایید کنید.
پین دمنده در قالب گیری دمشی اکستروژن چه کار می کند؟
پین ضربه ای متعلق به آرایش دمنده است. این هوا را تامین می کند که یک پاریسون گرفته شده را در برابر قالب گسترش می دهد. در سیستمهایی که برای پرداخت مدرج طراحی شدهاند، مجموعه پین ضربهای با ابزار گردن نیز کار میکند. حلقه برش، پاساژ خنک کننده یا سایر ویژگی های تکمیلی به طراحی واقعی بستگی دارد. نام به تنهایی توابع ارائه شده را مشخص نمی کند.
ایستمن روشهای پین ضربهای را برای کالیبراسیون رزوه و پیرایش در آن شرح میدهدراهنمای قالب گیری دمشی اکستروژن برای کوپلی استرها. این یک مثال مفید از رابطه ابزارسازی است. مقادیر تنظیم خاص رزین آن باید با مواد و ترتیبات تجهیزاتی که در آن راهنما توضیح داده شده است باقی بماند.
قبل از تعیین علت، ویژگی را شناسایی کنید
پایان بطری شامل ویژگی هایی با کارهای مختلف است. سوراخ گردن، رزوه خارجی و ناحیه تماس آب بندی به ارجاعات طراحی خاص خود نیاز دارند. این بسته ممکن است در برابر یک آستر یا سطح تماس طراحی شده دیگری مهر و موم شود. قبل از اینکه علامتی را به عنوان علت نشتی توصیف کنید، ترتیب آب بندی واقعی را یادداشت کنید.
پرداخت خارجی از توالی کامل ابزار و شکل دهی حاصل می شود. با تخصیص همه آن به پین ضربه، ابزار جفت گیری رد می شود. بنابراین یک شکایت ابعادی باید ویژگی، روش اندازهگیری و ابزارهایی را که بر آن تأثیر میگذارند شناسایی کند.
یک پایه دای و یک میله هسته IBM مراجع متفاوتی هستند
پین یا سنبه قالب متعلق به ابزار تشکیل مذاب در سر قالب است. اشتباه گرفتن آن جزء با پین ضربهای میتواند درخواست تعمیر و نگهداری را به سمت مونتاژ اشتباه هدایت کند. به جای نام مستعار کارگاه، از شناسه طراحی و مونتاژ قطعه استفاده کنید.
قالبگیری دمشی تزریقی از آرایش پیشفرم و هسته متفاوتی استفاده میکند. این راهنما به بررسی های گردن قالب گیری دمشی اکستروژن می پردازد. برای ویژگی های قالب فراتر از گردن،راهنمای طراحی قالب دمشی اکستروژنرابطه گسترده تر بین شکل دهی، خنک سازی و تهویه را توضیح می دهد.
قبل از تعویض پین ضربه ای، عیب گردن را پیدا کنید
قبل از تنظیم دستور غذا، یک بطری شکست خورده را حفظ کنید. نقص و جهت آن را علامت گذاری کنید. ایستگاه و حفره را شناسایی کنید، سپس یک نمونه قابل مقایسه را نگه دارید. گزارشی که می گوید فقط "مشکل گردن" چندین تحقیق بسیار متفاوت را باز می گذارد.
نشتی را از دیواره گردن از نشتی در رابط بطری و درب جدا کنید. همچنین بررسی کنید که آیا فیکسچر تست نشتی با همان ویژگی بسته نهایی تماس دارد یا مهر و موم می شود. مشکل فیکسچر و نشت بسته بندی می تواند به کارهای اصلاحی متفاوتی نیاز داشته باشد.
قسمت را در مراحل متوالی مقایسه کنید
در مواردی که روش کیفیت اجازه نمونه برداری ایمن را می دهد، گردن را پس از قالب گیری، پس از پیرایش و پس از دست زدن به پایین دست مقایسه کنید. هنگامی که خرابی پس از دربندی ظاهر شد، بسته بسته را اضافه کنید. جمع آوری از طریق نقاط نمونه برداری تایید شده؛ دسترسی به ابزار متحرک یک روش نمونه گیری نیست.
اگر علامت تماس برای اولین بار پس از پیرایش ظاهر شد، قبل از تغییر تراز پین ضربه، ترتیب برش و پشتیبانی را بررسی کنید. اگر یک گردن در طول دوره تهویه مشخص شده تغییر شکل داد، تاریخچه حرارتی را در بررسی قرار دهید. این مشاهدات راهنمای بررسی بعدی است. آنها به خودی خود علتی را ایجاد نمی کنند.
از الگو بدون تبدیل آن به تشخیص استفاده کنید
یکی از ایستگاههای آسیبدیده مستحق یک نگاه دقیق به مسیر ابزار و جابجایی آن است. وجود مشکل در چندین حفره مستلزم بررسی شرایط مشترک نیز است. هیچ یک از این الگوها دلیل مرتبط با ابزار را رد نمی کند: مجموعه های متعدد ممکن است طراحی، دستورالعمل راه اندازی یا جایگزینی اخیر یکسان داشته باشند.
آنچه قبل از اولین نمونه رد شده تغییر کرده را ثبت کنید. ورودی های مفید شامل نصب قالب، مواد یا دسته بسته شدن، کار تعمیر و نگهداری و بازبینی دستور العمل است. وضعیت اصلی را در رکورد قابل مشاهده نگه دارید تا تغییر بعدی بتواند مشاهده را از توضیح مشکوک تشخیص دهد.
هنگامی که شکست در واقع در بدنه یا جوش پایین است، از آن استفاده کنیدراهنمای عیب یابی گسترده تر قالب گیری دمشی اکستروژن. بازرسی گردن نباید هر نقص ظرف را در تعمیر پین ضربه ای جذب کند.
چهار الگوی نقص گردن و شواهدی برای جمع آوری
یک جدول عیب یابی مفید به تکنسین می گوید که قبل از انتخاب یک تنظیم چه چیزی را بررسی کند. نقص هایی که ظاهری مشابه دارند می توانند مراحل مختلفی را شامل شوند. جزء مشکوک را از ویژگی مشاهده شده جدا نگه دارید تا زمانی که اندازه گیری ها یا مقایسه کنترل شده از اتصال پشتیبانی کند.
فورموزاراهنمای قالب گیری بادی پلی اتیلن و پلی پروپیلن، اصلاح شده در آوریل 2025، چندین علت احتمالی نشت بسته را شناسایی می کند. همچنین جداسازی بالای فلاش و بیضی گردن را به عنوان موضوعات متمایز عیبیابی در نظر میگیرد. این تمایز مفیدتر از یک دستورالعمل پتویی برای جایگزینی پین ضربه است.
| نقص مشاهده شده | شواهدی که ابتدا باید جمع آوری شود | سوالاتی برای جدا کردن | بعد از اصلاح بررسی کنید |
|---|---|---|---|
| گردن بیضی شکل یا منحرف شده است | ابعاد ترسیم، جهت اندازه گیری و شرایط نمونه در هر مرحله | شکل گیری هندسه، تغییر حرارتی، رهاسازی و جابجایی | همان ابعاد در زمان شرطی سازی توافق شده |
| منطقه آب بندی امتیازدهی یا آسیب دیده | علامت گذاری موقعیت، الگوی تماس و مرحله اول که آسیب را نشان می دهد | تماس ابزار، برش، پشتیبانی و تماس پایین دست | وضعیت سطح و عملکرد بسته مربوطه |
| فلاش بالا متصل می ماند یا پاره می شود | لبه برش، هویت ابزار و وضعیت جفت برش واقعی | سایش، هندسه جفت گیری و ترتیب برش تایید شده | جداسازی تمیز و روکش بدون آسیب |
| بسته پس از درپوش نشت می کند | محل نشتی، هویت بطری و بسته شدن، مونتاژ و شرایط تست | هندسه گردن، تماس آب بندی، سازگاری با بسته شدن و تنظیم تست | بسته بسته مشخص شده تحت آزمایش توافق شده |
بیضی نیاز به شرایط اندازه گیری دارد
ویژگی تعریف شده را در جهت گیری های مورد نیاز نقشه یا نقشه بازرسی آن اندازه گیری کنید. زمان اندازه گیری و شرایط نمونه را حفظ کنید. مقایسه یک بطری گرم به طور مستقیم از دستگاه با یک مرجع شرطی میتواند مبهم باشد که آیا این تفاوت در هنگام شکلدهی یا خنکسازی بعدی ایجاد شده است.
گردنی که بیضی به نظر می رسد دلیلی برای بررسی است. شواهد کافی برای تجویز یک موقعیت سنجاق ضربه ای جدید کافی نیست. قبل از انتخاب اقدام اصلاحی، شرایط حرارتی و جابجایی مربوطه را در کنار منابع ابزارآلات بررسی کنید.
علائم سطحی و فلاش متصل به رکوردهای مختلف نیاز دارند
از یک امتیاز با جهت و مکان قابل مشاهده عکس بگیرید. برای یک منطقه آب بندی آسیب دیده، سطح تماس مورد نظر را با استفاده از نقشه های بطری و درب بطری شناسایی کنید. برای فلاش متصل، لبه برش را حفظ کنید و اجزایی که جفت برش را تشکیل میدهند، ثبت کنید. اینها سوالات متفاوتی هستند حتی زمانی که هر دو نقص در نزدیکی دهان ظاهر می شوند.
قبل از تیز کردن یا تعویض یک قطعه برش، اطمینان حاصل کنید که مجموعه اجازه کار را می دهد و ابزار جفت شده مناسب است. تعمیر یک لبه بدون بررسی اجزای جفت شدن آن می تواند تحقیقات را ناقص بگذارد.
نشت درپوش متعلق به بسته کامل است
تأیید کنید که کدام بسته بندی نصب شده است و چگونه اعمال شده است. یک گردن می تواند بررسی یک بعدی را انجام دهد در حالی که بسته کامل هنوز عملکرد مشخص شده خود را انجام نمی دهد. برعکس، یک نتیجه آزمایش غیرقابل قبول می تواند از خود ترتیب آزمایش حاصل شود. قبل از تلقی نتیجه به عنوان نشانه ای از نقص ابزار، بررسی را با تنظیمات تایید شده تکرار کنید.
برای بسته شدن رشته های پیوسته،ASTM D2063/D2063M-24حفظ گشتاور را با استفاده از تجهیزات تست دستی برطرف می کند. دامنه منتشر شده آن مربوط به گشتاور حذف تحت شرایط تعریف شده است. نتیجه گشتاور باید به عنوان نتیجه ثبت شود. جایگزین تست نشتی مشخص شده بسته نمی شود.
تراز، سایش، تحویل هوا و زمان بندی را جداگانه بررسی کنید
عبارت "چک کردن پین ضربه" نیاز به یک طرح بازرسی در پشت آن دارد. خطای موقعیت، سطح تماس آسیب دیده و تحویل هوا محدود یافته های متفاوتی هستند. ترکیب آنها در یک دستورالعمل تعمیر و نگهداری، توضیح اینکه چرا یک تعمیر یا تغییر تنظیمات خاص انتخاب شده است را دشوار می کند.
تراز با مراجع تایید شده شروع می شود
مونتاژ پین ضربهای، ابزار گردن و ارجاعهای نصب را در برابر نقشههای آنها تأیید کنید. مشخص کنید کدام ویژگی منبع را تامین می کند و کدام موقعیت در حال اندازه گیری است. خط کشیده شده روی عکس نمی تواند رابطه بین سطوح پنهان را ایجاد کند.
از روش بازرسی سازنده دستگاه و روش دسترسی ایمن استفاده کنید. اندازه گیری های مربوطه را با محدودیت های تایید شده برای آن مجموعه مقایسه کنید. هنگامی که ابزار نصب یا تطبیق تغییر کرد، قبل از اینکه فرض کنید موقعیت قبلی قابل استفاده است، کل پشته اجزا را بررسی کنید.
علائم قابل مشاهده را از سایش اندازه گیری شده جدا کنید
یک علامت قابل مشاهده باید ثبت شود، اما اهمیت آن بستگی به محل تماس قطعه با محصول یا ابزار جفت گیری دارد. علامت را با محل نقص و الزامات طراحی قابل اجرا مقایسه کنید. ظاهر سطح به تنهایی آستانه جایگزینی جهانی را ایجاد نمی کند.
هویت درج ها، حلقه ها و سایر اجزای جفت شده را در جایی که بخشی از طرح هستند بررسی کنید. ممکن است دو قطعه که از نظر فیزیکی با هم همخوانی داشته باشند هنوز به ویرایش های متفاوتی تعلق داشته باشند. درخواست جایگزینی باید شامل رابطه مونتاژ باشد، نه فقط یک عکس از پین حذف شده.
مسیر هوایی کامل را مرور کنید
برای تشخیص شرایط عرضه، محدودیت ها، عملکرد شیر و نشتی در نزدیکی ابزار از تشخیص تایید شده استفاده کنید. نمایشگر فشار در بالادست یکی از شواهد است. تحقیقات هنوز باید مشخص کند که آیا هوای مورد نیاز از طریق مسیر و توالی مورد نظر به فرآیند می رسد یا خیر.
قرائت ها باید محل اندازه گیری و شرایط چرخه را مشخص کنند. برای بدست آوردن قرائت، یک خط تحت فشار را قطع نکنید یا دسترسی بداهه را ایجاد نکنید. سؤالات گستردهتر مربوط به عرضه کارخانه بهالزامات ابزار ماشین آلات; بررسی ابزار محلی باید تا ماشین واقعی قابل ردیابی باشد.
زمان بندی و خنک کننده نیاز به مقایسه خاص خود دارند
رویدادهای مربوط به درج، دمیدن، برش، اگزوز و خروج را بررسی کنید. برخی از این عملکردها ممکن است از مکانیزم متفاوتی استفاده کنند یا اصلاً به پین ضربه ای تعلق نداشته باشند. قبل از پیشنهاد تنظیم، نام رویدادها را در HMI با اسناد تجهیزات واقعی مطابقت دهید.
دستور العمل را حفظ کنید و یک فرمان را از تأیید انجام یک عمل متمایز کنید. راراهنمای تنظیمات HMI و هشدارارزش ثبت شرایط واقعی را با توالی رویداد توضیح می دهد. خنک کننده گردن و شرایط نمونه را در جایی که تغییر شکل مشاهده شده آنها را مرتبط می کند، لحاظ کنید.
از محدودیت های تایید شده برای ماشین و ابزار استفاده کنید. یک مقاله عمومی نمی تواند یک ضربه ایمن، فاصله، فشار، نیروی برش یا افزایش زمان بندی برای یک مجموعه ناشناس ایجاد کند.
گردش کار عیب یابی و تأیید کنترل شده
مشاهده و تست پیشنهادی را جداگانه یادداشت کنید. "خراش قابل مشاهده پس از پیرایش" یک مشاهده است. "حلقه برش نیاز به جایگزینی دارد" یک فرضیه است تا زمانی که بازرسی آن را پشتیبانی کند. حفظ این تمایز در پرونده، انتقال را مفیدتر می کند و از تبدیل شدن یک حدس اولیه به توضیح پذیرفته شده جلوگیری می کند.
- الزام شکست خورده را تعریف کنید.مکان را علامت گذاری کنید، نمونه را نگه دارید و روش بازرسی یا آزمایش را تأیید کنید. مشخص کنید که شکایت مربوط به ابعاد، وضعیت سطح، پیرایش یا بسته بندی بسته است.
- هویت نمونه را روی تنظیمات قفل کنید.دستگاه ضبط، ایستگاه، حفره، ویرایش ابزار و دسته مواد. هنگامی که شکست شامل دربندی است، دستور پخت و هویت بسته را حفظ کنید.
- تحت شرایط ایمن مشخص شده بازرسی کنید.قبل از تعمیر و نگهداری یا تماس با ابزار، از روش های دسترسی و جداسازی تایید شده استفاده کنید. عملیات تشخیصی کنترل شده به روش مجاز خود نیاز دارد.
- قوی ترین فرضیه پشتیبانی شده را آزمایش کنید.یک تغییر مجاز را در محدوده های تایید شده انتخاب کنید. سایر شرایط قابل کنترل را به اندازه کافی پایدار نگه دارید تا مقایسه را تفسیر کنید، و هر شرایطی را که نمی توان نگه داشت مستند کنید.
- بررسی های مربوطه را تکرار کنید.همان ویژگی را بررسی کنید و تست عملکردی مشخص شده را تکرار کنید. همان شرط اندازه گیری را اعمال کنید تا مقایسه معنادار باقی بماند.
- تصمیم آزادی را ثبت کنید.نتایج را با تنظیمات اصلاح شده حفظ کنید. برنامه کیفیت را برای راستیآزمایی ادامه دار دنبال کنید و مشخص کنید چه کسی عرضه تولید را تأیید کرده است.
خدمات، خطراتی را فراتر از مشکل کیفیت معرفی می کند.راهنمای انرژی خطرناک OSHAراه اندازی غیرمنتظره و آزاد شدن انرژی ذخیره شده را به عنوان خطرات جدی تعمیر و نگهداری شناسایی می کند. جداسازی مخصوص ماشین باید منابع انرژی مربوطه را مورد توجه قرار دهد. یک فرمان توقف HMI به تنهایی نباید به عنوان جایگزینی برای روش جداسازی مورد نیاز در نظر گرفته شود.
یک رکورد کوتاه نگه دارید که از نتیجه گیری پشتیبانی کند
مقایسه نیاز به یک پنجره بازرسی تعریف شده دارد. شماره بررسی شده و عددی که در همان معیار ذکر شده رد شده است را ثبت کنید. بررسی های مکرر را روی یک نمونه به طور جداگانه برچسب بزنید، بنابراین سابقه آنها را به عنوان بطری های اضافی در نظر نمی گیرد.
| ضبط کنید | آنچه در آن تعلق دارد |
|---|---|
| هویت | ماشین، ایستگاه/حفره، قالب، مونتاژ پین ضربهای و بازبینی نقشهها |
| پایه | محل نقص، اولین مرحله آسیب دیده، دستور پخت و شرایط نمونه |
| شواهد بازرسی | عکسها، ویژگیهای اندازهگیری شده، روش و محدودیتهای پذیرش قابل اجرا |
| تغییر کنترل شده | اقدام تایید شده، شخص مسئول و شرایط نگهداری یا تغییر یافته است |
| تأیید | مقدار بازرسی شده، خرابی ها، شرایط آزمایش، ادامه بررسی ها و تاییدیه انتشار |
اگر نرخی گزارش شده است، آن را به عنوان بطری های بازرسی شده ناموفق تقسیم بر تمام بطری های بازرسی شده در آن پنجره تعریف کنید. معیار و مبنای نمونه گیری را بین مقایسه ها ثابت نگه دارید. یک نمونه کوچک بدون نقص مشاهده شده یک نتیجه نمونه است، نه وعده ای مبنی بر اینکه تولیدات آینده بدون نشت خواهد بود.
یک نتیجه حل نشده را با دست نخورده بودن شواهد اصلی افزایش دهید. ارسال نمونه های شکست خورده و قابل قبول با هویت ابزاری مفیدتر از فوروارد کردن فقط دستور نهایی است. سپس تأمینکننده یا تیم کیفیت میتوانند آنچه را که واقعاً مشاهده شده است و هر تلاش برای اصلاح تغییر کرده است، بررسی کنند.
مونتاژ صحیح پین ضربه ای را نگهداری و تعویض کنید
قبل از سفارش تعویض، مجموعه را شناسایی کنید. شماره سریال دستگاه، شناسایی قالب و بازبینی نقشه پین ضربهای را با هم نگه دارید. درج گردن منطبق و اجزای برش را در صورت لزوم درج کنید. نام جزء مشترک یا قطر خارجی مشابه، قابلیت تعویض را ایجاد نمی کند.
تمیز کردن، دوباره کاری و تعویض نیاز به تصمیمات متفاوتی دارد. از دستورالعمل های تعمیر و نگهداری تایید شده و محدودیت های پذیرش استفاده کنید. کار ترمیم سطح، تیز کردن یا پوشش دادن می تواند یک رابط عملکردی را تغییر دهد، بنابراین به جای تلقی هر علامت قابل مشاهده به عنوان دستورالعمل تعمیر، تأیید سازنده مناسب را دریافت کنید.
پس از نصب، بررسی های مورد نیاز کار واقعی را تکرار کنید. ابعاد گردن و ناحیه آب بندی مربوطه را تأیید کنید، سپس بسته شدن مشخص شده و تست عملکردی را تأیید کنید. بازبینی تنظیمات حاصل را با سابقه بازرسی حفظ کنید. راچک لیست نگهداری پیشگیرانهاین رکوردها را در یک طرح گسترده تر مخصوص ماشین قرار می دهد.
دو مرجع کینگگل بطری ماشین
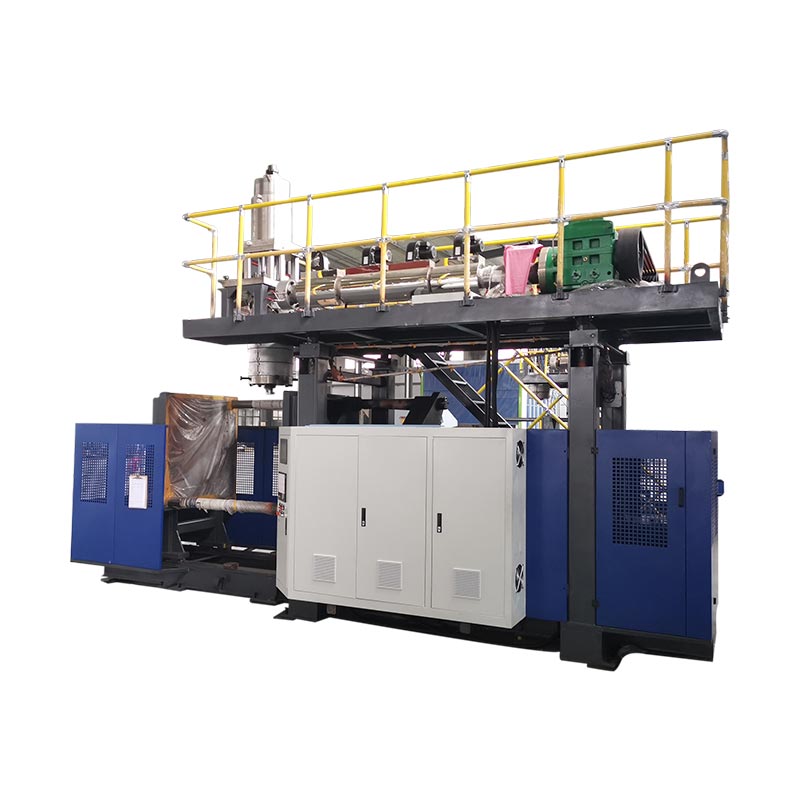
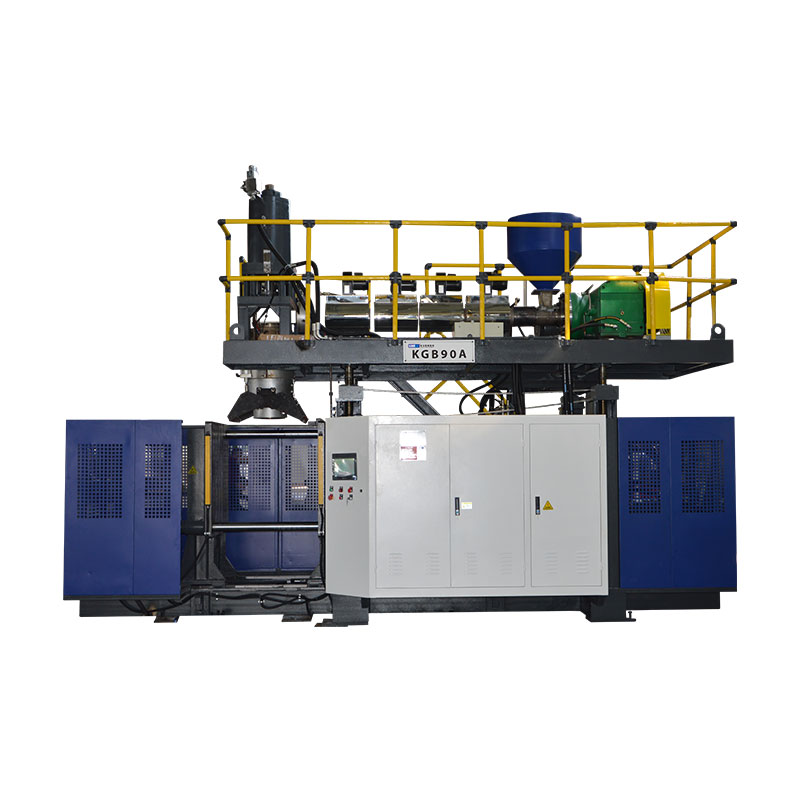
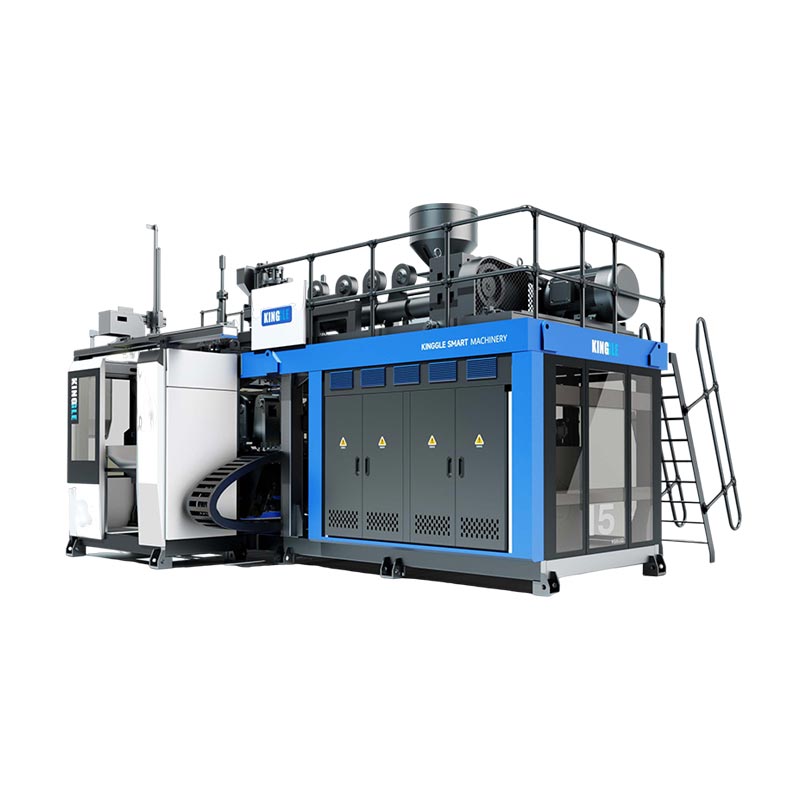
KGB5L و KGB5D نمونه های ماشین بطری اکستروژن پیوسته مرتبط را ارائه می دهند. چیدمان ایستگاه منتشر شده آنها به سازماندهی سوابق بازرسی کمک می کند: حفظ هویت ایستگاه و در صورت لزوم، هویت سر و حفره. کاتالوگ برای هر بطری تولید شده در هر یک از پلتفرمها، پین ضربهای جهانی را مشخص نمیکند.


| زمینه منتشر شده | KGB5L | KGB5D |
|---|---|---|
| چیدمان ایستگاه | مجرد | دوبل |
| حداکثر ظرفیت ظرف | 5 L | 5 L |
| قطر پیچ | 60 میلی متر | 70 میلی متر |
| ظرفیت ذوب HDPE | 55 کیلوگرم در ساعت | 80 کیلوگرم در ساعت |
منابع: صفحات مرتبط KGB5L و KGB5D محصول. ظرفیت ذوب یک زمینه تولید مواد منتشر شده است، نه یک نرخ بطری پذیرفته شده یا یک نتیجه با کیفیت گردن.
از این ارقام برای شناسایی پلت فرم و چارچوب بحث تولید استفاده کنید. انتخاب پین دمنده همچنان به پایان بطری، قالب، نصب و آرایش واقعی دمیدن بستگی دارد. قطر پین ذکر شده در مشخصات دای هد جایگزین نقشه پین ضربه ای نیست.
برای یک پروژه ماشین جدید، نقشه های بطری و بسته را قبل از تأیید محدوده ابزارسازی ارائه دهید. برای نصب موجود، مدارک شناسایی و بازرسی مجموعه فعلی را اضافه کنید. راراهنمای انتخاب بطری-ماشین HDPEمشخصات تولید گسترده تر را پوشش می دهد.
سوالات متداول در مورد پین ضربه ای و نقص گردن
آیا پین ضربه ای همان پین دای است؟
خیر. پین یا سنبه قالب بخشی از ابزار تشکیل مذاب است. یک سنجاق دمنده هوای دمنده را ارائه می دهد و ممکن است وظایف مربوط به گردن را در طراحی خاص داشته باشد. هر یک از اجزاء را از نقشه اسمبلی آن شناسایی کنید. کلمه مشترک "پین" رابط یا ابعاد آنها را قابل تعویض نمی کند.
آیا هر دستگاه قالب گیری دمشی اکستروژن از همان طراحی پین ضربه ای استفاده می کند؟
خیر. ترتیبات دمیدن و تکمیل به محصول و ابزار بستگی دارد. ویژگی های کالیبراسیون، خنک کننده و برش به پیکربندی خاص بستگی دارد. مونتاژ و حرکت واقعی را قبل از انتخاب جایگزین یا اعمال دستورالعمل راه اندازی از دستگاه دیگری تأیید کنید. حجم ظرف به تنهایی نمی تواند جزء صحیح را شناسایی کند.
آیا زمانی که پین ضربهای در شرایط خوبی است، بطری نشت میکند؟
بله. رابط کامل بطری و بسته شدن، از جمله درپوش مشخص شده، تماس آب بندی و ترتیب تست را بررسی کنید. تعیین کنید که آیا آسیب در طول قالب گیری ظاهر می شود یا بعد از جابجایی. نتیجه نشتی یک بررسی ناموفق را مشخص می کند. به خودی خود مشخص نمی کند که کدام ابزار، جزء یا شرایط فرآیند باعث خرابی شده است.
چه اطلاعاتی برای بررسی پین ضربهای جایگزین نیاز است؟
مدل و شماره سریال دستگاه، هویت قالب، نقشه مونتاژ پین ضربه و بازبینی را ارائه دهید. ابزار گردن جفت و نقشه های مربوط به بطری و بسته شدن را اضافه کنید. برای بررسی نقص، هویت نمونه، عکسها، اندازهگیریها و ترتیبی که مشکل برای اولین بار در آن ظاهر میشود را شامل شود. برای مدارک فنی از کانال تماس تایید شده استفاده کنید.
بعد از تعمیر یا تعویض پین ضربه ای چه مواردی باید بررسی شود؟
هویت مونتاژ و تنظیم را بر اساس اسناد تایید شده تأیید کنید، سپس ویژگی های گردن آسیب دیده را تحت شرایط اندازه گیری توافق شده بررسی کنید. تست بسته مربوطه را با بسته شدن مشخص شده تکرار کنید. مقادیر و خرابی ها را ثبت کنید، تنظیمات اصلاح شده را حفظ کنید و برنامه کیفیت را برای ادامه بررسی ها و انتشار تولید دنبال کنید.
جزئیات دستگاه، ابزار و عیوب گردن را ارسال کنید
با مدل و شماره سریال، شناسایی ابزار و یک عکس عیب مشخص شده شروع کنید. شامل الزامات بطری و بسته شدن، اولین مرحله تولید تحت تأثیر و هر گونه نتایج اندازه گیری شده است. این جزئیات به بحث فنی نقطه شروع مشخصی می دهد.
در مورد نیاز ابزار و تولید بحث کنیدNingbo Kingngle Machinery Co., Ltd. ·اطلاعات شرکت