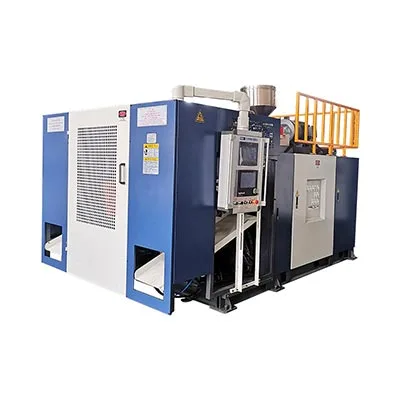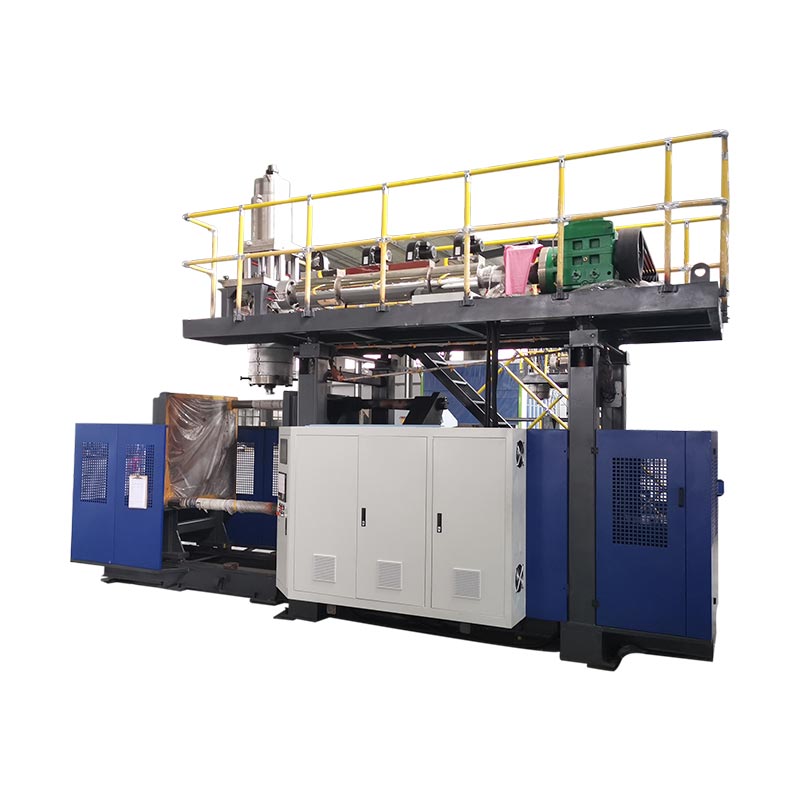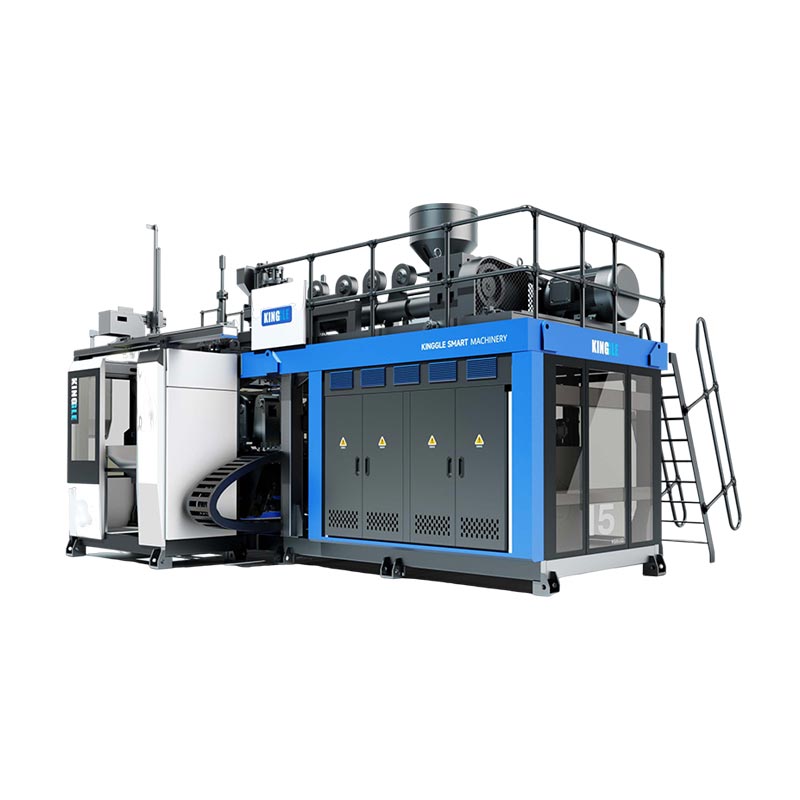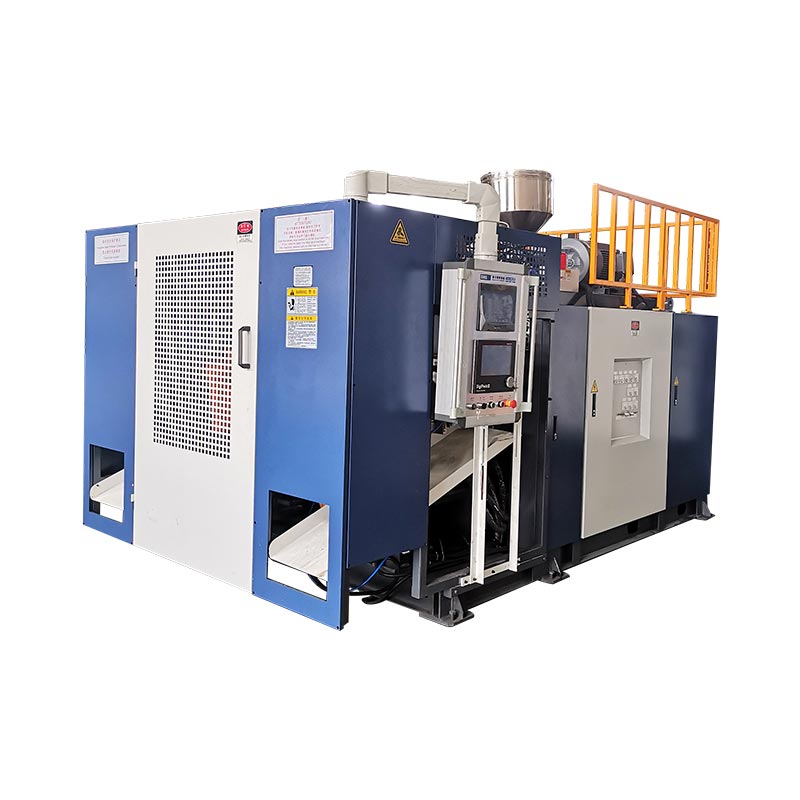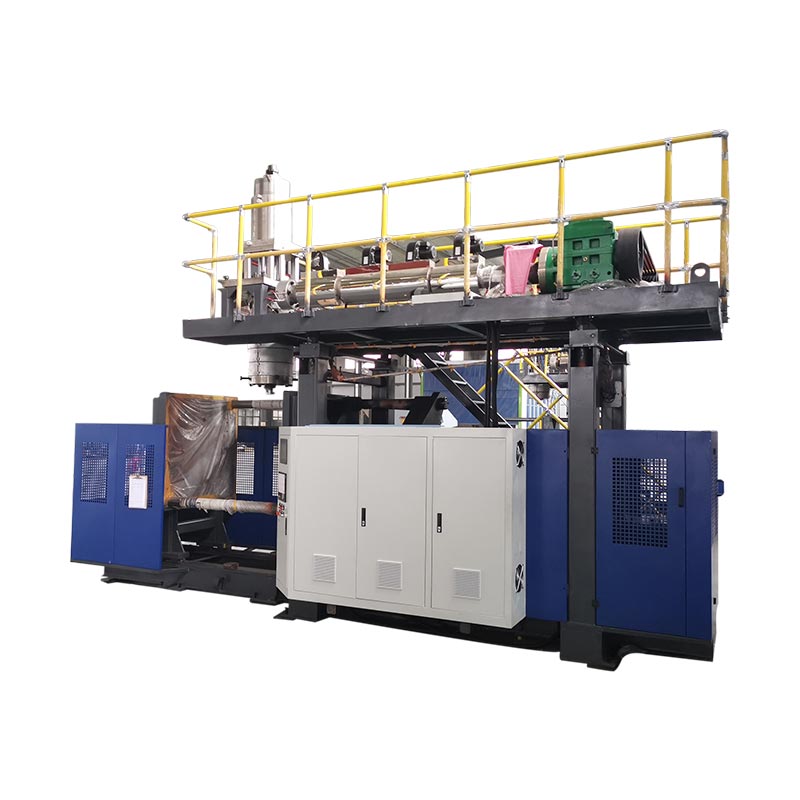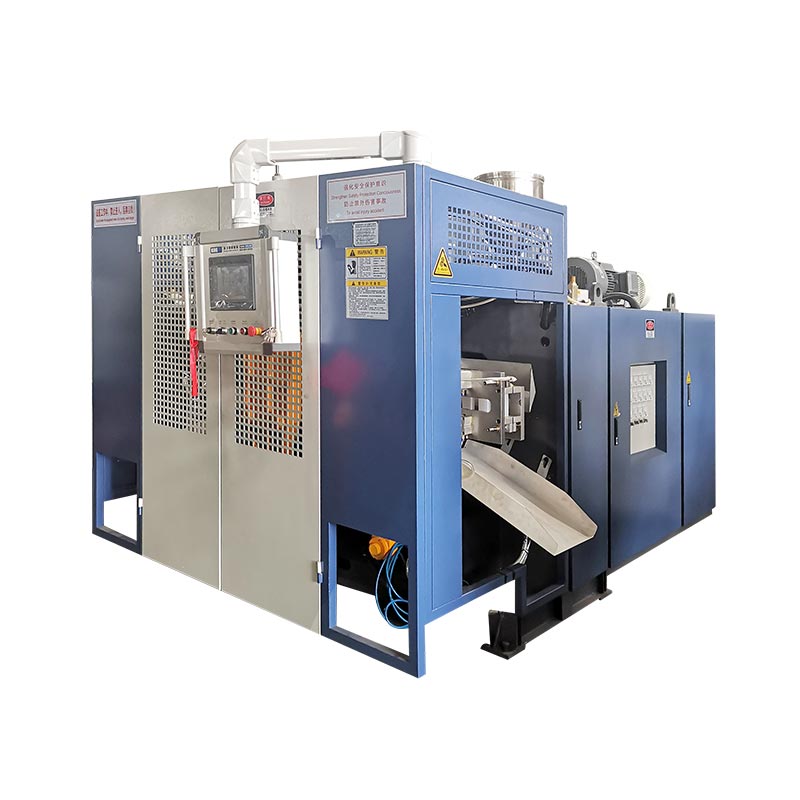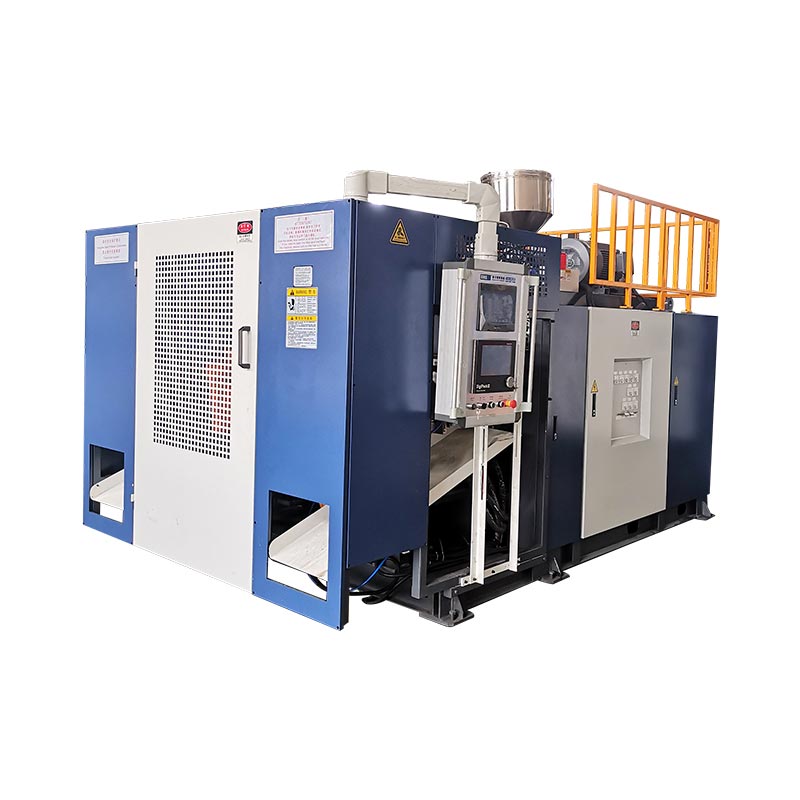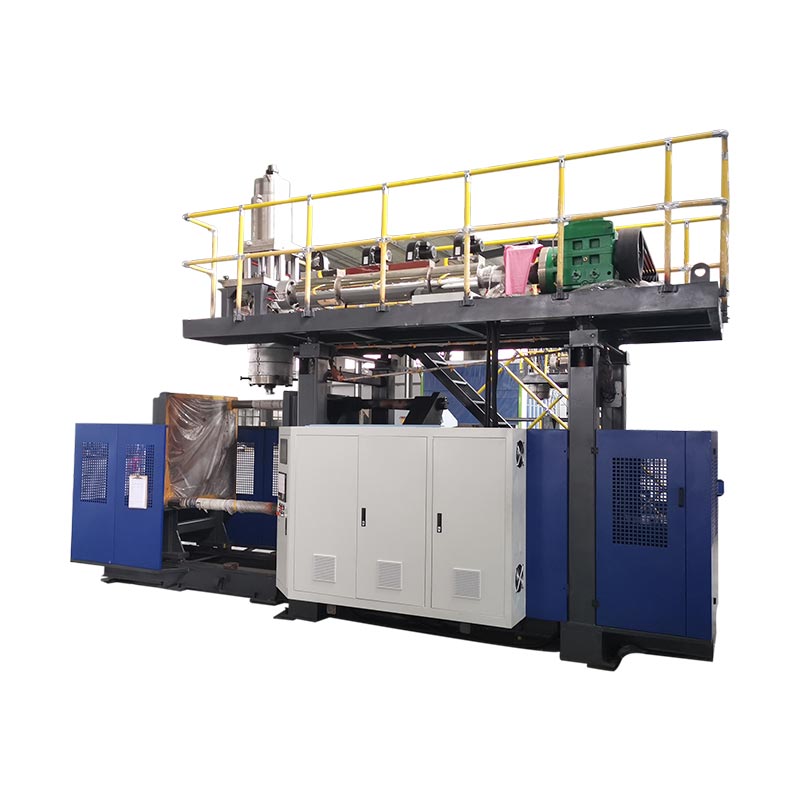
بخشهای اصلی دستگاههای قالبگیری ضربهای عبارتند از: سیستم تغذیه و اکستروژن، سر قالب، قالب و گیره، سیستم دمش، مدارهای خنککننده، درایوها و کنترلها و تجهیزات حذف بخشی. ترتیب آنها به فرآیند قالب گیری و پیکربندی ماشین بستگی دارد. برای قالب گیری دمشی اکستروژن، قبل از در نظر گرفتن جایگزینی، هر جزء را بر اساس عملکرد و مجموعه آن شناسایی کنید.
برای شناسایی یک قطعه، مجموعه آن را پیدا کنید، عملکرد آن را تأیید کنید و اطلاعات فنی مربوطه را جمع آوری کنید. یک عکس یا یک نام آشنا به ندرت مشخص می کند که آیا دو قطعه جایگزین روی یک دستگاه کار می کنند یا خیر.
چهار تمایز از اختلاط های گران قیمت جلوگیری می کند
- سر قالب لوله پلاستیکی را تشکیل می دهد. قالب دمنده نمای بیرونی ظرف را تشکیل می دهد.
- یک سنبه یا سنبه به مسیر مذاب شکل می دهد. یک سنجاق ضربه ای هوا را منتقل می کند و ممکن است عملکردهای مربوط به گردن را انجام دهد.
- فرمان کنترل کننده، موقعیت محرک و دیواره بطری اندازه گیری شده شواهد مختلفی هستند.
- تطبیق نام یک جزء تنها شروع شناسایی قطعه جایگزین است.
نوع ماشین را قبل از نامگذاری قطعات آن مشخص کنید
فرآیند را از مدارک شناسایی و فنی دستگاه تأیید کنید. قالبگیری دمشی اکستروژن، قالبگیری بادی تزریقی و قالبگیری ضربهای کششی محصولات توخالی را از طریق آرایشهای مختلف ابزارسازی ایجاد میکند. لیست اجزایی که هر سه را ترکیب می کند، می تواند خریدار را به دنبال سخت افزاری ببرد که دستگاه نصب شده از آن استفاده نمی کند.
در قالب گیری دمشی اکستروژن یا EBM، یک اکسترودر پلیمر مذاب را به سر قالب عرضه می کند. سر یک لوله توخالی به نام پاریزون را تشکیل می دهد که قالب آن را گرفته و باد می کند. کینگلراهنمای دستگاه قالب گیری دمشیدسته های فرآیند را توضیح می دهد و قالب گیری دمشی اکستروژن را به عنوان تمرکز تجهیزات آن شناسایی می کند.
در عوض، یک دستگاه قالبگیری بادی تزریقی، قبل از انتقال آن به مرحله دمیدن، یک پیشفرم در اطراف میله هسته تشکیل میدهد. سیستم دمشی کششی PET از یک پریفرم و یک عملیات کشش استفاده می کند. این تمایزها هنگام شناسایی ابزار اهمیت دارند: یک مجموعه میله هسته IBM و یک میله کششی PET نباید در لیست قطعات یدکی عمومی EBM ظاهر شوند.
مجموعه ها، قطعات و مواد فرآیند را جدا نگه دارید
اصطلاح "قطعات قالب گیری دمشی" می تواند به معنای اجزای ماشین یا محصولات پلاستیکی ساخته شده توسط این فرآیند باشد. بیان کنید که کدام معنی صدق می کند. یک پاریسون پلاستیک در حال پردازش است، نه یک قطعه ماشین قابل تعویض. حفره از ویژگی های قالب است. دای هد مجموعه ای است که شامل چندین جزء با هویت خاص خود می باشد.
هنگام درخواست کمک از سلسله مراتب اسمبلی استفاده کنید: ماشین، سیستم، مونتاژ، سپس بخش جداگانه. به عنوان مثال، "سر اکستروژن، مجموعه ابزار، سنبه" مفیدتر از "سر پین" است. مرجع طراحی یا شماره قطعه اصلی را هر زمان که در دسترس بود اضافه کنید. این به تامین کننده نقطه شروعی بدون اتکا به نام مستعار محلی می دهد.
| گروه مؤلفه | تابع | مدارک شناسایی مفید |
|---|---|---|
| تغذیه و اکستروژن | رزین را تهیه، انتقال، ذوب و مخلوط کنید | نقشه اکسترودر، مشخصات پیچ / بشکه، صفحه موتور |
| هد و پاریسون ابزار | مذاب را پخش کنید و لوله را تشکیل دهید | مدل سر، نقشه ابزار، اصلاح مونتاژ |
| کنترل پاریسن | فرمان تغییرات در دهانه ابزار | نسخه کنترل کننده، محرک و شناسایی بازخورد |
| قالب و گیره | پاریسون را بگیرید، ابزار را نگه دارید و شکل خارجی را تعریف کنید | شناسه قالب، نقشه رابط، مرجع مونتاژ گیره |
| دمیدن و خنک کننده | پریسون را باد کرده و حرارت را بردارید | نقشه کشی ابزار دمشی، مدار هوا و نقشه مدار خنک کننده |
| رانندگی و کنترل کنید | توابع قدرت، توالی و مانیتور | شماتیک ها، صفحات دستگاه، نسخه های نرم افزار و پارامتر |
| بیرون آوردن و تکمیل | محصول را بردارید و در جایی که گنجانده شده است تمام کنید | طراحی گریپر/فیکسچر و پیکربندی خط تایید شده |
رزین را تغذیه و ذوب کنید: قیف، پیچ، بشکه و درایو
مسیر تغذیه قبل از پیچ شروع می شود
قیف مواد را به بخش تغذیه اکسترودر می رساند. یک پروژه همچنین ممکن است شامل لودرها، مخلوطکنها، تجهیزات دوزینگ یا بازگشت دوباره سنگریزه باشد. آنها را به عنوان تجهیزات قابل شناسایی با رابط های جداگانه در نظر بگیرید. وجود قیف ثابت نمی کند که انتقال خودکار، خشک کردن یا مخلوط کردن در منبع دستگاه گنجانده شده است.
هنگامی که خروجی نامنظم می شود، قبل از سرزنش کردن پیچ، درجه رزین، مقدار، ترکیب و رفتار تغذیه را ثبت کنید. محدودیت یا وقفه در تحویل مواد می تواند بر آنچه به سر می رسد تأثیر بگذارد. تیم تعمیر و نگهداری نیاز به مشاهدات مرتبط با اجرای واقعی دارد، نه صرفاً درخواست یک اکسترودر بزرگتر.
سیستم پیچ، بشکه و دما کارهای مختلفی را انجام می دهد
پیچ دوار رزین داخل بشکه را منتقل و کار می کند. مناطق گرمایش گرما را تحت کنترل دما اضافه می کنند، در حالی که این فرآیند همچنین گرما را از طریق کار مکانیکی ایجاد می کند. سنسورهای دما در مکان های نصب شده خود بازخورد ارائه می کنند. بنابراین، دمای نمایش داده شده در منطقه بشکه، اندازه گیری مستقیم هر بخش از مذاب جاری نیست.
هویت هیتر و سنسور را از هم جدا نگه دارید. هشدار دمای پایین می تواند مدار برق، بخاری، دستگاه بازخورد، سیم کشی یا تنظیم کنترل را شامل شود. تعویض بخاری بدون تایید عیب می تواند مشکل اصلی را حل نکند. از نمودار سیم کشی واقعی و تشخیص الکتریکی واجد شرایط به جای مقاومت جهانی یا محدودیت دما استفاده کنید.
درایو باید بیشتر از یک درجه قدرت مطابقت داشته باشد
موتور، گیربکس و کوپلینگ حرکت را به پیچ منتقل می کنند. اتصالات مکانیکی و الزامات عملیاتی آنها متعلق به مجموعه نصب شده است. موتوری با توان نامی یکسان به طور خودکار جایگزین مناسبی نیست و پیچی با قطر اسمی یکسان ممکن است هندسه یا جزئیات اتصال متفاوتی داشته باشد.
برای درخواست پیچ یا بشکه، نقشه اصلی، شماره سریال دستگاه و کاربرد مواد را ارائه دهید. برای پرس و جو درایو، صفحات کامل موتور و گیربکس را به همراه مرجع مونتاژ مربوطه وارد کنید. جهت گیری اصلی و اطلاعات اتصال را در عکس های گرفته شده از یک موقعیت امن حفظ کنید. این رکوردها به تشخیص آیتم شکست خورده از مجموعه بزرگتر اطراف آن کمک می کند.
پاریسون را تشکیل دهید: سر قالب، ابزار قالب و کنترل ضخامت دیوار
سر قالب مذاب را از اکسترودر دریافت می کند و آن را به سمت ابزار خروجی توزیع می کند. قالب و سنبه، که گاهی اوقات به عنوان پین قالب یا ابزار هسته ای توصیف می شود، گذرگاه حلقوی که لوله را تشکیل می دهد را مشخص می کند. اصطلاحات بر اساس طراحی سر متفاوت است، بنابراین یک جزء نامگذاری شده همیشه باید به یک طراحی متصل شود.
قالب دمنده کار متفاوتی را انجام می دهد. در اطراف پریسون داغ بسته می شود و بیرونی ظرف را مشخص می کند زیرا هوا پلاستیک را در برابر حفره منبسط می کند. سفارش "یک سر قالب جدید" بدون تشخیص اینکه آیا مشکل مربوط به سر اکستروژن، ابزار خروجی یا قالب دمنده است، ابهام قابل اجتناب ایجاد می کند.
سرهای پیوسته و انباشته کننده مسیرهای مادی متفاوتی دارند
یک آرایش اکستروژن پیوسته، جداره را از منبع مذاب ادامه می دهد. یک سر انباشته مقداری مذاب را ذخیره می کند و آن را در طول چرخه تخلیه می کند. عملکردهای اضافی ذخیره سازی و تخلیه، مجموعه سر و کنترل های آن را تغییر می دهند. یک انباشته مذاب نیز با یک انباشته هیدرولیکی که انرژی را در مدار قدرت سیال ذخیره می کند متفاوت است.
قبل از مقایسه مهر و موم، ابزار، بخاری یا محرک، معماری سر را شناسایی کنید. تطبیق قطر خروجی به تنهایی ثابت نمی کند که مجموعه، حرکت یا رابط کنترلی اطراف سازگار است.
کنترلر تنها بخشی از کنترل ضخامت دیوار است
یک سیستم کنترل پاریسون یک پروفایل برنامه ریزی شده را از طریق یک کنترل کننده، محرک و ترتیب بازخورد به حرکت ابزار متصل می کند. موگنمای کلی اجزای قالب گیری دمشیکنترل کننده ها، محرک ها و قطعات سروو را به عنوان عناصر جداگانه راه حل های خود توصیف می کند. این خانواده های اجزاء دارای مشاغل مختلفی در سیستم کنترل و حرکت هستند.
مفهوم عملی ساده است: یک صفحه نمایش یا کنترل کننده جایگزین نمی تواند مستقل از محرک، بازخورد و رابط ماشین انتخاب شود. بررسی اجمالی Moog خانواده های جزء را توصیف می کند. مشخص نمی کند که کدام دستگاه روی دستگاه Kingngle خاصی نصب شده است.
موقعیت ابزار و ضخامت دیوار نهایی نیز باید جدا باقی بماند. دیواره بطری هنوز به رفتار مواد، هندسه قطعه و شرایط فرآیند بستگی دارد. به جای تلقی یک نمایه نمایش داده شده به عنوان گزارش اندازه گیری دیوار، قسمت قالب گیری شده را بررسی کنید. راراهنمای برنامه نویسی parisonتغییرات نمایه را با مکان های اندازه گیری شده محصول مرتبط می کند.
قسمت را شکل دهید و رها کنید: قالب، گیره، سیستم دمیدن و بیرون آوردن
قالب دمنده و واحد گیره باید جداگانه شناسایی شوند. قالب ابزار خاص محصول است. مجموعه گیره آن ابزار را پشتیبانی و حرکت می دهد و در طی مراحل مورد نیاز آن را بسته نگه می دارد. صفحات، راهنماها، سیلندرها و هر مکانیزم حمل به پیکربندی دستگاه تعلق دارند، نه به طور خودکار به خرید قالب.
برای سؤالات جایگزینی، یک عکس حفره ممکن است محصول را شناسایی کند اما اطلاعات کمی در مورد رابط نصب نشان می دهد. شناسه ابزار و نقشه ماشین یا قالب مربوطه را درج کنید. راراهنمای طراحی قالب قالب گیری اکستروژنتوضیح می دهد که چرا روش حفره، خنثی کردن، خنک کردن، رابط دمیدن و روش حذف باید با هم کار کنند.
سنجاق ضربه ای یک سنجاق قالب نیست
پین یا سنبه قالب متعلق به ابزار تشکیل مذاب است. پین ضربهای متعلق به سیستم انتقال هوا و در برخی از پیکربندیها، شکل دهی یا تنظیم کالیبراسیون است. هر دو ممکن است در طبقه مغازه "پین" نامیده شوند، اما آنها کارهای مختلفی را انجام می دهند و رابط های مختلفی دارند.
برخی از محصولات از ترتیب دمیدن متفاوتی استفاده می کنند، از جمله دمیدن پایین. از حجم بطری به تنهایی پین ضربه ای سفارش ندهید. پایان محصول، هندسه ابزار، نصب، حرکت و اتصال هوا باید با طرح تایید شده مطابقت داشته باشد. عملکرد دقیق یک پین یا مجموعه دمنده به آن طراحی بستگی دارد.
حذف قطعه فراتر از باز کردن قالب است
سیستم حذف باید محصول تشکیل شده را بدون آسیب یا تداخل غیرقابل قبول خارج کند. بسته به پروژه، حذف ممکن است شامل یک گیره، یک ربات، مکانیزم کنترل دیگری یا یک عملیات دستی تعریف شده باشد. حذف فلاش، پانچ دسته، تست نشت و انتقال ممکن است تجهیزات جداگانه ای باشند.
این مرز زمانی اهمیت دارد که قطعه ای به اشتباه به ماشین بعدی برسد. بعد از باز شدن قالب ممکن است علامت گذاری یا تغییر شکل ایجاد شود. جایی که برای اولین بار ظاهر می شود، کدام ایستگاه یا حفره آن را تولید کرده است، و اینکه آیا قبل از جابجایی وجود داشته است یا خیر، یادداشت کنید. سایش قالب را از نقصی که فقط پس از اصلاح و انتقال بررسی شده است، تشخیص ندهید.
قبل از درخواست تعویض انگشتان، وسایل یا حسگرها، محدوده سفارش داده شده خارج کردن و تکمیل را تأیید کنید. راماشین اتوماتیک و راهنمای خط کاملعملکرد ماشین را از منبع پایین دست جدا می کند. اتوماسیون باید با پیکربندی واقعی شناسایی شود، نه اینکه از کلمه "خودکار" استنتاج شود.
پشتیبانی از چرخه: هیدرولیک، خنک کننده، سنسورها و کنترل ها
مدارهای قدرت و سیال
در یک ماشین هیدرولیک، موتور و پمپ نیروی هیدرولیک را تامین می کنند. سوپاپ ها جریان را هدایت یا تنظیم می کنند و محرک ها حرکت را تولید می کنند. پمپ روغن سروو رانده بخشی از یک سیستم هیدرولیک است. نامیدن آن موتور الکتریکی باعث نمی شود که کل دستگاه کاملاً الکتریکی باشد.
سیستم هوا از عملکردهای پنوماتیک و دمیدن مشخص شده پشتیبانی می کند. رگولاتورها، شیرها، فیلترها، لوله ها و ابزار دمنده نقش های متفاوتی دارند. اتصالی که درست به نظر می رسد همچنان باید با الزامات مدارش مطابقت داشته باشد. اجزای هیدرولیک و پنوماتیک را از روی کد شماتیک و کامل دستگاه شناسایی کنید، نه فقط اندازه بدنه یا ظاهر پورت.
خنک کننده چندین بار جداگانه دارد
قالب نیاز به حذف حرارت دارد و ممکن است دستگاه بارهای خنک کننده اضافی مانند روغن هیدرولیک یا مدارهای مشخص دیگر داشته باشد. یک چیلر، برج یا سیستم آب کارخانه می تواند خارج از منبع تغذیه دستگاه قرار گیرد. قبل از اینکه تجهیزات کارخانه مفقود شده را به عنوان یک جزء دستگاه گم شده در نظر بگیرید، مرز مسئولیت را ترسیم کنید.
یک قرائت معمولی در منبع اصلی آب ثابت نمی کند که هر شاخه قالب دارای گردش خون کافی است. هویت مدار و مشاهدات عملیاتی واقعی مفیدتر از یک فرضیه خطی است. راراهنمای الزامات ابزارنحوه متمایز نگه داشتن ماشین، قالب و نیازهای کمکی را توضیح می دهد.
دستگاه های HMI، PLC و بازخورد قابل تعویض نیستند
HMI رابط اپراتور است. PLC منطق کنترل ماشین را اجرا می کند، در حالی که دستگاه های میدانی سیگنال ها را ارائه می دهند و دستورات را انجام می دهند. یک پیام در HMI یک وضعیت گزارش شده را شناسایی می کند. به خودی خود نشان نمی دهد که صفحه نمایش معیوب است یا دستگاه نمایش داده شده از کار افتاده است.
قبل از پاک کردن یا تغییر هر چیزی، زنگ هشدار، مرحله چرخه و مشاهدات مربوطه را حفظ کنید. استفاده کنیدراهنمای تنظیمات HMI و آلارمبرای سازماندهی آن رکورد تعویض کنترلر، درایو یا بازخورد نیز ممکن است به برنامه، پارامترها و کالیبراسیون صحیح نیاز داشته باشد.
دستگاه های مرتبط با ایمنی نیاز به فرآیند جایگزینی و اعتبار سنجی مشخص خود دارند. در ایالات متحده،راهنمای انرژی خطرناک OSHAبه خطرات سرویس دهی ناشی از انرژی غیرمنتظره یا انرژی ذخیره شده می پردازد. از طریق پرسنل مجاز، رویه دستگاه خاص سایت را دنبال کنید. نه توقف HMI و نه راهنمای قطعات عمومی دسترسی ایمن را ایجاد نمی کنند.
ببینید که چگونه قطعات در ماشین های پیوسته و انباشته Kingngle متفاوت است
مثالهای پلتفرم واقعی، نقشه مؤلفه را مفیدتر میکنند. کینگلصفحه محصول KGB5Lیک ماشین پیوسته تک ایستگاهی با مکانیزم انتقال قالب را توصیف می کند. جدول آن یک پیچ 60 میلی متری را نشان می دهد و میتسوبیشی PLC در توضیحات ویژگی نامگذاری شده است.

راصفحه KGB100B 120Lدر عوض یک پلتفرم سر انباشته را توصیف می کند. این یک پیچ 100 میلی متری را فهرست می کند و عملکرد سروو هیدرولیک، قفل کردن قالب با فشار مستقیم و کنترل ضخامت دیوار را توصیف می کند. ترتیب ذخیره سازی و تخلیه آن به بحث اجزا ساختار متفاوتی می دهد.

| مورد | KGB5L | KGB100B | آنچه که تمایز تغییر می کند |
|---|---|---|---|
| معماری منتشر شده | اکستروژن پیوسته تک ایستگاهی | اکستروژن سر انباشته | مونتاژ سر و روابط چرخه |
| قطر پیچ منتشر شده | 60 میلی متر | 100 میلی متر | مراجع مختلف اکسترودر؛ قطر مشخصات کامل قطعه نیست |
| چیدمان قالب منتشر شد | جابجایی قالب ترجمه ای | ترتیب باز و بسته شدن ثابت که در صفحه توضیح داده شده است | مجموعه گیره و حرکت صحیح را شناسایی کنید |
| هویت جایگزین | از اسناد ساخته شده این دستگاه استفاده کنید | از اسناد ساخته شده این دستگاه استفاده کنید | هیچ قابلیت تعویضی از نام یک جزء مشترک وجود ندارد |
منابع: دو صفحه محصول Kingngle مرتبط. توضیحات پیکربندی و قطر پیچ ها اطلاعات کاتالوگ هستند، نه اندازه گیری از دستگاه نصب شده مشتری.
این مثالها نشان میدهند که چرا "یک پیچ کینگگل"، "یک شیر هیدرولیک" یا "یک کنترلکننده دیواری" توصیف سفارش بسیار گسترده است. حتی در یک خانواده ماشین، شماره سریال، تغییرات تایید شده و اصلاح مونتاژ فعلی اهمیت دارد. داده های صفحه محصول می تواند پلتفرم را پیدا کند، اما نمی تواند جایگزین صورتحساب مواد ساخته شده باشد.
برای خرید، سه رکورد را از هم جدا کنید: آنچه در کاتالوگ توضیح داده شده است، سفارش شامل چه مواردی است، و آنچه اکنون نصب شده است. ممکن است تغییر بعدی یک درایو، حسگر یا ابزار را تغییر داده باشد. قبل از انتخاب جایگزین، آن رکوردها را با هم تطبیق دهید، به خصوص زمانی که جزء قدیمی دیگر با طرح اصلی مطابقت ندارد.
در طول یک درخواست خدمات، زیرسیستم آسیب دیده را روی یک عکس نمای کلی علامت بزنید و برچسب جزء قابل خواندن را جداگانه بچسبانید. هر دو تصویر را به شماره سریال دستگاه پیوند دهید. یک نمای نزدیک بدون زمینه نصب می تواند پنهان کند که آیا مورد متعلق به درایو اکستروژن، بسته هیدرولیک یا یک وسیله کمکی است.
قبل از سفارش، جایگزین صحیح را شناسایی کنید
با مشکل مشاهده شده و هویت قطعه شروع کنید، نه نتیجه گیری که یک جزء شکست خورده است. دیوارهای ناهموار، حرکت آهسته یا هشدار دما می تواند دلایل مختلفی داشته باشد. قبل از خرید جایگزین، شرایط را ثبت کرده و از طریق فرآیند تشخیصی تایید شده، عیب را تأیید کنید.
راراهنمای عیوب قالب گیری دمشیبرای سازماندهی علائم محصول مفید است. برای فواصل سرویس، ازچک لیست نگهداری پیشگیرانهبه همراه دفترچه راهنمای دستگاه نصب شده یک مرور کلی اجزا نباید یک سن تعویض را برای هر رزین، چرخه کار و محیط عملیاتی تجویز کند.
| ضبط کنید | شامل شود | چرا مهم است |
|---|---|---|
| هویت ماشین | عکس مدل، شماره سریال و پلاک شناسایی | مکان ساخت و مستندات آن را پیدا می کند |
| هویت مجمع | سیستم، نقشه مونتاژ، شماره قطعه اصلی و ویرایش | یک جزء را از موارد مشابه متمایز می کند |
| اطلاعات دستگاه | کد سازنده کامل و رتبهبندیهای قابل خواندن | یک کد جزئی ممکن است تفاوت پیکربندی را حذف کند |
| اتصالات | رابط های نصب، شفت، سیال، الکتریکی یا سیگنال مربوطه | بیش از شباهت بصری را تایید می کند |
| تاریخچه را تغییر دهید | تعویض ها، تغییرات و تغییرات نرم افزاری تایید شده | نقشه اصلی را با ماشین فعلی تطبیق می دهد |
| شواهد خطا | زنگ هشدار، مرحله چرخه، اندازه گیری ها، نمونه های علامت گذاری شده و عکس های ایمن | به جداسازی علامت گزارش شده از مورد ناموفق کمک می کند |
از یک دنباله شناسایی کوتاه و کنترل شده استفاده کنید
- مورد را در نقشه یا لیست قطعات دستگاه بیابید و مرجع مونتاژ آن را ثبت کنید.
- برچسب کامل و نصب اطراف را از یک موقعیت امن و مجاز بگیرید.
- رابط های مکانیکی، الکتریکی و سیال مربوطه را با مشخصات تامین کننده مطابقت دهید.
- تعویض یا بازنگری اسناد و تایید فنی مورد نیاز را قبل از نصب دریافت کنید.
- پس از تعویض مجاز، تنظیمات مورد نیاز، بازخورد، عملکردهای ایمنی و نتیجه محصول را قبل از انتشار محصول بررسی کنید.
کلاس های اجزای مختلف به شواهد متفاوتی نیاز دارند. یک بخاری به جزئیات الکتریکی و نصبی مشخص شده نیاز دارد. یک شیر به عملکرد صحیح مدار و پیکربندی دستگاه نیاز دارد. یک ابزار مکانیکی به طراحی و رابط های آن نیاز دارد. جایگزینی کنترل نیاز به بررسی نسخه و پارامتر دارد. یک عکس میتواند از این رکوردها پشتیبانی کند، اما نمیتواند همه نیازهای پنهان را ایجاد کند.
درخواست تایید کتبی کالای عرضه شده دقیق و هر جایگزین تایید شده. هویت قدیمی و جدید را در سابقه خدمات حفظ کنید. این رکورد در شکست بعدی مفیدتر است تا توضیحات خرید که فقط می گوید "یک قطعه یدکی برای ماشین آلات قالب گیری دمشی".
یک برچسب غیرقابل خواندن به شواهد بیشتری نیاز دارد، نه یک شماره قطعه حدس زده شده. از موقعیت ترسیم، عکس های نصب و ضبط ماشین برای حل هویت استفاده کنید. یک کد را از یک ماشین مجاور کپی نکنید، زیرا جزء آن شبیه به هم است.
سوالات متداول در مورد قطعات ماشین قالب گیری بادی
قطعات اصلی دستگاه قالب گیری دمشی چیست؟
برای ماشین اکستروژن، گروه های اصلی تغذیه و اکستروژن، سر قالب و ابزار، کنترل پاریسون، قالب و گیره، دمیدن، خنک کننده، درایوها و کنترل ها و حذف محصول هستند. ترتیب دقیق بستگی به پلت فرم و پروژه دارد. ابتدا فرآیند را شناسایی کنید، سپس از اسناد مونتاژ آن برای تشخیص تجهیزات استاندارد، گزینه های انتخاب شده و لوازم جانبی جداگانه استفاده کنید.
تفاوت بین دای هد و قالب دمنده چیست؟
سر قالب پلیمر مذاب را کنترل می کند و از طریق ابزار خروجی آن، پاریزون را تشکیل می دهد. قالب دمنده اطراف آن پریسون بسته می شود و نمای بیرونی محصول را در هنگام تورم مشخص می کند. بنابراین، یک حفره قالب، قالب یا مجموعه سر کامل یک آیتم سفارشی متفاوت است. به جای تکیه بر کلمه "قالب" تنها مرجع مجمع بدهید.
آیا پین ضربه ای همان سنجاق یا سنبه است؟
خیر. پین یا سنبه قالب متعلق به ابزار تشکیل مذاب است و به تعریف خروجی حلقوی کمک می کند. یک پین ضربهای هوا را وارد میکند و ممکن است در طراحی خاص وظایف شکلدهی یا کالیبراسیون را داشته باشد. کلمه مشترک "پین" اجزا را قابل تعویض نمی کند. از نقشه ابزار واقعی برای شناسایی هر یک از موارد استفاده کنید.
آیا قطعات بین دستگاه های قالب گیری دمشی مختلف قابل تعویض هستند؟
قابل تعویض بودن را از یک نام معمولی، ظاهر مشابه یا رتبه تیتر منطبق فرض نکنید. کد کامل دستگاه، اصلاح مونتاژ، نصب، اتصالات و عملکرد عملکرد باید مطابقت داشته باشد. کنترل ها همچنین می توانند به سازگاری نرم افزار، پارامتر و بازخورد بستگی داشته باشند. هر جایگزینی باید برای پیکربندی نصب شده تایید شود نه اینکه از عکس کاتالوگ استنباط شود.
برای شناسایی قطعه تعویضی چه اطلاعاتی لازم است؟
مدل و شماره سریال دستگاه، شماره قطعه اصلی، مرجع نقشه مونتاژ، ویرایش و عکس های برچسب واضح را ارسال کنید. شامل رابط های مربوطه، اصلاحات تایید شده و خطای مشاهده شده است. برای دستگاه های کنترل، نسخه و سوابق پیکربندی را نیز حفظ کنید. این امر به تحقیق اجازه می دهد تا یک آیتم خاص را به جای دسته وسیعی از اجزاء شناسایی کند.
یک استعلام قطعات خاص را آماده کنید
برای دستگاه Kingngle، با صفحه دستگاه، مرجع مونتاژ و برچسب اجزای قابل خواندن شروع کنید. رکورد مشکل و نقشه های مربوطه را اضافه کنید، سپس بسته را از طریق ارسال کنیدصفحه تماس با کینگل. شناسایی قطعه نصب شده اولین قدم برای تایید تعویض صحیح است.