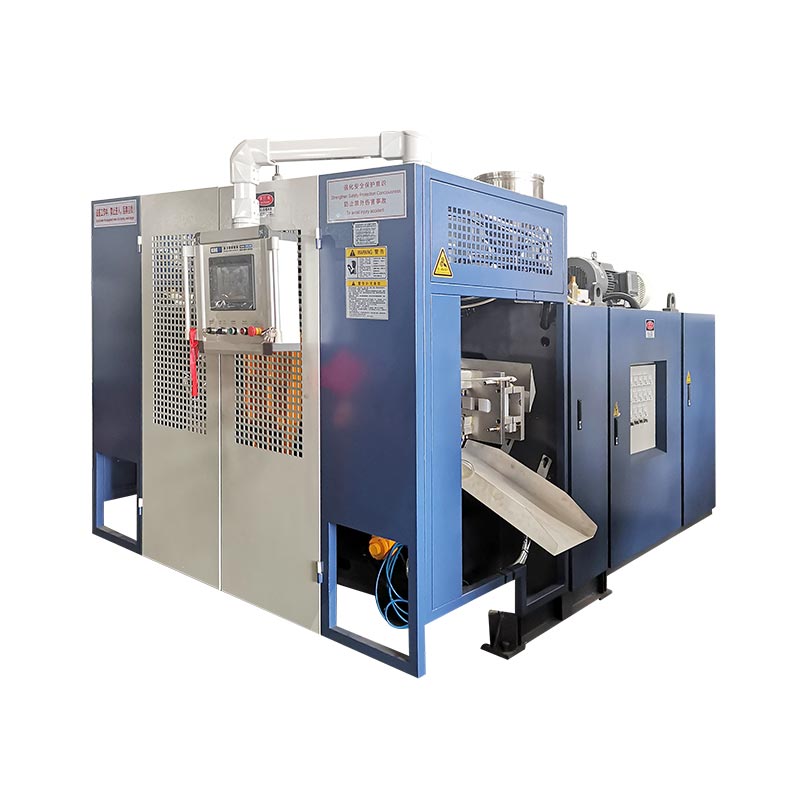
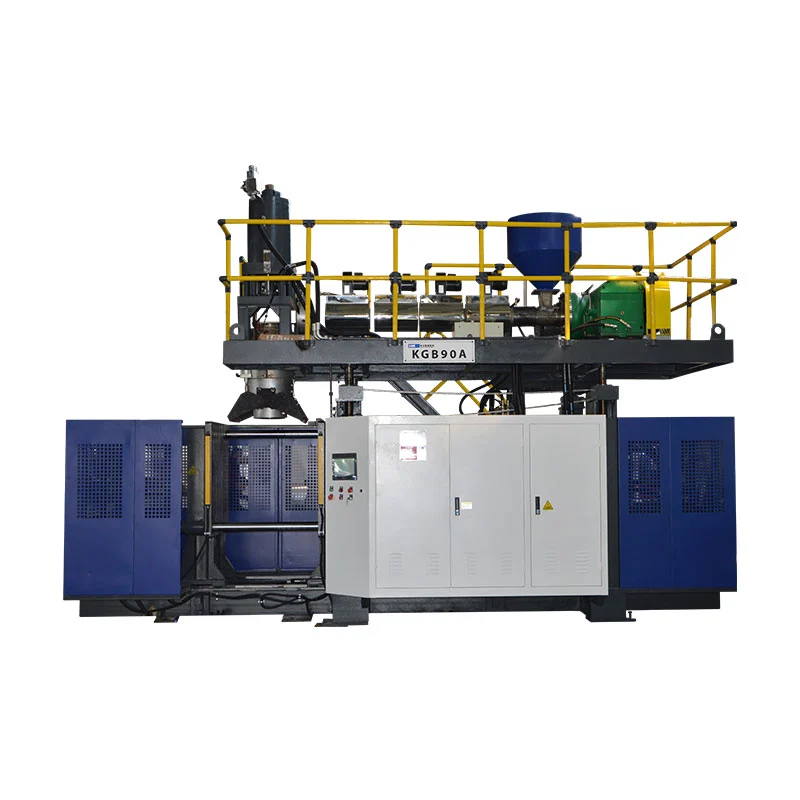
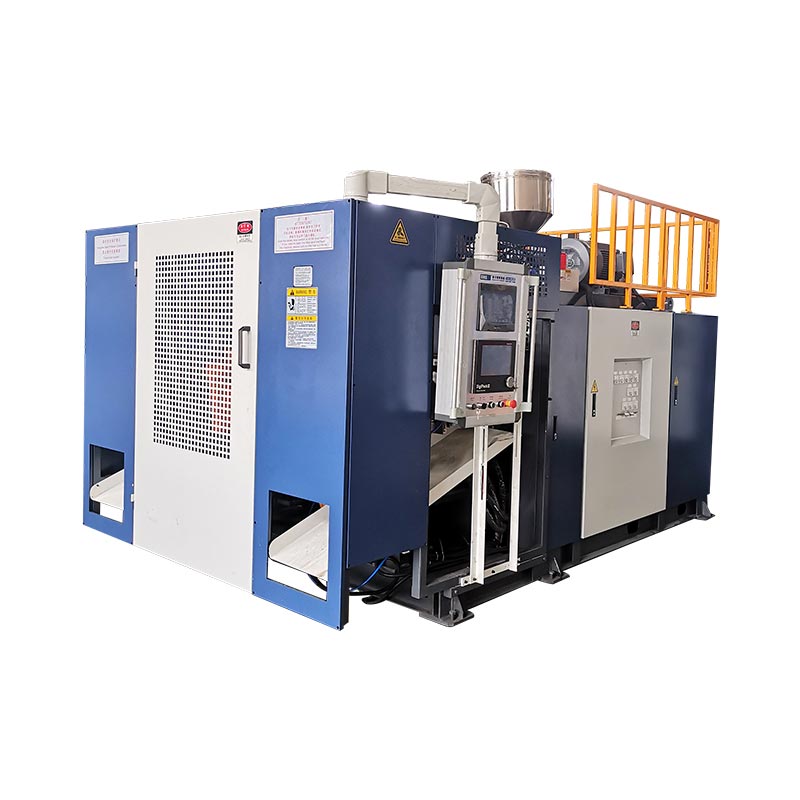
دو سر، دو پاریزون و دو حفره اغلب به یک مفهوم تولید تعلق دارند - اما اصطلاحات قابل تعویض نیستند. چیدمان صحیح با بطری، زمین خروجی، فضای قالب و تقاضای ناخالص مذاب شروع می شود، نه تعداد سر هدف.

خریدار درخواست کننده "ماشین دمنده بطری چهار حفره" ممکن است یک سر قالب چهار خروجی، یک قالب چهار حفره و یک یا دو ایستگاه قالب دریافت کند. خریدار دیگری که درخواست «دستگاه قالبگیری دو سر ضربهای» میکند، ممکن است فقط به دو پاریسون اشاره داشته باشد. مگر اینکه نقل قول هر عنصر را فهرست کند، دو طرف می توانند در حالی که تجهیزات متفاوتی را تصور می کنند، درباره تعداد مشابهی بحث کنند.
این راهنما این عبارات را از هم جدا می کند، از مشخصات کنونی Kinggle 2L، 5L و 15L برای نشان دادن محدودیت های ابعادی پشت انتخاب هد استفاده می کند، و یک روش تعادل جرم برای مقایسه مفاهیم یک، دو، سه و چهار سر بدون اختراع خروجی تولید ارائه می دهد.
ابتدا چهار عدد مختلف را نام ببرید
کلمهسربه صورت آزاد در بازار استفاده می شود. یک سر قالب قالب گیری اکستروژن، مذاب را توزیع می کند و پاریزون لوله ای را تشکیل می دهد. یک هد قالب چندپاریسون دارای چندین خروجی است. سپس قالب در اطراف آن پاریزون ها بسته می شود و هر حفره قالب بخشی را تشکیل می دهد. ایستگاه، موقعیت کامل قالب و گیره است که آنها را دریافت می کند. لایه یک لایه مادی است که توسط سیستم اکستروژن و دای هد ایجاد می شود.
| بشمار | معنای فیزیکی | نمونه سوال خریدار | فرض نکنید |
|---|---|---|---|
| خروجی های دای هد | گشایش هایی که از آنها در یک رویداد قالب گیری پاریسون ها پدید می آیند | آیا طرح پیشنهادی یک، دو، سه یا چهار سر است؟ | که تعداد خروجی همان تعداد بطری پذیرفته شده را تضمین می کند |
| پاریسون ها | طول های مذاب لوله ای که توسط قالب گرفته شده است | چگونه وزن و زمان بندی بین پاریسون ها متعادل می شود؟ | این که پریزهایی با فاصله یکسان همیشه فاصله های مساوی را ارائه می دهند |
| حفره های قالب | اشکال قطعات تشکیل شده در یک قالب بسته می شود | آیا قالب در هر رویداد یک، دو یا چهار قسمت می سازد؟ | این تعداد حفره، تعداد ایستگاه های قالب را توصیف می کند |
| ایستگاه ها | موقعیت های کامل قالب و گیره مورد استفاده دستگاه | آیا دستگاه یک ایستگاه است یا دو ایستگاه؟ | این که ایستگاه دوم یک دای هد دوم است |
| لایه ها | لایه های مواد در سراسر ساختار دیوار | قطعه تک لایه است یا چند لایه؟ | این "دو لایه" به معنای دو سر یا حفره دوگانه است |
ادبیات تجهیزات مستقل همین تمایز را ایجاد می کند. رابرگه اطلاعات شاتل اکستروژن پیوسته R&Bپیکربندی گیره های یک یا دو ایستگاه را به طور جداگانه از پیکربندی های هد با چندین خروجی فهرست می کند. این جداسازی در هر RFQ مفید است: ایستگاهها، خروجیهای قالب، حفرههای قالب و لایهها را در خطوط مختلف مشخص کنید.
با افزایش خروجی یک هد قالب چه تغییری می کند؟
یک دستگاه قالب گیری دمشی چند سر، چند دای یا چندپاریسون چندین پاریسون را به صورت موازی ایجاد می کند. اگر قالب و فرآیند به گونهای طراحی شده باشد که هر پاریسون را بگیرد و یک بطری را تشکیل دهد، قطعات در هر رویداد قالبگیری میتواند افزایش یابد. سود مشروط است. هر خروجی به فضا، جریان مذاب، کنترل دما و موقعیت حفره مربوطه نیاز دارد.
این نمودار مفهومی است، نه یک طراحی ابزار Kingngle. قطر خروجی واقعی، گام، کانال های جریان و طرح حفره به بطری و دستگاه بستگی دارد. بنابراین، "دو سر"، "سه سر" و "چهار سر" به جای مشخصات کامل، شروع توصیف هستند.
سرهای بیشتر عرض قالب گیری موجود را تقسیم می کنند
یک پاریسون بزرگ می تواند بیشتر از عرض قالب موجود دستگاه استفاده کند. هنگامی که چندین پریز آن فضا را به اشتراک می گذارند، عرض بطری، زمین حفره، موقعیت گردن، جیب فلاش و اتصالات خنک کننده باید کنار هم قرار گیرند. قالب همچنین به فولاد کافی بین حفره ها و فضای کافی برای پیرایش و جداسازی قطعات نیاز دارد.
سرهای بیشتر کل ذوب مورد نیاز در هر رویداد را افزایش می دهد
اگر وزن یک پاریسون ناخالص 0.10 کیلوگرم باشد، چهار پاریزون معادل 0.40 کیلوگرم در هر رویداد قالب گیری قبل از در نظر گرفتن تفاوت در وزن واقعی آنها نیاز دارند. مثال فقط حساب را توضیح می دهد. این مشخصات بطری کینگگل نیست. کوتاه کردن فاصله بین رویدادها تقاضای ذوب ساعتی را بیشتر افزایش می دهد.
سرهای بیشتر موقعیت های بیشتری برای کنترل ایجاد می کنند
چهار بطری قابل مشاهده پس از باز شدن قالب چهار فرآیند معادل را ثابت نمی کند. یک خروجی میتواند گرمتر کار کند، یک پریز میتواند بهطور متفاوتی آویزان شود، یک حفره میتواند کندتر خنک شود، یا یک موقعیت پیرایش میتواند فلاش اضافی باقی بگذارد. بنابراین خروجی چند حفره باید بر اساس موقعیت شمارش و بررسی شود - نه تنها به عنوان یک کل ترکیبی.
مقایسه اصلی: محدودیت های سر Kingngle توسط پلت فرم ماشین منتشر شده است
صفحات قالبگیری دمشی اکستروژن پیوسته کینگگل پیکربندیهای اختیاری دو، سه و چهار سر را در چندین مدل توصیف میکنند. جداول مشخصات ابعاد دقیق مراجع تک سر و دو سر را منتشر می کند. آنها گام سه یا چهار سر را برای این صفحات منتشر نمی کنند، بنابراین این طرح بندی ها به جای برون یابی نیاز به مهندسی پروژه دارند.
| مدل کینگل | ایستگاه | حداکثر ظرفیت محصول | حداکثر اندازه قالب (W×H) | ظرفیت ذوب HDPE | حداکثر قطر پین تک سر | فاصله مرکز دو سر منتشر شد | حداکثر قطر پین دو سر |
|---|---|---|---|---|---|---|---|
| KGB2L | مجرد | 2 L | 360 × 380 میلی متر | 30 کیلوگرم در ساعت | 90 میلی متر | 130 میلی متر | 60 میلی متر |
| KGB2D | دوبل | 2 L | 360 × 380 میلی متر | 55 کیلوگرم در ساعت | 90 میلی متر | 130 میلی متر | 60 میلی متر |
| KGB5L | مجرد | 5 L | 410 × 450 میلی متر | 55 کیلوگرم در ساعت | 150 میلی متر | 150-180 میلی متر | 80 میلی متر |
| KGB5D | دوبل | 5 L | 410 × 450 میلی متر | 80 کیلوگرم در ساعت | 150 میلی متر | 150-180 میلی متر | 80 میلی متر |
| KGB15L | مجرد | 15 L | 580 × 500 میلی متر | 100 کیلوگرم در ساعت | 220 میلی متر | 240-280 میلی متر | 150 میلی متر |
| KGB15D | دوبل | 15 L | 580 × 550 میلی متر | 120 کیلوگرم در ساعت | 220 میلی متر | 240-280 میلی متر | 150 میلی متر |
صفحات 2L Kingگل همچنین کاربردهای 50 میلی لیتر تا 2 لیتر را توصیف می کند. این محدوده خانواده محصول را مشخص می کند. این بدان معنا نیست که هر ظرف در محدوده با هر تعداد سر مطابقت دارد. یک بطری پهن 2 لیتری ممکن است به یک خروجی واحد نیاز داشته باشد در حالی که چندین بطری باریک می توانند با مفهوم چند حفره ای مناسب باشند. حداکثر حجم به تنهایی نمی تواند طرح بندی را تعیین کند.


آنچه که داده های Kingle در مورد انتخاب سر نشان می دهد
1. شمارش ایستگاه و هندسه سر انتخاب های مستقلی هستند
در جفت 2 لیتری، هر دو مدل تک و دو ایستگاه، همان محدودیت 90 میلیمتری تک سر، 130 میلیمتر فاصله مرکزی دو سر و حد 60 میلیمتری دای پین دو سر را منتشر میکنند. جفت های 5 و 15 لیتری از همان الگوی در پلت فرم های مربوطه خود پیروی می کنند. ایستگاه دوم نحوه تغییر قالب ها را تغییر می دهد. به طور خودکار تعداد خروجی یا گام خروجی را تغییر نمی دهد.
2. طرح دو سر دارای قطر کمتری در هر خروجی است
هر پلتفرمی حداکثر قطر دای پین کوچکتری را برای مرجع دو سر نسبت به مرجع تک سر منتشر می کند: 60 در مقابل 90 میلی متر در 2 لیتر، 80 در مقابل 150 میلی متر در 5 لیتر و 150 در مقابل 220 میلی متر در 15 لیتر. این قطر بطری تمام شده را پیشبینی نمیکند، اما نشان میدهد که چرا «افزودن یک سر دیگر» صرفاً یک تنظیم خروجی نیست. هندسه قالب، پاریزون و بطری با هم تغییر می کنند.
3. پلتفرم های بزرگتر مراجع قالب و فاصله خروجی وسیع تری را منتشر می کنند
حداکثر مرجع قالب از 360 × 380 میلی متر در جفت 2 لیتری به 410 × 450 میلی متر در جفت 5 لیتری و تا 580 میلی متر عرض در جفت 15 لیتری افزایش می یابد. فاصله مرکز دو سر منتشر شده از 130 میلی متر به 150-180 میلی متر و سپس 240-280 میلی متر افزایش می یابد. این ارقام انتخاب پلتفرم را به فاصله بطری ها و نه فقط لیترهای اسمی متصل می کند.
4. مدل های جفت دو ایستگاهی ظرفیت ذوب بیشتری را منتشر می کنند
نمونه های دو ایستگاهی ظرفیت ذوب HDPE بالاتری را نسبت به شرکای تک ایستگاهی خود منتشر می کنند: 55 در مقابل 30 کیلوگرم در ساعت در 2 لیتر، 80 در مقابل 55 کیلوگرم در ساعت در 5 لیتر، و 120 در مقابل 100 کیلوگرم در ساعت در 15 لیتر. تفاوت ها هیچ نسبت واحدی ندارند و ضریب خروجی را ثابت نمی کنند. آنها نشان می دهند که چرا سیستم اکستروژن در همان محاسبات ایستگاه ها و هدها قرار دارد.
5. ادعاهای سه و چهار سر نیاز به نقشه خاص محصول دارند
توضیحات محصول امکان تنظیمات انعطاف پذیر 2/3/4 چند هد را فراهم می کند، اما جداول آنها فاصله مرکزی سه یا چهار سر را نشان نمی دهد. ابداع این ابعاد از ردیف دو سر، عرض بطری، فولاد قالب، زمین، محل گردن و دسترسی به خدمات را نادیده می گیرد. سند بعدی صحیح یک طرح بندی سر و قالب پیشنهادی بر اساس نقشه قسمت خریدار است.
تعداد سر را از بطری انتخاب کنید - نه از یک ضرب کننده دلخواه
زمانی که خریدار تعریف کاملی از محصول به عرضهکننده ارائه میکند، قیمتگذاری کارخانه قابل اعتمادتر میشود. با گسترده ترین و سنگین ترین SKU در نظر گرفته شده برای خانواده ابزار پیشنهادی شروع کنید. سپس بررسی کنید که آیا محصولات کوچکتر می توانند یک دستگاه را بدون ایجاد مصالحه غیرعملی به اشتراک بگذارند یا خیر.
عرض بطری و فاصله مرکز
فاصله مرکز بین خطوط مرکزی خروجی مجاور اندازه گیری می شود. باید به اندازه کافی با آرایش حفره مطابقت داشته باشد تا هر پاریسون وارد موقعیت صحیح قالب شود. عرض بدنه بطری تنها یک بخش از نیاز است. روکش گردن، دسته، جیب فلاش، ناحیه چسباننده و دیواره قالب بین حفره ها نیز فضا را اشغال می کند.
وزن جزئی و جرم ناخالص پاریسون
وزن بطری تمام شده جرمی نیست که اکسترودر باید برای هر رویداد تامین کند. پاریسون ناخالص شامل مواد ضبط شده برای بطری به علاوه فلاش بالا و پایین و هر ماده تراشیده شده دیگری است. جرم ناخالص یک موقعیت را در تمام موقعیت های فعال ضرب کنید، سپس کل را با سیستم اکستروژن با نرخ رویداد برنامه ریزی شده مقایسه کنید.
خنک کننده و حذف
حفره های بیشتر می توانند گرمای بیشتری را برای حذف در هر بسته ایجاد کنند. مسیرهای آب نابرابر می تواند یک حفره را به موقعیت کند تبدیل کند. پس از باز شدن قالب، سلول باید هر قسمت را بدون برخورد یا انباشته شدن بیش از حد جدا، تراش، آزمایش و انتقال دهد. یک ماشین قالبگیری میتواند حرکت خود را کامل کند در حالی که تجهیزات پایین دستی در حال حاضر گلوگاه تولید هستند.
استراتژی SKU
یک قالب با حفره بالا می تواند برای خانواده بطری های باریک و پایدار مناسب باشد. زمانی که سفارشات کوتاه هستند، طرح ها اغلب تغییر می کنند یا سهم بزرگی از SKU ها نمی توانند از همان گام استفاده کنند، ممکن است جذابیت کمتری داشته باشد. تقاضای سالانه قطعات خوب و زمان تغییر را با SKU مقایسه کنید. هر قالب را حول یک پیک فصلی اندازه نکنید مگر اینکه بقیه کارخانه بتوانند از آن ظرفیت استفاده کنند.
خروجی واقعی را با رویدادها، قطعات و موازنه جرم محاسبه کنید
چرخه خشک کاتالوگ و تعداد سر برای پیش بینی بطری های قابل فروش کافی نیست. از دو محاسبه متصل استفاده کنید: یکی برای قطعات پذیرفته شده و دیگری برای تقاضای ذوب ناخالص.
قطعات خوب در ساعت = رویدادهای قالب گیری پایدار در ساعت × قطعات تشکیل شده در هر رویداد × کسر پذیرفته شده
تقاضای ذوب ناخالص (کیلوگرم در ساعت) = رویدادهای قالب گیری پایدار در ساعت × کل جرم ناخالص ناخالص در هر رویداد (کیلوگرم)
کسر پذیرفته شده باید از تعریف کیفیت خریدار و یک آزمایش توافقی یا فرض برنامه ریزی صادقانه باشد. مجموع جرم ناخالص پاریسون مجموع تمام پاریسون های استفاده شده در یک رویداد است. اگر چهار خروجی جرم یکسانی ارائه نمی کنند، قبل از اضافه کردن آنها، چهار موقعیت را جداگانه ثبت کنید.
یک مثال فرضی شفاف
فرض کنید طرح چهار خروجی پیشنهادی چهار بطری در هر رویداد را تشکیل می دهد. در طول یک آزمایش پایدار - نه یک چرخه خشک - سلول 300 رویداد قالبگیری را در ساعت تکمیل میکند. اگر کسر پذیرفته شده توافق شده 0.97 باشد، خروجی خوب محاسبه شده 300 × 4 × 0.97 = 1164 بطری در ساعت است. اگر مجموع جرم پاریسون ناخالص در هر رویداد 0.44 کیلوگرم باشد، تقاضای ناخالص مذاب 300 × 0.44 = 132 کیلوگرم در ساعت است.
این اعداد فقط یک نمونه آموزشی هستند و نتیجه مدل Kingگل نیستند. آنها نشان می دهند که چرا یک ماشین چهار سر به طور خودکار مناسب نیست: اکسترودر پیشنهادی به ظرفیت تایید شده برای مواد و شرایط نیاز دارد، در حالی که خنک سازی و تمام مراحل پایین دستی باید نرخ و کیفیت رویداد را حفظ کنند. قبل از تصمیم گیری برای خرید، داده های اندازه گیری شده پروژه را جایگزین کنید.
کینگلراهنمای دستگاه قالب گیری با ضربه مداومتوضیح می دهد که چگونه تعداد ایستگاه، حفره های سر قالب و زمان چرخه ترکیب می شوند. برای برنامه ریزی کارخانه، شرایط الکتریکی، هوای فشرده و خنک کننده را نیز بررسی کنیدراهنمای ابزار ماشین قالب گیری دمشی.
راه اندازی کارخانه: هر خروجی و حفره را به عنوان موقعیت تعیین کنید
میانگین ترکیبی می تواند یک موقعیت ضعیف را پنهان کند. اگر سه بطری وزن را بررسی کنند و یکی سبک باشد، میانگین آنها ممکن است قابل قبول به نظر برسد حتی اگر یک حفره ناپایدار باشد. در طول پذیرش کارخانه و راهاندازی، هر محل خروجی قالب و موقعیت حفره را برچسب بزنید و آن هویت را از طریق اصلاح و بازرسی حفظ کنید.
یک خط پایه موقعیت به موقعیت ایجاد کنید
- دستگاه، سر قالب، قالب، مقدار رزین، دستور پخت و شرایط کاربردی را شناسایی کنید.
- قطعات را به ترتیب از هر موقعیت خروجی/حفره جمع آوری کنید.
- جرم ناخالص ناخالص را در جایی که روش آزمایشی ایمن توافق شده اجازه می دهد، ثبت کنید.
- وزن تمام شده و همان مکان های مهم دیوار را برای هر موقعیت اندازه گیری کنید.
- خنثی کردن، روکش گردن، فلاش، ابعاد، ظاهر و عملکرد نشتی را بررسی کنید.
- ضبط فاصله رویداد، رد، آلارم، مداخله دستی و توقف های پایین دست.
- پس از بازیابی شرایط پایدار پس از هر تنظیم تایید شده، این کار را تکرار کنید.
یک عامل کنترل شده را در یک زمان تغییر دهید
اگر یکی از پاریسون ها متفاوت است، ابتدا تصمیم بگیرید که آیا الگو از خروجی قالب، حفره، مدار خنک کننده یا موقعیت پایین دست پیروی می کند. یک رکورد هماهنگ مفیدتر از تنظیم چندین مقدار HMI در یک زمان است. کینگلراهنمای تنظیمات HMI و هشدارتوصیه می کند قبل از تغییر دستور غذا، شواهد را ثبت کنید.
توزیع دیوار، نه تنها وزن کل را بررسی کنید
دو بطری می توانند وزن یکسانی داشته باشند و همچنان مواد را متفاوت توزیع کنند. مکان های مشخص شده شانه، بدن، دستگیره، پایه و محل اتصال را در صورت مربوط به قطعه مقایسه کنید. اگر پروژه از کنترل دیواری برنامه ریزی شده استفاده کند،راهنمای برنامه نویسی parisonیک روش ساختاریافته برای اتصال نقاط برنامه به مناطق اندازه گیری شده ارائه می دهد.
آزمایش پذیرفته شده را به مرجع تعمیر و نگهداری تبدیل کنید
اطلاعات موقعیت تایید شده، شرایط دما، وضعیت تمیز کردن، شرایط آب و هویت ابزار را نگه دارید. هنگامی که یک موقعیت بعداً تغییر می کند، تعمیر و نگهداری می تواند آن را با خط پایه اصلی مقایسه کند. راچک لیست نگهداری پیشگیرانهمی تواند آن مشاهدات را به بازرسی های معمول منتقل کند.
ترکیبهای رایج - و آنچه که هر توضیح هنوز باز میگذارد
| توضیحات کوتاه | احتمالاً به چه معنی است | چیزی که RFQ هنوز باید تایید کند |
|---|---|---|
| دستگاه دو سر دو حفره | دو پاریسون در هر رویداد قالب گیری دو حفره قالب را تغذیه می کنند | تعداد ایستگاه، زمین خروجی، اندازه قالب، وزن قطعه، ظرفیت اکستروژن و محدوده پایین دست |
| دستگاه دمنده بطری چهار سر | چهار خروجی قالب چهار پاریزون را به صورت موازی تشکیل می دهند | اینکه آیا قالب دارای چهار حفره متناظر است، گام دقیق و اینکه آیا همه SKUها مناسب هستند یا خیر |
| دستگاه دو ایستگاه دو سر | دو ایستگاه قالب در اطراف یک سیستم قالب دو خروجی متناوب هستند | تعداد مجموعه های قالب، توالی رویداد، تقاضای ذوب، روش حذف و شرایط آزمایشی تضمین شده |
| دستگاه قالب گیری ضربه ای چهار حفره ای | یک قالب بسته می تواند چهار قسمت را تشکیل دهد | ترتیب خروجی قالب، تعداد ایستگاه، تعادل حفره، خنک کننده و خروجی پذیرفته شده |
| دستگاه دولایه دو سر | یک سیستم چند لایه ممکن است دو خروجی را تغذیه کند | تعداد اکسترودر، ساختار مواد، نسبت لایه ها، مسیر قراضه، خروجی ها، حفره ها و ایستگاه ها |
«ماشین ساخت بطری پلاستیکی»، «ماشین دمنده بطری HDPE»، «ماشین بطری اکستروژن»، «ماشین دمشی سر چند قالبی» و «ماشین قالب گیری دمشی اکستروژن چندپاریسون» همگی می توانند در جستجوهای تجهیزات مرتبط ظاهر شوند. مشخصات فنی کامل باید حتی زمانی که نام بازاریابی تغییر می کند قابل درک باشد.
چک لیست RFQ برای پروژه قالب گیری ضربه ای چند سر
همان محصول و ورودی های کارخانه را برای هر تامین کننده ارسال کنید. از هر نقل قول بخواهید به همان ترتیب، با ارجاعات کاتالوگ جدا از تضمین های پروژه، پاسخ دهد.
| گروه RFQ | اطلاعاتی برای ارائه | پاسخ تامین کننده مورد نیاز |
|---|---|---|
| محصول | طراحی یا نمونه های 2 بعدی/3 بعدی، ظرفیت، حداکثر ابعاد، گردن، دسته، خط جداکننده و هندسه تزئینی | پلت فرم ماشین سازگار، جهت گیری، طرح حفره و هر گونه نگرانی طراحی |
| مواد | درجه دقیق رزین، رنگ / مواد افزودنی، طرح مجدد یا PCR و داده های تامین کننده | محدوده پیچ / اکستروژن پیشنهادی، مفروضات پردازش و نیاز مواد آزمایشی |
| انبوه و با کیفیت | وزن تمام شده، تقریبی ناخالص/فلاش، دیوارهای بحرانی، ابعاد و تست های عملکردی | روش آزمایشی، نمونه گیری بر اساس موقعیت و تعریف پذیرش |
| خروجی | قطعات خوب مورد نیاز در ساعت، حجم شیفت/سال، ترکیب SKU و فرکانس تعویض | رویدادها در ساعت، قطعات در هر رویداد، محاسبه کسر پذیرفته شده و ذوب ناخالص |
| ابزار سازی | قالب های موجود یا مفهوم حفره ترجیحی | تعداد خروجی، فاصله مرکز، محدوده دایک پین، اندازه قالب، گام حفره، مجموعه قالب و طراحی خنک کننده |
| ماشین | سطح اتوماسیون ترجیحی و محدودیت های کارخانه | تعداد ایستگاه، گیره، اکسترودر، کنترلها، خروجی و گزینههای موجود |
| کارخانه | استاندارد قدرت، شرایط هوا/آب، محدودیت های محیطی، کف، ارتفاع و مسیر بالابر | برگه ابزار پروژه، ترتیب کلی، فونداسیون/بارگیری و الزامات ترخیص خدمات |
| پایین دست | طرح پیرایش، آزمایش نشت، انتقال، برچسبگذاری، بستهبندی و حمل ضایعات | ظرفیت و مرز رابط برای هر مرحله شامل و ارائه شده توسط خریدار |
خط خروجی را بدون شرایط آزمایش آن قبول نکنید
یک سند پذیرش مفید، نقشه بطری، درجه مواد، وزن نهایی و ناخالص، خروجیها و حفرههای فعال، شرایط خنککننده قالب، پنجره اجرای پایدار، آزمایشهای کیفیت، طرح نمونهبرداری و تجهیزات پایین دستی را نام میبرد. قطعات پذیرفته شده را بر اساس موقعیت ضبط می کند. بدون آن شرایط، «pcs/h» میتواند حرکت ماشین، قطعات تشکیلشده قبل از بازرسی یا بطریهای بستهبندی خوب را توصیف کند - سه نتیجه متفاوت.
قبل از مسدود کردن سفارش خرید، طرح را بپرسید
نقشه نهایی باید خطوط مرکزی خروجی دایره را در برابر حفره های قالب، مرزهای قالب و صفحه، پین های ضربه ای، روش برش یا خاموش کردن، مسیر خروج و فاصله های سرویس را نشان دهد. برای درخواست Kinggle سه یا چهار سر، این نقشه جایی است که زمین خاص پروژه تایید می شود. نباید از جدول دو سر منتشر شده استنباط کرد.
سوالات متداول
دستگاه قالب گیری ضربه ای چند سر چیست؟
یک دستگاه قالب گیری دمشی چند سر از چیدمان دای هد با چندین خروجی برای تشکیل چندین پاریسون در یک رویداد قالب گیری استفاده می کند. تعداد خروجی، فاصله مرکز و اندازه قالب باید با طرح بطری و حفره قالب مطابقت داشته باشد.
آیا دستگاه دو سر همان دستگاه دو حفره ای است؟
خیر. دو حفره شکل دو قسمتی را در قالب توصیف می کند. آنها معمولاً به عنوان یک طرح دو قسمتی منطبق طراحی می شوند، اما نقل قول باید هر دو را جداگانه مشخص کند.
آیا دستگاه قالب گیری دمشی چهار سر بطری های بیشتری تولید می کند؟
به صورت خودکار نیست. میتواند قطعات بیشتری را در هر رویداد قالبگیری تشکیل دهد، اما خروجی خوب واقعی به نرخ رویداد پایدار، کل تقاضای مذاب ناخالص، تعادل خروجی و حفره، خنکسازی، پیرایش، آزمایش و کیفیت پذیرفته شده بستگی دارد.
فاصله مرکز دای هد چگونه انتخاب می شود؟
فاصله مرکز از گام حفره پیشنهادی و طرح محصول انتخاب شده است. عرض بطری، موقعیت گردن، جیبهای فلاش، فولاد قالب، خنککننده، پینهای ضربهای، فضای برش و برداشتن همگی بر ابعاد نهایی تأثیر میگذارند.
آیا یک دستگاه می تواند بین تولید تک سر و چند سر تغییر کند؟
ممکن است روی یک پلت فرم مهندسی شده مناسب، چیدمان قالب یا ابزار متفاوتی امکان پذیر باشد، اما نباید فرض شود. تناسب مکانیکی، دامنه اکستروژن، کنترلها، کار تعویض، سازگاری قالب و الزامات راهاندازی را با تامینکننده تأیید کنید.
چه چیزی تعداد حفره ها را در قالب گیری دمشی اکستروژن محدود می کند؟
محدودیت ها شامل ابعاد محصول، فضای قالب و صفحه در دسترس، گام خروجی، هندسه قالب و پاریسون، الزامات گیره، ظرفیت اکستروژن، تعادل خنک کننده، حذف قطعه و ظرفیت پایین دست است.
برای نقل قول ماشین چند حفره چه داده ای باید ارسال کنم؟
نقشه یا نمونه های قطعه، درجه مواد، وزن ناخالص و تمام شده، دیوارها و آزمایشات مهم، خروجی خوب مورد نیاز، طرح SKU، ابزارهای کارخانه، محدودیت های چیدمان و الزامات پایین دستی را ارسال کنید.