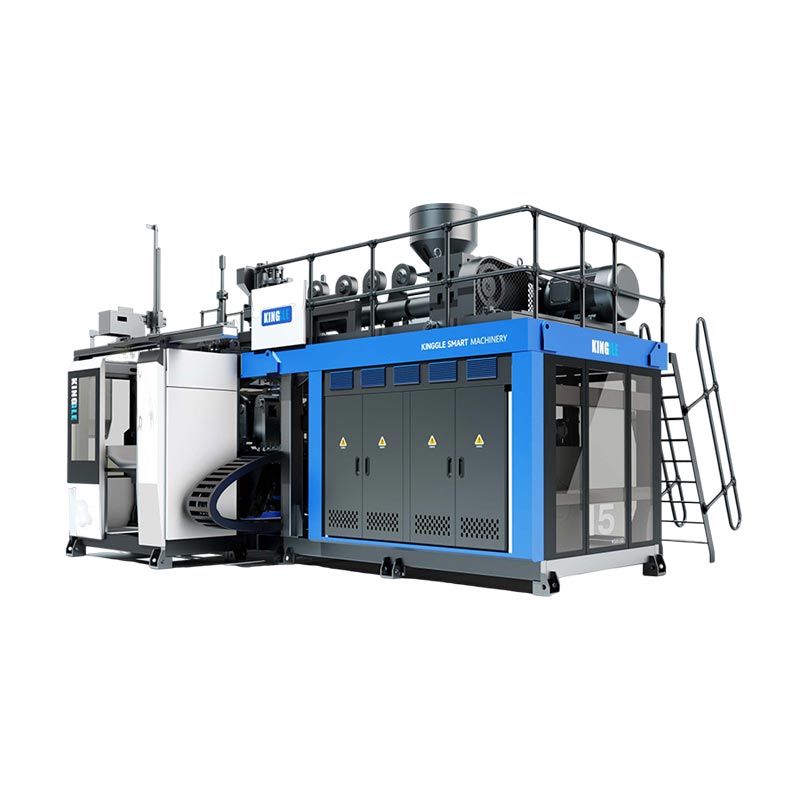
قالب گیری دمشی خودرو می تواند قطعات توخالی مانند مجاری هوا و مخازن سیال را تولید کند. انتخاب تجهیزات با ترسیم قطعه، رزین مشخص و الزامات پذیرش شروع می شود. حجم ظرف تبلیغ شده یک دستگاه به تنهایی نمی تواند تعیین کند که آیا مجرای خاصی را تشکیل می دهد، قالب خود را در خود جای می دهد یا خروجی نهایی مورد نیاز را ارائه می دهد.
یک بررسی مفید خرید، بخش را از طریق فرآیند کامل دنبال میکند: شکلدهی، حذف، پیرایش، مونتاژ و بازرسی. قبل از مقایسه تولید اسمی یا قیمت، الزامات اجباری محصول و ابزار را حل کنید. در غیر این صورت، یک چرخه قالبگیری سریع میتواند سلول تولیدی را که هنوز هدف تحویل خود را از دست داده است، پنهان کند.

قالب گیری دمشی قطعات خودرو: کاربردها و مناسب بودن فرآیند
قطعات خودرو را بر اساس آنچه باید انجام دهند گروه بندی کنید، نه بر اساس این واقعیت که آنها توخالی هستند. یک کانال هوای کابین، یک جزء ورودی هوای موتور و یک مخزن مایع نیاز به بررسی های متفاوتی دارند. شرایط عملیاتی و رابط های آنها تعیین کننده سؤالاتی است که یک پیشنهاد ماشین باید به آنها پاسخ دهد.
| بخشی از خانواده | ورودی هایی برای ایجاد | سوالات تجهیزات و ابزار |
|---|---|---|
| کانال های HVAC کابین | مسیر هوا، هندسه اتصال، فضای نصب و بررسی های عملکردی مشخص | آیا مسیر پیشنهادی میتواند بدنه را تشکیل دهد و مکانهای برش و بازرسی را در دسترس بگذارد؟ |
| قطعات ورودی هوای موتور | شرایط دمای مشخص، فشار یا خلاء، قرار گرفتن در معرض رسانه و الزامات اتصال | آیا رزین، مسیر تشکیل و سلول کامل با آن شرایط خاص مطابقت دارد؟ |
| مخازن سیالات | سیال، شرایط سرویس، پورت ها، ویژگی های نصب و معیارهای پذیرش | بدنه، رابطها و هر مجموعه بعدی چگونه تولید و تأیید میشود؟ |
| سایر قطعات فنی توخالی | موارد بارگذاری، ابعاد، ویژگی های مونتاژ و کاربرد مورد نظر | آیا قالب گیری دمشی مناسب است یا باید مسیر شکل دهی یا اتصال دیگری را با هم مقایسه کرد؟ |
پروژه های سیستم سوخت را در مسیر تایید جداگانه نگه دارید. به عنوان مثال،RISE آزمایش آتش سوزی مخزن سوخت پلاستیکی را توصیف می کندبر اساس مقررات سازمان ملل متحد 34، پیوست 5، بند 5. این یک محدوده آزمایشی خاص است، نه یک چک لیست تأیید کامل. ایجاد بازار قابل اجرا، الزامات و مسئولیت های تایید برای پروژه واقعی سیستم سوخت. کاتالوگ ماشینی که "مخازن خودرو" را فهرست می کند، تولید مخزن سوخت سازگار را ایجاد نمی کند.
کانال های تهویه مطبوع دمشی: هندسه، رابط ها و الزامات ماشین
برای کانال های تهویه مطبوع دمشی، مسیر هوا و هر اتصال را با هم مرور کنید. بدنی که می تواند تشکیل شود هنوز نیاز به منافذی دارد که بتوان آنها را برش داد، قرار داد و بررسی کرد. بنابراین، کانالهای پلاستیکی سفارشی باید با تعریف هندسه قالبگیری شده و هندسه نهایی مورد نظر، به مرحله نقل قول برسد.
تهویه کابین را از الزامات ورودی هوای موتور جدا کنید
مواد ورودی هوای موتور یا شرایط تست را به کانال کابین منتقل نکنید، زیرا هر دو هوا را حمل می کنند. محیط نصب، مواد تایید شده و بررسی های لازم برای قطعه خاص را ثبت کنید. اگر فشار، خلاء، چرخه دما یا قرار گرفتن در معرض مایع مهم است، شرایط مربوطه را در مشخصات پروژه مشخص کنید.
اتصال تمام شده را بررسی کنید، نه فقط دهانه قالب گیری شده را
انتهای اتصال، مبناهای نصب، تغییرات بخش و مکانهای برش پیشنهادی را روی نقشه علامتگذاری کنید. سپس بررسی کنید که قطعه چگونه در یک فیکسچر تکمیل یا بازرسی قرار می گیرد. یک سوال بررسی مفید این است که آیا سیستم مبدأ یکسان می تواند قطعه را به طور مداوم در طول برش، اندازه گیری و مونتاژ قرار دهد یا خیر.
قبل از تعریف سلول، جریان، عبور، تناسب یا بررسی آب بندی مورد نیاز را مشخص کنید. این چک ها ممکن است به وسایل اختصاصی یا ایستگاه های جداگانه نیاز داشته باشند. آنها باید یک تامین کننده و روش پذیرش اختصاص داده شده داشته باشند، به جای اینکه فرض شود با دستگاه قالب گیری دمشی همراه هستند.
قبل از انتخاب اندازه دستگاه، مسیر فرآیند را انتخاب کنید
قبل از انتخاب یک ماشین بزرگتر بحث کنید که چگونه پاریزون به حفره قالب می رسد. پاریزون لوله توخالی داغی است که فرآیند تشکیل و باد می شود. جابجایی و قرارگیری آن باید با هندسه مطابقت داشته باشد.
اکستروژن معمولی در مقابل قالب گیری دمشی مکش سه بعدی
توضیح فنی Toray در مورد قالب گیری ضربه ای مکش سه بعدیمکش را توصیف می کند که پاریزون را برای اشکال توخالی طولانی و پیچیده وارد حفره قالب می کند. این یک ترتیب فرآیند متمایز است. یک ماشین قالب گیری دمشی اکستروژن معمولی با یک ربات حذف بخش نباید به عنوان مدرکی معادل برای آن قابلیت در نظر گرفته شود.
برای یک مسیر ناخوشایند، درخواست بررسی مسیر شکل دهی با استفاده از هندسه و رزین واقعی کنید. قالب گیری دمشی اکستروژن معمولی، قرار دادن یا مسیر مکش تخصصی و بخش های قالب گیری متصل شده را در صورت لزوم مقایسه کنید. مقایسه باید به امکانسنجی شکلگیری، رابطها و کارهای پایین دستی بپردازد، نه اینکه فرض کنیم یک مسیر برای هر کانال خودرو مناسب است.
تحویل مذاب و پیکربندی درایو را جدا نگه دارید
اکستروژن مداوم و عملیات سر انباشته کننده تحویل مذاب را توصیف می کند. قرار دادن پاریسون بخش متفاوتی از فرآیند را توصیف می کند. درایوهای هیدرولیک، سروو هیدرولیک و الکتریکی عمل را توصیف می کنند. مقایسه اینها بر روی محورهای جداگانه تفسیر نقل قول ها را آسان تر می کند و مانع از ایستادن برچسب اتوماسیون برای قابلیت شکل دهی می شود.
رزین های قالب گیری دمشی را برای کاربرد واقعی خودرو انتخاب کنید
درجه را مشخص کنید، نه فقط خانواده پلیمرها را. "PA" یا "PP" سوالاتی را در مورد تقویت، اصلاح، رفتار پردازش و مناسب بودن قسمت مورد نظر باز می گذارد. انوالیورنمونه کارها Durethan PA6به عنوان مثال، درجه های قالب گیری دمشی و گریدهای تقویت شده برای لوله ها و کانال های هوا را متمایز می کند. نام خانوادگی یک دستور پخت قابل تعویض را مشخص نمی کند.
آماده سازی مواد و پلاستیک سازی را با درجه مطابقت دهید
دستورالعملهای پردازش ویژه کلاس فعلی را دریافت کنید. ترتیب خشک کردن و تغذیه پیشنهادی، اندازه گیری رطوبت در صورت نیاز، مناسب بودن پیچ و سر، کنترل دما و هرگونه مشخصات مقاوم در برابر سایش مورد نیاز برای ترکیب را بررسی کنید. اینها مواردی برای تأیید فنی هستند، نه دلایلی برای انتشار یک دمای خشک کردن برای همه پلاستیک های مهندسی.
Toray ویسکوزیته مذاب و پایداری حفظ شکل را به عنوان مرتبط با مناسب بودن رزین قالب گیری دمشی شناسایی می کند. شرایط مواد و تنظیمات فرآیند را در طول آزمایش ثبت کنید تا بتوان مشکل شکلگیری را بر اساس یک دستور پخت شناخته شده بررسی کرد. نرخ اکستروژن HDPE منتشر شده دستگاه را به عنوان اثبات نرخ تحویل آن با رزین متفاوت نپذیرید.
دوباره آسیاب را در دستور العمل تایید شده نگه دارید
منبع، تاریخچه پردازش و نسبت پیشنهادی مجدد را همراه با اجازه مشتری و بررسی های لازم برای واجد شرایط بودن دستور تهیه کنید. مخلوط تولید مورد نظر را آزمایش کنید. آزمایشی که فقط از رزین بکر استفاده میکند، عملکردی را با افزودن دوباره آسیاب بعدی ایجاد نمیکند.
طراحی قطعه را به الزامات تجهیزات قالب گیری دمشی ترجمه کنید
برای بررسی تجهیزات قالب گیری بادی از جدول الزامات تا شواهد استفاده کنید. هر الزام اجباری به مشخصات، نقشه یا سابقه آزمایشی مربوطه نیاز دارد. موارد حل نشده باید تا زمانی که طرف مسئول آنها را ببندد قابل مشاهده باشند.
| مورد نیاز | پیشنهاد را بررسی کنید | شواهد و بسته شدن |
|---|---|---|
| تقاضای مادی و ناخالص | پلاستیزه کردن درجه خاص، شات قابل استفاده و تحویل. شامل ضایعات فرآیند به جای وزن نهایی به تنهایی | سوابق مواد و تشکیل دادگاه |
| نصب قالب | پاکت، نصب، ضخامت و جرم قالب، خدمات و دسترسی به خدمات | طراحی رابط قالب و ماشین |
| باز کردن و حذف | فضای باز، حرکات مورد نیاز قالب، مسیر گیره و فاصله برای قسمت داغ | بررسی حرکت و شاهد توالی حذف |
| مناطق بحرانی دیوار | هد ابزار، کنترل پاریسون و مکان های بازرسی پیشنهادی | اندازه گیری های نقشه برداری شده در برابر محدودیت های ترسیمی |
| رابط های تمام شده | لوازم پیرایش، اتصال، مونتاژ و موقعیت یابی | بررسی های ابعادی و عملکردی قطعه تمام شده |
| خروجی پذیرفته شده | سلول کامل، نقطه شمارش، قوانین وقفه و رد رسیدگی | آزمایش زمانبندیشده با مقادیر پذیرفتهشده و سوابق توقف |
چگونه می توانم پروژه قالب گیری دمشی خودرو را بررسی کنم
برای یک پروژه قالب گیری دمشی خودرو، قبل از بحث در مورد ظرفیت ماشین، نقشه قطعه را مرور می کنم. سوالات شروع من مربوط به درجه مواد، محیط عملیاتی، نقاط اتصال و الزامات پذیرش است. حجم اسمی ظرف یک دستگاه یک مرجع غربالگری باقی می ماند، نه مبنایی برای تایید یک کانال یا یک مخزن نامنظم.
اگر قطعه آزمایشی هدف وزن خود را برآورده کرد اما در بررسی محلی ضخامت دیوار شکست خورد، من توزیع مواد را قبل از افزایش وزن کلی قطعه بررسی خواهم کرد. من مکانهای بازرسی مشخصشده را با مشخصات پاریس، آمادهسازی مواد، ابزارآلات و تنظیمات فرآیند ثبتشده مقایسه میکنم. افزودن مطالب در همه جا یک تغییر پیشنهادی باقی می ماند تا زمانی که بررسی قسمت مربوطه نشان دهد که مشکل را حل کرده است.
بررسی ابزارها بیشتر از اینکه قالب بین صفحات قرار می گیرد را پوشش می دهد. من نصب، ضخامت قالب، فضای باز، حرکات مورد نیاز و مسیر حذف کامل را بررسی می کنم. پورت ها و ویژگی های نصب نیز نیاز به یک برنامه روشن برای برش، موقعیت و بازرسی پس از قالب گیری دارند.
برای یک درجه مهندسی-پلاستیک مشخص، من راهنمایی پردازش آن را درخواست می کنم و ترتیب خشک کردن، تغذیه، پیچ و سر را تأیید می کنم. من از یک عدد توان HDPE به عنوان اثبات عملکرد با رزین دیگر استفاده نمی کنم. هر دستور غذای پیشنهادی ریگرند مشروط به مواد قابل اجرا و الزامات مشتری باقی می ماند.
قبل از تایید سلول تولید، کارهای پایین دستی را در طرح آزمایشی قرار می دهم. یک مجرای قالبگیری شده هنوز باید مراحل مورد توافق، مونتاژ و بازرسی را پشت سر بگذارد. من خروجی پذیرفته شده، وقفه ها و تنظیمات دستی را ضبط می کنم، سپس الزامات تصویب شده را از مواردی که نیاز به اصلاح یا شواهد بیشتری دارند جدا می کنم.
توصیه من به این یافته ها بستگی دارد. یک ماشین بزرگتر پاسخ خودکار من به کمبود تولید نخواهد بود. من ابتدا تعیین می کنم که آیا محدودیت ناشی از قالب گیری، جابجایی، تکمیل یا بازرسی است.
طراحی قالب دمنده، توزیع دیوار و رابط های حیاتی
وزن یک قطعه تمام شده اندازه گیری کل جسم است. نمی تواند ضخامت را در یک خم، اتصال یا خمیدگی تشخیص دهد. مکانهای بازرسی را از نقشه و عملکرد مشخص کنید، سپس اندازهگیریهای انجامشده را در شرایط قطعه تعریفشده مقایسه کنید.
کنترل طولی و محیطی مجزا
برنامه ریزی پاریسون طولی را جدا از توزیع دیوار در اطراف محیط قطعه مرور کنید. Toray کنترل ضخامت دیوار شعاع را در بحث فرآیند مکش سه بعدی خود توضیح می دهد. عملکردهای کنترل واقعی سیستم پیشنهادی را تأیید کنید. شمارش نقاط برنامهنویسی بزرگ به تنهایی نشان نمیدهد که هر مکان بحرانی محدودیت خود را برآورده میکند.
برای خرابی محلی، اندازهگیری را به موقعیت آن روی قطعه ترسیم کنید و فرآیند مربوطه و متغیرهای ابزارسازی را بررسی کنید. تغییرات را قابل ردیابی نگه دارید تا بتوان اثرات آنها را بررسی کرد. موجودراهنمای برنامه نویسی parisonمبحث کنترل را با جزئیات بیشتری توضیح می دهد.
داده ها را از طریق تکمیل و مونتاژ حمل کنید
نحوه اندازهگیری پورتها، لبههای بریدهشده و ویژگیهای نصب را نسبت به دادههای مشخص شده تعریف کنید. در مورد پشتیبانی و شرایط اندازه گیری قطعه توافق کنید. این رابط ها را با تامین کنندگان قالب و فیکسچر با استفاده ازطراحی قالب و بررسی رابط ماشین، به جای اینکه پس از تایید قالب، تکمیل را به عنوان یک موضوع جداگانه در نظر بگیریم.
سلول قالب گیری دمشی کامل خودرو را تعریف کنید
مسیر آماده سازی رزین تا نقطه شمارش قسمت پذیرفته شده را ترسیم کنید. حذف، پیرایش، باز کردن، اتصال، مونتاژ و بازرسی را فقط در جایی که قطعه به آنها نیاز دارد را شامل شود. برای هر عملیات، تامین کننده، مدارک پذیرش و مسئولیت یکپارچه سازی را نام ببرید.
واسط های ایستگاه را بررسی کنید: چگونه یک قطعه منتقل می شود، چگونه قرار می گیرد، وقتی ایستگاه پایین دستی متوقف می شود چه اتفاقی می افتد و چگونه قطعات رد شده جدا می شوند. یک نقل قول باید تجهیزات عرضه شده توسط سازنده ماشین را از تجهیزات عرضه شده توسط دیگران متمایز کند. راراهنمای پیکربندی خط خودکاراین مرزهای عرضه را پوشش می دهد.
بازرسی ها را از عملکرد و مشخصات قطعه انتخاب کنید. آزمایش نشتی، در صورت لزوم، جایگزین شواهد ابعادی، عبور، مونتاژ یا دوام نمی شود. از یک لیست تست عمومی برای هر برنامه خودرو خودداری کنید.
قطعه و فرآیند تولید را جداگانه ثابت کنید
یک آزمایش نماینده در مورد بازنگری نقاشی، مواد تایید شده و دستور پخت مورد نظر برنامه ریزی کنید. قالب، راه اندازی، تعداد مواد و طرح اندازه گیری را ثبت کنید. مقادیر پذیرفته شده، دلایل رد، توقف ها و مداخلات دستی را در کنار رکورد چرخه نگه دارید.
تست ماشین تامین کننده و تایید قطعه تولیدی مشتری اهداف متفاوتی را دنبال می کند.نمای کلی PPAP عمومی AIAGتایید بخش تولید را با سوابق و مشخصات طراحی در طول یک دوره تولید واقعی با نرخ تولید مرتبط می کند. این دامنه گسترده تر از نشان دادن حرکت ماشین یا تولید یک نمونه قابل قبول است.
| فعالیت | سوالی که به آن می پردازد | شواهد برای تعریف | به خودی خود ایجاد نمی کند |
|---|---|---|---|
| چربی ماشینی یا سلولی | آیا تجهیزات ارائه شده محدوده پذیرش توافق شده را برآورده می کند؟ | چک های قراردادی، پیکربندی، شرایط آزمایشی و پرونده باز | تمام عملکردهای قطعه تمام شده یا تأیید تولید مشتری |
| اعتبار بخشی عملکردی | آیا قطعه تمام شده الزامات استفاده مشخص شده را برآورده می کند؟ | سوابق ابعادی، مونتاژ، عملکردی و دوام قابل اجرا | عملکرد تولید پایدار خارج از شرایط ارزیابی شده |
| تایید قطعه تولید مشتری | آیا فرآیند تولید مورد نظر الزامات تایید قابل اجرا مشتری را برآورده می کند؟ | مدارک و شواهد تولیدی تعریف شده توسط مشتری، از جمله PPAP در صورت لزوم | تایید یک ماده، نقشه یا فرآیند تغییر یافته بدون بررسی لازم |
مقادیر نمونه، مدت زمان آزمایش، روش های اندازه گیری و هر معیار آماری را در طرح پذیرش پروژه تنظیم کنید. یک هدف کلی Cpk یا مدت زمان اجرا را از مقاله ماشین عمومی قرض ندهید. برای بخش تجهیزات، ازراهنمای برنامه ریزی چربیبرای برقراری چک های توافقی
هر یک از الزامات را به عنوان تصویب ببندید، که نیاز به کار اصلاحی و آزمایش مجدد دارد، یا هنوز تأیید نشده است. یک مالک و مدرک بسته شدن را به دو دسته آخر اختصاص دهید. جدا نگه داشتن این وضعیت ها از تبدیل شدن یک آزمایش ناقص به نسخه تولید آشکار جلوگیری می کند.
خروجی و هزینه را در مرز قسمت پذیرفته شده مقایسه کنید
قطعات تمام شده خودرو را که بررسی های توافق شده را پشت سر می گذارند، بشمارید. بیان کنید که آیا هدف شامل تغییرات، وقفه ها و عملیات پایین دستی است یا خیر، و از مبنای زمانی یکسان برای هر ایستگاه استفاده کنید. را ببینیدراهنمای محاسبه نرخ تولیدبرای تمایز بین چرخه های اسمی و خروجی پذیرفته شده.
ارزیابی یک سلول مجرای HVAC فراتر از چرخه قالب گیری آن
برای پروژه فرضی کانال تهویه مطبوع خودرو، من با نیاز به 95 قطعه پذیرفته شده در هر ساعت برنامه ریزی شده شروع می کنم. یک قالب تک حفره ای، یک چرخه قالب گیری 32 ثانیه ای، 90 درصد در دسترس بودن مرحله قالب گیری و بازده نهایی پذیرفته شده 96 درصد در کل فرآیند را فرض کنید.
سرعت قالب گیری اسمی 3600 ÷ 32 یا 112.5 قسمت در ساعت خواهد بود. اعمال در دسترس بودن اجرای فرضی، ظرفیت مرحله قالب گیری 101.25 قطعه در هر ساعت برنامه ریزی شده را ایجاد می کند.
این رقم خروجی نهایی را تعیین نمی کند. من همچنین ظرفیت پیرایش، جابجایی و بازرسی را با هم مقایسه می کنم. جدول زیر دو سناریو برنامه ریزی را با فرض عدم تلفات انتقال اضافی یا تعامل بین توقف ایستگاه ها نشان می دهد. هر دو رقم ظرفیت پایین دستی از ساعات برنامه ریزی شده استفاده می کنند و در حال حاضر وقفه های فرضی ایستگاه را مجاز می دانند. بازده 96% یک بار در پایان اعمال می شود.
| اندازه گیری برنامه ریزی | سناریوی اولیه پایین دست | سناریوی پایین دستی اصلاح شده |
|---|---|---|
| ظرفیت مرحله قالب گیری | 101.25 قسمت در ساعت | 101.25 قسمت در ساعت |
| ظرفیت پردازش پایین دستی | 90 قسمت در ساعت | 105 قسمت در ساعت |
| بازده پذیرفته شده نهایی فرضی | 96% | 96% |
| خروجی پذیرفته شده پیش بینی شده | 86.4 قسمت در ساعت | 97.2 قسمت در ساعت |
| خروجی پذیرفته شده مورد نیاز | 95 قسمت در ساعت | 95 قسمت در ساعت |
در سناریوی اولیه، ظرفیت پایین دست سلول را به 90 قسمت در ساعت قبل از حداکثر بازده نهایی محدود میکند. بنابراین خروجی پذیرفته شده پیش بینی شده 90 × 0.96 = 86.4 قسمت در ساعت، کمتر از نیاز خواهد بود.
من در مرحله بعد یک آرایش پایین دستی را که قادر به پردازش 105 قسمت در ساعت است، ارزیابی خواهم کرد. با مرحله قالب گیری و سپس محدود کردن عرضه، خروجی پذیرفته شده پیش بینی شده به 101.25 × 0.96 = 97.2 قسمت در ساعت تبدیل می شود.
محاسبه تجدید نظر شده تنها 2.2 قسمت در ساعت از هدف فراتر خواهد رفت. من آن را بهعنوان فضای محدود برنامهریزی میدانم، نه مدرکی مبنی بر نرخ تولید تأیید شده. یک آزمایش سلولی نماینده هنوز باید چرخه واقعی، وقفه ها، عملکرد پایین دستی و بازده پذیرفته شده را تعیین کند.
این مقایسه بررسی مهندسی را قبل از درخواست ماشین قالبگیری دمشی بزرگتر به سمت ترتیب تکمیل و بازرسی هدایت میکند.
محدوده تولید مشابه را مقایسه کنید
ماشین، قالب، آماده سازی مواد، وسایل تکمیل، بازرسی، ادغام و هزینه های آزمایشی را در هر پیشنهاد جدا کنید. قیمت فقط ماشینی را نمی توان مستقیما با قیمت تمام سلولی مقایسه کرد. ارزیابی ظرفیت اضافی در برابر خروجی پذیرفته شده و تقاضای پروژه. تصور نکنید که یک ماشین بزرگتر یک گلوگاه پایین دست را از بین می برد.
یک RFQ قطعات خودرو برای Kingngle آماده کنید
پلتفرمهای انباشتهکننده منتشر شده کینگگل، مرجع مشخصات را برای بحث اولیه ارائه میکنند. آنها انتخاب های خودکار برای مثال مجرای فرضی یا برای هر قطعه خودرو نیستند. مواد پیشنهادی، قالب و محدوده تولید کامل هنوز نیاز به بررسی فنی دارند.
| فیلد مرجع | KGB80A | KGB100B |
|---|---|---|
| حداکثر ظرفیت کانتینر اعلام شده است | 30 لیتر | 120 لیتر |
| نیروی بستن | 215 کیلونیوتن | 440 کیلو نیوتن |
| اندازه صفحه قالب، W × H | 750 × 860 میلی متر | 1200 × 1200 میلی متر |
| حداکثر اندازه قالب، W × H | 520 × 860 میلی متر | 920 × 1200 میلی متر |
| ضخامت قالب | 360 تا 420 میلی متر | 510 تا 600 میلی متر |
| اتصال برنامه فهرست شده | خطوط لوله قطعات خودرو | قطعات خودرو و مخزن خودرو |
جدول، فیلدهای انتخاب شده را از صفحات مرتبط محصول Kingngle بازتولید می کند. اندازه پلاتین و حداکثر اندازه قالب زمینه های متفاوتی دارند. هیچ کدام یک پاکت کامل حرکت، خروجی درجه خاص، فرآیند مکش تخصصی یا تایید سیستم سوخت را تایید نمی کند. ترسیم و پیکربندی رابط را برای ساخت پیشنهادی درخواست کنید.

یک بسته بررسی ارسال کنید، نه فقط حجم ماشین درخواستی
- نقشه های قطعات سه بعدی و دوبعدی با اصلاحات، هندسه تمام شده، مبناها و الزامات مهم دیوار یا رابط.
- درجه رزین مشخص شده، دستور تولید تایید شده و دستورالعمل های پردازش مربوطه.
- وزن قطعه، چیدمان قالب برنامه ریزی شده، اطلاعات ابزار موجود و دنباله تکمیل پیشنهادی.
- خروجی پذیرفته شده مورد نیاز با مبنای زمانی، تقاضای سالانه، ترکیب محصول و الزامات بازرسی.
- شرایط سایت و لیست روشنی از کسانی که قالب، لوازم جانبی، تکمیل، بازرسی و یکپارچه سازی را تامین می کنند.
این ورودیها به بررسی فنی اجازه میدهند تا قبل از نهایی شدن پیکربندی ماشین، متناسب، نیازمندیهای حلنشده و شرایط آزمایشی را نشان دهد.
سوالات متداول
آیا می توان هر مجرای هوای خودرو را روی دستگاه قالب گیری دمشی معمولی ساخت؟
نه. هندسه، رزین مشخص شده، رابط ها و دسترسی ابزار را بررسی کنید. برخی از اشکال نیاز به ارزیابی قرار دادن پاریسون تخصصی، قالب گیری دمشی مکش یا بخش های متصل را دارند. یک ماشین معمولی با یک ربات بیرونآور به خودی خود این قابلیتهای شکلدهی را ایجاد نمیکند.
آیا حجم باتری برای انتخاب ماشین برای یک قطعه خودرو کافی است؟
خیر. تقاضای شات قابل استفاده، تحویل مواد خاص، نصب قالب، فضای باز کردن، حرکات مورد نیاز، حذف قطعه و کارهای پایین دستی نیز نیاز به بررسی دارند. حجم ظرف تبلیغ شده یک مرجع غربالگری است، نه یک روش انتخاب کامل برای یک بخش فنی نامنظم.
آیا یک دستگاه HDPE می تواند یک درجه مهندسی-پلاستیک مشخص را پردازش کند؟
این امر مستلزم بررسی درجه خاصی از آماده سازی مواد، پلاستیک سازی، ابزارسازی سر، کنترل ها و فرآیند پیشنهادی است. نرخ اکستروژن HDPE منتشر شده خروجی را با رزین دیگری ثابت نمی کند. پیکربندی را تأیید کنید و یک آزمایش نماینده با مواد مورد نظر اجرا کنید.
چرا یک قطعه می تواند به هدف وزن خود برسد اما در بررسی ضخامت دیوار شکست بخورد؟
وزن کل قسمت را توصیف می کند، در حالی که بررسی ضخامت یک مکان را اندازه گیری می کند. مواد را می توان به طور متفاوتی بین مناطق بدون تغییر وزن کل توزیع کرد. مکان ناموفق را نقشه برداری کنید و مواد، ابزار و شرایط فرآیند مربوطه را قبل از تصمیم گیری در مورد نحوه اصلاح آن بررسی کنید.
آیا گذراندن یک دستگاه FAT تأیید قطعه تولید مشتری را تکمیل می کند؟
نه. FAT محدوده پذیرش تجهیزات مورد توافق را پوشش می دهد. اعتبار سنجی قطعه تمام شده و تأیید تولید مشتری به شواهد قابل اجرا خود نیاز دارد. در مواردی که PPAP مورد نیاز است، به جای اینکه تحویل تجهیزات را به عنوان تأیید تلقی کنید، درخواست مشتری و الزامات تولید را تأیید کنید.
آیا خرید دستگاه قالبگیری بادی خودرو مانند تامین قطعات سفارشی قالبگیری بادی است؟
خیر. خرید تجهیزات مربوط به ماشین آلات، رابط های ابزار، ادغام و محدوده پذیرش برای یک فرآیند تولید است. تامین قطعات تمام شده مربوط به مسئولیت تولید کننده برای تولید و تامین آن قطعات است. قبل از مقایسه تامین کنندگان، مشخص کنید که چه محدوده ای درخواست می شود.
برای بررسی تجهیزات قطعات خودرو، نقشه و مواد مورد نیاز را ارسال کنیدصفحه تماس با کینگلیا ایمیلsales@kinggle.com. تلفن:+86-574-87103665. اطلاعات شرکت در دسترس استصفحه درباره Kingngle.
قبل از متعهد شدن به دستگاه، مسیر تولید را تأیید کنید
با قطعه و مواد شروع کنید، مسیر شکل دهی را حل کنید، و نقشه را به تجهیزات صریح و الزامات اعتبار سنجی تبدیل کنید. سپس پیشنهادات کامل را در مرز قسمت پذیرفته شده مقایسه کنید. مشکل تناسب اجباری نیاز به حل دارد. چرخه سریعتر یا قیمت خرید پایین تر نمی تواند آن را ببندد.