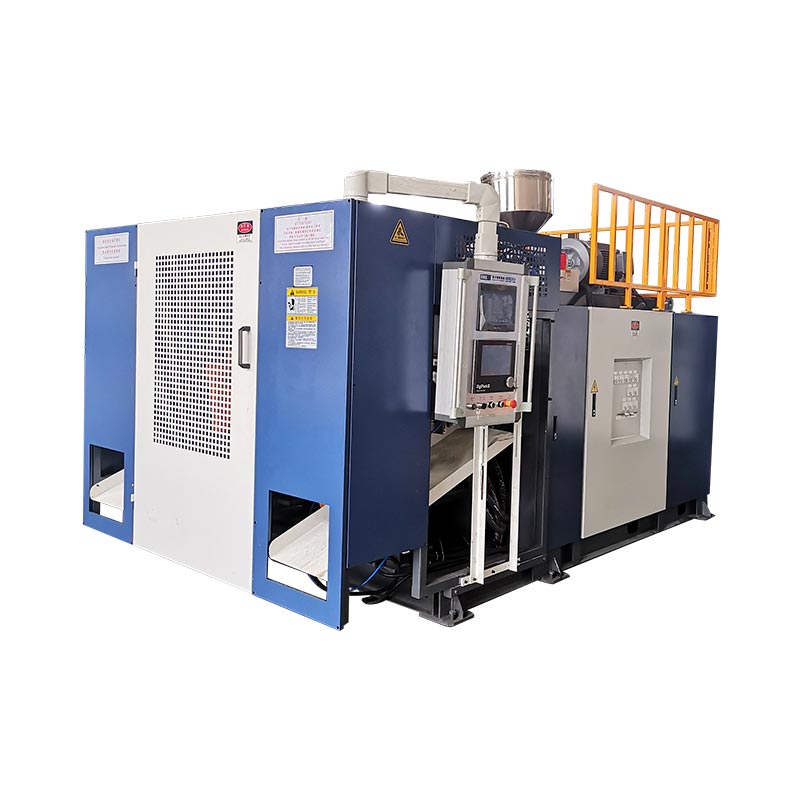
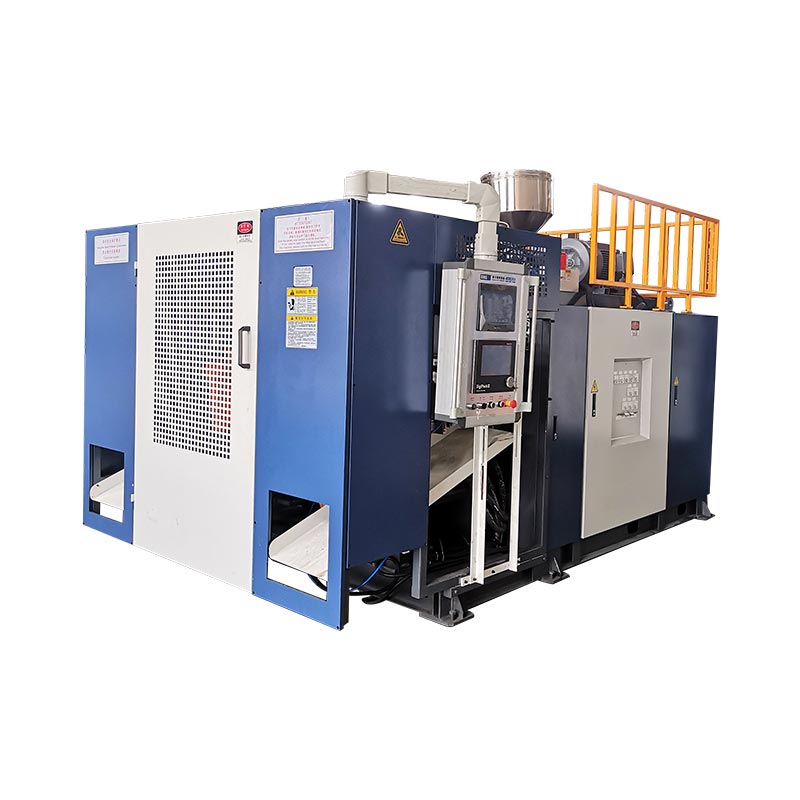
با تطبیق نقشه بطری، درجه رزین، طرح قالب و خروجی قسمت خوب مورد نیاز، یک دستگاه قالب گیری دمشی بطری HDPE را انتخاب کنید. برای پروژه بطری اکستروژن، ظرفیت لیتری اعلام شده دستگاه تنها یک فیلتر اولیه است. مشخصات نهایی باید گردن، توزیع دیوار، ابزارآلات و جابجایی پایین دست را نیز پوشش دهد.
درخواست یک دستگاه بطری زمانی بسیار مفیدتر می شود که شامل یک نقشه و یک هدف وزنی باشد. این جزئیات به بحث تجهیزات اجازه می دهد تا فراتر از اندازه ماشین حرکت کند. آنها همچنین سوالاتی را مطرح می کنند که کشف آنها پس از ساخته شدن قالب پرهزینه است.

با طراحی بطری شروع کنید که کسی می تواند نقل قول کند
حجم اسمی یک بطری تصمیمات زیادی را باز می گذارد. یک ظرف بلند و باریک و یک ظرف کوتاه و پهن می توانند همین مقدار را در خود جای دهند. پاکت قالب، موقعیت گردن و ترتیبات جابجایی آنها هنوز نیاز به بررسی جداگانه دارد. نقشه کامل را به جای درخواست از تامین کننده برای انتخاب تجهیزات به تنهایی از ظرفیت ارسال کنید.
حداکثر ابعاد بیرونی، وزن نهایی هدف و نقشه بسته شدن را شامل شود. پانل برچسب، شانه، پایه و هر دسته را شناسایی کنید. ابعادی را که برای پر کردن، درپوش یا بسته بندی مهم است علامت گذاری کنید. اگر بطری نمونه تنها مرجع است، بگویید کدام ویژگی باید باقی بماند و کدام یک ممکن است تغییر کند.
حجم اسمی پر را از حجم لبه دار جدا کنید. همچنین تعیین کنید که آیا وزن اعلام شده شامل فلاش قابل جابجایی است یا خیر. یک نقشه با مبنای وزن نامشخص می تواند سازنده قالب و تامین کننده ماشین را به سمت اهداف مختلف سوق دهد.
| ورودی | آنچه که بررسی تجهیزات نیاز دارد |
|---|---|
| بدنه بطری | ابعاد، حجم، شکل، دسته و محدوده وزنی تایید شده. |
| گردن و بسته شدن | نقشه پایان، جزئیات درپوش یا پمپ، سطح آب بندی و روش بازرسی. |
| مواد | درجه رزین، رنگ، مواد افزودنی و محتوای پیشنهادی مجدد یا PCR. |
| طرح تولید | خروجی پذیرفته شده مورد نیاز، شیفت ها، ترکیب محصول و تغییرات برنامه ریزی شده. |
| الزامات کیفیت | دیوارهای بحرانی، ابعاد، ظاهر و آزمایشات پکیج قابل اجرا. |
از سمت ماشین سازی، سوال مفید این است که آیا یک راه اندازی توافق شده می تواند همه این الزامات را با هم برآورده کند؟ ممکن است یک خریدار ظاهر بطری را تأیید کند در حالی که تیم پرکننده هنوز به ارتفاع گردن متفاوتی نیاز دارد. حل زودهنگام آن مشکل آن را از مرحله پذیرش تجهیزات دور نگه می دارد.
برای یک بطری موجود، بازنگری نقشه فعلی و نمونه های نماینده آن را با هم ارسال کنید. هر مشکل شناخته شده ای مانند درپوش سخت یا ضعیف بودن درز پایین را توضیح دهید. هدف حفظ ویژگی های مناسب و در عین حال ارائه یک مشکل روشن به تامین کننده برای حل است.
کینگلراهنمای طراحی قالب دمشی اکستروژناین ورودی های محصول را به رابط های قالب، پینچ آف، خنک کننده و ماشین متصل می کند. آن بسته طراحی را به نقل قول متصل نگه دارید، بنابراین تغییرات پیکربندی بعدی یک مرجع قابل مشاهده باشد.
درجه HDPE را مشخص کنید، نه فقط نام پلیمر را
HDPE یک خانواده مادی را توصیف می کند. مشخصات پردازش کاملی را مشخص نمی کند. LyondellBasell نمرات HDPE را برای چندین فرآیند، از جمله قالبگیری دمشی اکستروژن، قالبگیری تزریقی و قالبگیری چرخشی فهرست میکند. یادداشت خریدی که فقط میگوید «HDPE» نمره واقعی را حلنشده باقی میگذارد.منبع: بررسی اجمالی LyondellBasell HDPE.
برگه اطلاعات فنی فعلی تامین کننده رزین را به همراه نقشه بطری ارسال کنید. تعیین درجه و شرایط آزمایش را در کنار مقدار جریان مذاب آن ثبت کنید. همچنین مستربچ رنگ و اطلاعات افزودنی را به تامین کننده ماشین بدهید. این ورودیها به طرح آزمایشی تعلق دارند، حتی زمانی که بطری ساده به نظر میرسد.
برای یک بطری مواد شوینده یا مواد شیمیایی خانگی، مقاومت در برابر ترک خوردگی استرس محیطی را با تیم های رزین و بسته بندی در میان بگذارید. ExxonMobil مبادلات بین ESCR، پردازش پذیری، سفتی و سایر خواص بطری را در برنامه فنی HDPE خود توضیح می دهد. انتخاب رزین باید منعکس کننده الزامات بسته بندی نهایی باشد نه یک خاصیت ماده واحد.منبع: ExxonMobil PE Innovation Week، جلسه بطری و ظرف HDPE.
Regrind و مواد بازیافتی پس از مصرف نیز به تعاریف روشن نیاز دارند. منبع، نسبت برنامه ریزی شده و روش رسیدگی را بیان کنید. سوابقی از دسته مواد مورد استفاده برای تایید نگه دارید. اگر مظنه ای رزین بکر را فرض کند اما تولید از ترکیب متفاوتی استفاده کند، آزمایش اصلی دیگر شرایط کامل تولید را نشان نمی دهد.
یک درخواست مفید از تامین کننده می خواهد که مواد مورد استفاده برای پیشنهاد خروجی خود را مستند کند. که ارزیابی تغییرات بعدی را آسان تر می کند. همچنین اگر وزن، ظاهر یا ثبات فرآیند در طول راه اندازی تغییر کند، به هر دو طرف مرجع مشترک می دهد.
بنابراین انتخاب مواد و انتخاب ماشین باید با هم حرکت کنند. اگر انتخاب بین HDPE و PP هنوز باز است، ابتدا آن را با الزامات محصول حل کنید. رامقایسه HDPE در مقابل PPتصمیم قبلی را توضیح می دهد. این راهنما فرض می کند که یک پروژه بطری HDPE مسیر مورد نظر است.
مطمئن شوید که نام دستگاه فرآیند درست را توصیف می کند
خریداران از چندین نام برای تجهیزات مشابه استفاده می کنند: دستگاه ساخت بطری HDPE، دستگاه دمنده بطری HDPE و دستگاه قالب گیری دمشی HDPE. این اصطلاحات به توصیف محصول مورد نظر کمک می کند. نقل قول هنوز نیاز به شناسایی فرآیند قالب گیری واقعی و ترتیب تجهیزات دارد.
در قالب گیری دمشی اکستروژن، سیستم اکستروژن یک لوله مذاب به نام پاریزون را تشکیل می دهد. قالب آن را می گیرد، هوا آن را در برابر حفره منبسط می کند و قسمت قبل از برداشتن خنک می شود. برش و بازرسی سپس بطری را برای عملیات بعدی آماده کنید. کینگگل توالی تجهیزات را در خود توضیح می دهدراهنمای دستگاه قالب گیری با ضربه مداوم.
برای پروژه های بطری مورد بحث در اینجا، بررسی را بامحدوده ماشین اکستروژن پیوسته. سپس آرایش قالب و سر را با قطعه مطابقت دهید. وجود یک دسته، یک شانه غیرمعمول یا یک گردن بزرگ باید به یک سوال ابزار تبدیل شود، نه اینکه در یک توصیف عمومی ماشین ناپدید شود.
جستجو برای ماشین ساخت بطری پلاستیکی می تواند سیستم های مبتنی بر پریفرم را نیز بازگرداند. این نتایج سازگاری با یک پروژه بطری اکستروژن را ایجاد نمی کند. بپرسید که آیا سیستم پیشنهادی با گلولههای رزین شروع میشود و یک پاریسون را تشکیل میدهد یا با یک پیشفرم جداگانه شروع میشود. پاسخ را در پیشنهاد فنی قرار دهید.
به همین دلیل، ماشین آلات را تنها از یک ویدیوی نمایشی انتخاب نکنید. رزین، وزن بطری، آرایش سر و محصول نهایی نشان داده شده را شناسایی کنید. ماشینی که بسته بندی متفاوتی را تشکیل می دهد می تواند توالی خود را بدون اثبات چرخه یا کیفیت مورد نیاز برای بطری شما نشان دهد.
اگر انتخاب فرآیند باز باقی می ماند، از گسترده تر استفاده کنیدراهنمای دستگاه قالب گیری دمشیقبل از محدود کردن مشخصات هنگامی که مسیر مورد توافق قرار گرفت، نقل قول باید مدل، ابزار، سیستم مواد و عملیات شامل نامگذاری شود. این به خریدار به جای مجموعه ای از عبارات جستجو، یک توضیح تجهیزات قابل استفاده می دهد.
سه مرجع Kingngle نشان می دهد که چرا لیترها تنها یک نقطه شروع هستند
جدول زیر مقادیر انتخاب شده از سه صفحه محصول Kingle را گرد هم آورده است. اینها مراجع ماشینی منتشر شده هستند که در 29 سپتامبر 2026 بررسی شدند. آنها به بررسی پیشنهاد تجهیزات کمک می کنند. بطری و ابزار هنوز نیاز به بررسی پروژه دارند.
| زمینه منتشر شده | KGB2L | KGB5L | KGB5D |
|---|---|---|---|
| چیدمان ایستگاه | مجرد | مجرد | دوبل |
| حداکثر ظرفیت ظرف | 2 L | 5 L | 5 L |
| ظرفیت ذوب HDPE | 30 کیلوگرم در ساعت | 55 کیلوگرم در ساعت | 80 کیلوگرم در ساعت |
| قطر پیچ | 50 میلی متر | 60 میلی متر | 70 میلی متر |
| نیروی بستن | 40 کیلو نیوتن | 65 کیلو نیوتن | 65 کیلو نیوتن |
| حداکثر اندازه قالب، W × H | 360 × 380 میلی متر | 410 × 450 میلی متر | 410 × 450 میلی متر |
| ضخامت قالب | 160 تا 300 میلی متر | 200 تا 310 میلی متر | 200 تا 310 میلی متر |
| فاصله مرکز دای هد دو برابر | 130 میلی متر | 150 تا 180 میلی متر | 150 تا 180 میلی متر |
منابع: سه صفحه محصول مرتبط Kingngle. ظرفیت ذوب منتشر شده یک مرجع تولید مواد است. این یک نرخ بطری تمام شده تضمین شده نیست. ردیف فاصله بین هد این پیکربندی را توصیف می کند. این ثابت نمی کند که یک سر دو در هر قیمت پایه گنجانده شده است.
دو ورودی 5 لیتری را مقایسه کنید. هر دو حداکثر ابعاد قالب و نیروی گیره یکسانی را منتشر می کنند. قطر پیچ و ظرفیت ذوب HDPE آنها متفاوت است. بنابراین انتخاب پلت فرم دو ایستگاهی بیش از افزودن یک موقعیت قالب دیگر به یک مشخصات مشابه است.
برای یک خریدار، این مقایسه منجر به یک درخواست عملی می شود: طرح قالب پیشنهادی و محاسبه تقاضای مواد را در کنار مدل انتخابی نشان دهید. یک دستگاه می تواند بررسی حجم اسمی بطری را انجام دهد در حالی که طرح حفره پیشنهادی هنوز نیاز به تنظیم دارد.
مرجع کوچکتر KGB2L همچنین دارای یک پاکت ابزار متفاوت و فاصله دو سر منتشر شده است. یک بطری مناسب برای آن پلت فرم به عنوان یک قطعه ممکن است زمانی که خریدار چندین قطعه را در هر رویداد قالبگیری درخواست میکند نیاز به بررسی جداگانه داشته باشد. حجم بطری به تنهایی نمی تواند این سوال را حل کند.

مقایسه مدل را به خلاصه محصول پیوست کنید. اگر بطری پهنتر شد، وزن آن تغییر کرد یا هدف تولید افزایش یافت، دوباره از مزارع آسیبدیده بازدید کنید. این کار مفیدتر از انتخاب بزرگترین ماشین موجود در لیست است و با فرض اینکه هر بطری کوچکتر با پیکربندی استاندارد آن مطابقت دارد.
قالب، سر قالب ها و ایستگاه های روی همان نقشه را بررسی کنید
تعداد ایستگاه ها، تعداد سر و شمارش حفره قسمت های مختلف آرایش تولید را توصیف می کند. ایستگاه دوم موقعیت قالب دیگری را فراهم می کند. پریزهای مرگ چندگانه، پریزون های متعددی را فراهم می کنند. حفره های قالب، محصولاتی را که در طی یک رویداد قالب گیری تشکیل می شوند، تعریف می کنند. این پیشنهاد باید نشان دهد که چگونه این بخش ها با هم کار می کنند.
کینگلراهنمای چند سر در مقابل چند حفرهاصطلاحات را توضیح می دهد. از آن برای خواندن نقشه طرح بندی استفاده کنید، سپس تعداد خروجی ها و فاصله واقعی را بپرسید. کلمات "ماشین دوگانه" جای زیادی برای سوء تفاهم باقی می گذارد.
با آمادگی جسمانی شروع کنید
ابعاد قالب را با نقشه ماشین تایید شده مقایسه کنید. شامل جزئیات نصب، ضخامت، فضای باز و اتصالات. بررسی ترخیص نهایی را به تامین کنندگان تجهیزات و قالب بسپارید. حداکثر کاتالوگ هر شیلنگ، اتصالات یا اجزای متحرک را نشان نمی دهد.
فاصله سر یک بررسی جداگانه است. ممکن است چندین بطری باریک در داخل قالبی قرار بگیرند که همان تعداد بطری های پهن تر در آن جا نمی شود. مراکز حفره و خروجی های قالب را در یک نمای بخواهید. این به تامین کنندگان اجازه می دهد تا قبل از انتشار هر بسته ابزار، ترتیب را بررسی کنند.
سپس توالی تولید را مرور کنید
تعداد ایستگاه ها را از حجم کار برنامه ریزی شده و چرخه پیشنهادی انتخاب کنید. یک ماشین دو ایستگاهی میتواند موقعیتهای قالب را جایگزین کند، اما سیستم اکستروژن و تجهیزات پایین دستی باید از این ترتیب پشتیبانی کنند. کینگلمقایسه تک در مقابل دو ایستگاهبحث پیکربندی گسترده تری را ارائه می دهد.
ترکیب محصول را نیز در نظر بگیرید. کارخانه ای با سفارش های تکراری برای یک بطری، مشکل زمان بندی متفاوتی نسبت به کارخانه ای دارد که قالب ها و رنگ ها را مرتب تغییر می دهد. از تامین کننده بخواهید توضیح دهد که چه تجهیزاتی بین محصولات پیشنهادی تغییر می کند. آن پاسخ را جدا از سریعترین چرخه نمایش نگه دارید.
برای یک سلول تولیدی جدید، یک طرح بندی را درخواست کنید که هم تجهیزات شکل دهی و هم مسیر حذف را مشخص کند. نشان دهید که بطری ها و فلاش ها پس از باز شدن هر قالب کجا می روند. یک نقشه واضح به تیم های خرید، تولید و ابزارسازی، ترتیب یکسانی برای بررسی می دهد.
بطری ها را در ساعت به موادی که اکسترودر باید پردازش کند وصل کنید
هدف تولید را به عنوان بطری های پذیرفته شده در ساعت، با دوره اندازه گیری مشخص بنویسید. سپس از طریق رد، مواد ناخالص قالب گیری و توالی ماشین به عقب کار کنید. این به تامین کننده تقاضای ارزیابی را به جای درخواست سرعت غیرقابل توضیح می دهد.
وزن بطری تمام شده و وزن ناخالص قالب گیری ورودی های متفاوتی هستند. اکسترودر همچنین موادی را پردازش می کند که تبدیل به فلاش قابل جابجایی می شود. بازیابی آن ماده ممکن است بر تعادل مواد و هزینه خرید تأثیر بگذارد، اما کار اکستروژن اولیه را حذف نمی کند.
مثال برنامه ریزی گویا، نه تست تولید Kingle
هدف 600 بطری پذیرفته شده در ساعت، نرخ پذیرش 95% و 90 گرم مواد قالب گیری ناخالص در هر موقعیت بطری را در نظر بگیرید. فرض کنید بطری تمام شده 70 گرم وزن دارد.
بطری های مورد نیاز: 600 ÷ 0.95 ≈ 632 در ساعت
تقاضای ناخالص ذوب: (600 ÷ 0.95) × 0.090 ≈ 56.8 کیلوگرم در ساعت
مواد در بطری های پذیرفته شده: 600 × 0.070 = 42.0 کیلوگرم در ساعت
این تفاوت شامل مواد خارج از بطری های نهایی پذیرفته شده است. این محاسبه از دست دادن مواد دائمی یا مقدار رزین بکر برای خرید نیست.
این مفروضات تقاضای ذوب ناخالص را بالاتر از مرجع 55 کیلوگرم در ساعت منتشر شده KGB5L ایجاد می کند. این دلیلی است برای بررسی مجدد پیشنهاد. 80 کیلوگرم در ساعت منتشر شده توسط KGB5D این مقایسه اولیه جریان جرمی را پاک می کند، اما آزمایش بطری هنوز باید زمان چرخه، کیفیت و ظرفیت پایین دست را مشخص کند.
این مقایسه را به وعده 600 بطری خوب در ساعت تبدیل نکنید. مثال یک محاسبه غربالگری با استفاده از ورودی های فرضی است. تولید واقعی نیاز به رزین، قالب، وزن، شرایط خنک کننده و پیکربندی ماشین تایید شده دارد.
نحوه رسیدگی به توقف ها را در رکورد خروجی بیان کنید. یک فاصله دویدن پایدار و یک جابجایی کامل پنجرههای اندازهگیری مختلف هستند. اگر مشتری به تعهد تغییر نیاز دارد، شامل رفتار توافق شده راه اندازی، بازرسی، وقفه های برنامه ریزی شده و تغییر است.
جداول محصولات Kingle مرجع سرعت خود را به عنوان چرخه خشک برچسب گذاری می کنند. آن برچسب را به طور دقیق ضبط کنید و یک پیشنهاد خروجی پذیرفته شده جداگانه برای بطری خود بخواهید. خریدار باید بتواند نتیجه نقل شده را به شرایط آزمایشی و روش شمارش ردیابی کند.
بطری باید از گردن، دیوار و پایه عبور کند
یک نمونه تایید مفید نشان دهنده بسته ای است که مشتری پر می کند و ارسال می کند. با بطری و بسته شدن مورد نظر آن با هم شروع کنید. از تیم بسته بندی بخواهید ویژگی های مهر و موم، ابعاد و روش های آزمایشی را که در مورد پذیرش تصمیم می گیرند، شناسایی کنند.
برای گردن، نقشه پایان و درپوش، پمپ یا سایر بسته های تأیید شده را در نظر بگیرید. ثبت کنید که کدام سنج یا اندازه گیری نتیجه را بررسی می کند. بازرسی بصری بدنه بطری نمی تواند پاسخ دهد که آیا رابط بسته با نقشه آن مطابقت دارد یا خیر.
برای دیوار، مکان های مهم و نحوه اندازه گیری آنها را مشخص کنید. وزن متوسط بطری برای کنترل تولید مفید است، اما مواد را در داخل قطعه قرار نمی دهد. یک نقشه دیواری توافق شده باعث میشود که در طول یک آزمایش درباره شانه، ناحیه دسته و پایه بحث شود.
راراهنمای برنامه نویسی پاریسون و ضخامت دیوارتوضیح می دهد که چگونه کنترل پروفایل با توزیع مواد مرتبط است. از آن بحث برای تعریف نتیجه مورد نیاز استفاده کنید. تعداد نقاط کنترل کننده به تنهایی جایگزین بطری های اندازه گیری شده نیست.
در پایه، در مورد درز، سطح ایستاده و بررسی ظاهری مربوطه توافق کنید. هرگونه تست نشتی، افت یا بار بالای مورد نیاز را با روش و معیارهای آن در طرح پذیرش لحاظ کنید. الزامات قابل اجرا از استفاده بسته و مشخصات مشتری ناشی می شود.
نمونه ها را به گونه ای بگیرید که منشاء آنها قابل مشاهده باشد. حفره و ایستگاه را شناسایی کنید، تنظیمات را ثبت کنید و جزئیات دسته مواد را حفظ کنید. اگر نتیجه بین موقعیتها متفاوت باشد، تیم میتواند آن را در قسمت خاصی از تنظیمات ردیابی کند.
نمونه های تایید شده و سوابق بازرسی را با اصلاح نقشه نهایی نگه دارید. آنها به تیم های سفارش دهنده چیزی دقیق تر از یک عکس برای بازتولید می دهند. راراهنمای تست پذیرش کارخانه ماشین آلاتچارچوبی برای مستندسازی اجرا و شواهد پشت پذیرش ارائه می دهد.
درخواست سلول تولید بطری با محدوده تعریف شده
قیمت یک ماشین پایه ممکن است چندین مورد پروژه را خارج از قیمت خود بگذارد. از تامین کننده بخواهید که قالب، ابزار سر، جابجایی مواد و عملیات پایین دستی را شناسایی کند. تجهیزات تهیه شده توسط خریدار را در همان لیست قرار دهید تا تیم نصب بتواند مرز کامل را ببیند.
هوا و آب مورد نیاز را در برابر پیکربندی پیشنهادی بررسی کنید. شرایط تامین مورد نیاز و محل اتصال را در اسناد پروژه ثبت کنید. کینگلراهنمای چیدمان ابزار و کارخانهاطلاعات مورد نیاز برای آماده سازی سایت را پوشش می دهد.
تصمیم بگیرید که در آن پیرایش و آزمایش نشت انجام شود. توضیح دهید که چگونه بطری ها به عملیات پر کردن یا بسته بندی می رسند و چگونه قطعات رد شده از خط خارج می شوند. هنگامی که یک عملکرد خودکار درخواست می شود، از تامین کننده بخواهید تجهیزاتی که آن را انجام می دهد و رابط آن با دستگاه قالب گیری را نام ببرد.
از دنباله زیر برای تهیه یک درخواست برای نقل قول استفاده کنید. هر مرحله چیزی را تولید میکند که تامینکننده میتواند آن را بازبینی کند، نه ترجیح عمومی برای یک ماشین سریع یا تمام اتوماتیک.
- نقشه های بطری و بسته را وصل کنید یا نمونه های مشخص شده را ارسال کنید.
- درجه رزین، وزن نهایی و ترکیب مواد پیشنهادی را فهرست کنید.
- هدف خروجی پذیرفته شده را تنظیم کنید و برنامه تغییر و تغییر محصول را توضیح دهید.
- قالبها، لوازم جانبی و خدمات کارخانهای که تجهیزات جدید باید از آنها استفاده کنند را شرح دهید.
- بازرسی مورد نیاز، سوابق آزمایشی و تجهیزات موجود در تحویل را تعریف کنید.
از پیشنهاد فنی بخواهید که به هر مورد پاسخ دهد. باید مدل پیشنهادی و طرح ابزار را شناسایی کند، سپس شرایط پشت پیشنهاد تولید خود را توضیح دهد. هر ورودی باز باید تا زمانی که توافق شود قابل مشاهده باشد.
برای پروژه ای با چندین بطری، در ابتدا محدوده کامل را ارسال کنید. مشخص کنید کدام محصول بیشتر اجرا می شود و کدام یک بیشترین نیاز ابزار را تعیین می کند. این به تامین کننده کمک می کند تا برنامه تولید را در کنار پاکت تجهیزات بررسی کند.
برنامه ریزی یک خط بطری HDPE دارید؟
هدف طراحی و تولید بطری خود را به Kingle ارسال کنید.شامل درجه رزین، جزئیات بسته شدن و هر گونه اطلاعات قالب موجود است. این ورودیها از بررسی پیکربندی و یک نقل قول مرتبط با محصول واقعی شما پشتیبانی میکنند.
سوالات متداول
کدام دستگاه را برای بطری های HDPE در نظر بگیرم؟
برای پروژه بطری اکستروژن، با یک دستگاه قالب گیری دمشی اکستروژن مداوم شروع کنید و نقشه بطری، رزین، قالب و خروجی مورد نیاز را با هم مرور کنید. KGB2L، KGB5L و KGB5D Kingle نقاط مرجع ظروف کوچک را ارائه می دهند. انتخاب نهایی به ابزار و شرایط تولید تایید شده بستگی دارد.
آیا دستگاه قالب گیری دمشی 5 لیتری می تواند بطری های کوچکتری تولید کند؟
احتمالاً، اگر قالب، ابزار قالب، فاصله و ترتیب برداشتن با آن بطری ها مناسب باشد. حداکثر ظرفیت ظرف هر محصول سازگار را تعریف نمی کند. نقشه های بطری کوچکتر و اهداف تولید را ارسال کنید، سپس از تامین کننده بخواهید پیکربندی کامل هر محصول را تایید کند.
آیا یک ماشین دو ایستگاهی نیاز به هد دای دوبل دارد؟
نه. ایستگاهها موقعیتهای قالب هستند، در حالی که خروجیهای قالب تعیین میکنند که در یک رویداد قالبگیری چه تعداد پاریزون عرضه میشود. یک نقل قول باید هر دو را جداگانه مشخص کند. قبل از مقایسه دو پیشنهاد ماشین، طرح حفره پیشنهادی، فاصله سر قالب و مجموعه قالب را بررسی کنید.
دستگاه می تواند در هر ساعت چند بطری HDPE بسازد؟
پاسخ به بطری، وزن ناخالص قالب، مواد، ابزار، چرخه و معیارهای پذیرش بستگی دارد. هدف را به عنوان بطری های پذیرفته شده در ساعت تحت شرایط توافق شده مشخص کنید. از ظرفیت ذوب منتشر شده برای بررسی اولیه تقاضای مواد استفاده کنید، سپس نرخ بطری تمام شده را در آزمایش بررسی کنید.
آیا دستگاه می تواند HDPE بازیافت شده را اجرا کند؟
منبع واقعی مواد و ترکیب مورد نظر را با تامین کننده تایید کنید. آن ماده را در کارآزمایی بگنجانید و بطری های حاصل را بر اساس الزامات تایید شده ارزیابی کنید. توضیحات عمومی دستگاه HDPE درصد محتوای بازیافتی قابل قبولی را برای هر بسته ایجاد نمی کند.
چه اطلاعاتی برای نقل قول ماشین بطری HDPE مورد نیاز است؟
نقشه های بطری و بسته شدن، درجه رزین، وزن هدف، نیاز خروجی پذیرفته شده و برنامه تغییر محصول را ارائه دهید. جزئیات قالب موجود، ابزارهای سایت و تجهیزات پایین دستی مورد نیاز را اضافه کنید. بر روی معیارهای آزمایش و بازرسی توافق کنید تا نقل قول یک نتیجه تولید را توصیف کند که هر دو طرف بتوانند آن را ارزیابی کنند.
ارجاعات ماشین به صفحات محصول منتشر شده Kingngle پیوند دارند. مثال تولید عددی از مفروضات بیان شده استفاده می کند و یک نتیجه ماشین اندازه گیری نیست. برای یک سفارش خاص، از مشخصات فنی توافق شده، نقشه های ابزار و سوابق پذیرش استفاده کنید.