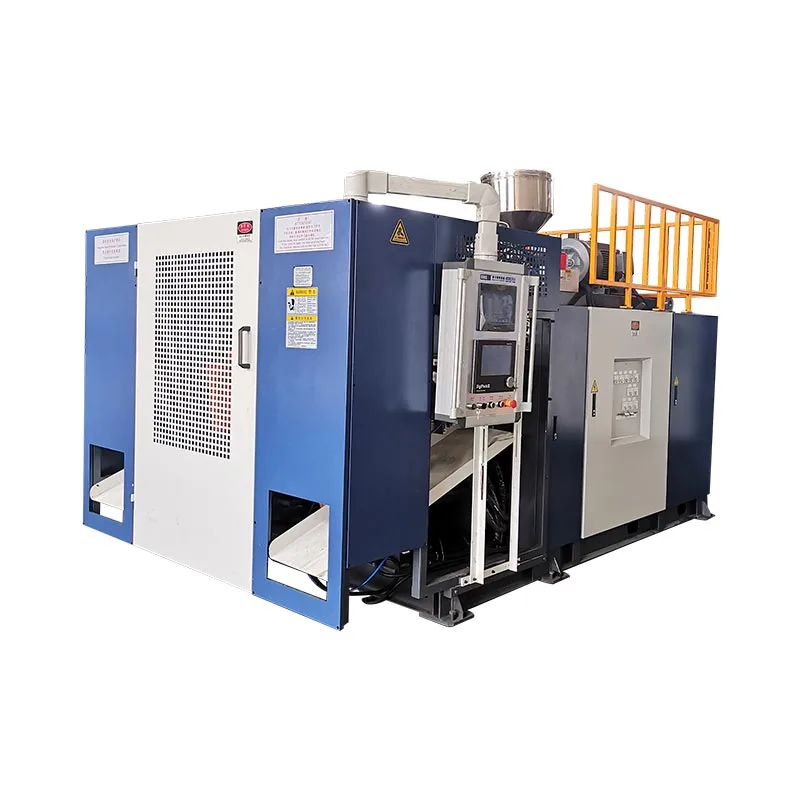
KGB100B تنها زمانی کاندیدای محصولات توخالی بزرگ است که قطعه، قالب، تولید ناخالص و کارخانه همگی با محدودیت های منتشر شده آن مطابقت داشته باشند. Kinggle حداکثر ظرفیت ظرف 120 لیتر، حداکثر اندازه قالب 920 x 1200 میلی متر، مرجع ذخیره کننده 12 (20) L و مرجع وزن باتری 9 (15) کیلوگرم را فهرست می کند. این ارقام شروع به بررسی مهندسی می کنند، اما نقشه محصول و طرح آزمایشی باید انتخاب نهایی را حل کند.
خریدار که به دنبال دستگاه قالب گیری دمشی 120 لیتری است، معمولاً یک بخش واقعی را در ذهن دارد. ممکن است یک درام شیمیایی، مانع ترافیک، شناور، مخزن، اسباب بازی یا جزء فنی بزرگ باشد. برچسب حجم مفید است، اما سخت ترین مناطق، حرکت قالب، توزیع دیوار یا نیاز خنک کننده را توصیف نمی کند.
این راهنما KGB100B را به عنوان یک سیستم تولید می خواند. توضیح می دهد که هر شماره منتشر شده چه چیزی را می تواند به شما بگوید و چه چیزی را نمی تواند. همچنین نشان میدهد که با یک RFQ چه چیزی ارسال شود، بنابراین بحث میتواند از یک نام کلی ماشین به یک راهحل قابل آزمایش منتقل شود.

شش سوال برای بررسی سریع تناسب محصول
- آیا قالب کامل با صفحه، پوشش قالب و محدوده ضخامت مناسب است؟
- آیا قسمت خنک شده می تواند از طریق دهانه موجود از قالب خارج شود؟
- آیا جرم پاریسون ناخالص در پیکربندی انباشتگر انتخاب شده است؟
- آیا اکسترودر می تواند مواد کافی برای چرخه هدف را بازیابی کند؟
- آیا نیروی گیره می تواند منطقه پیش بینی شده و فشار دمنده مورد توافق را محدود کند؟
- آیا نیروگاه می تواند برق پایدار، آب خنک کننده و هوای فشرده را تامین کند؟
مرز مشخصات:ارقام در این راهنما از جریان جاری استصفحه محصول Kingle KGB100B. آنها در 15 سپتامبر 2026 بررسی شدند. آنها را به عنوان مرجع غربالگری منتشر شده در نظر بگیرید. مظنه تایید شده، طرح، نقشه ماشین و قرارداد فنی باید ماشین سفارش داده شده را مشخص کند.
برچسب 120 لیتری نقطه شروع است، نه تایید محصول
Kingle 120 لیتر را به عنوان حداکثر ظرفیت کانتینر KGB100B منتشر می کند. این به خریداران یک نشانگر برد سریع می دهد. نمی گوید هر قطعه زیر 120 لیتر روی دستگاه کار می کند. یک درام فشرده و یک مانع ترافیکی طولانی میتواند عرض قالب، نواحی پیشبینیشده، طول جداسازی و مسیرهای حذف بسیار متفاوتی داشته باشد.
حجم اسمی نیز می تواند تقاضای مواد را پنهان کند. یک شناور بزرگ با دیواره نازک ممکن است حاوی هوای بیشتر اما رزین کمتری نسبت به یک قطعه فنی کوچکتر با دنده ها، دسته ها و مناطق ضخیم باشد. دستگاه باید یکپارچه داغ کامل را تشکیل دهد، از جمله موادی که بعداً تبدیل به فلاش یا تریم می شود. بنابراین وزن محصول نهایی به تنهایی میزان ضربه ای را که سر باید ارائه دهد، کم می کند.
هندسه تصمیم را دوباره تغییر می دهد. نواحی کشش عمیق می تواند به شدت کشش را ایجاد کند. پانل های عریض ممکن است به نیروی گیره بیشتری نیاز داشته باشند. قبل از اینکه حجم ظرف مرتبط شود، می توان قطعات طولانی را با فاصله قالب تا قالب یا فضای بیرونی محدود کرد. درج های گردن، نخ های داخلی و دمیدن پایین می توانند حرکت بیشتری را به چرخه اضافه کنند.
از توضیحات 120L برای ایجاد لیست کوتاه استفاده کنید. سپس قطعه واقعی و قالب را با دستگاه مقایسه کنید. به همین دلیل است که خود کینگلفرآیند فروشقبل از توصیه مدل، عکسهای محصول، نقشهها، وزن، اندازه، مواد، ضخامت و خروجی مورد نیاز را میپرسد.
این توالی برچسب ظرفیت را در نقش مناسب خود نگه می دارد: اول غربالگری سریع، دوم تأیید مهندسی.
مشخصات KGB100B را به سؤالات خریدار تبدیل کنید
جدول مشخصات زمانی بسیار مفید است که هر عدد به یک چک منتهی شود. صفحه KGB100B اندازه ماشین، گیره، اکستروژن، سر انباشته و مراجع ابزار را پوشش می دهد. برخی از ارزش ها محدودیت های واضحی هستند. برخی دیگر پیکربندی منتشر شده یا وضعیت ماشین بدون بار را توصیف می کنند.
این صفحه باتری را به عنوان 12 (20) L و وزن باتری PE را 9 (15) کیلوگرم فهرست می کند. به نظر می رسد پرانتز گزینه های لیست شده را نشان می دهد، اما صفحه قانون انتخاب را تعریف نمی کند. بنابراین، نقل قول باید یک آرایش سر و محدوده مادی آن را نام برد. رقم بزرگتر را با یک فرض ماشین استاندارد ترکیب نکنید مگر اینکه Kingngle آن را برای پروژه تایید کند.
| زمینه منتشر شده | مرجع KGB100B | سوال باید باعث شود |
|---|---|---|
| حداکثر ظرفیت ظرف | 120 لیتر | آیا هندسه محصول واقعی و پاریسون ناخالص، نه تنها حجم اسمی آن، متناسب است؟ |
| خروجی | 320 عدد در ساعت، چرخه خشک | دستگاه با قوانین قالب تولید، رزین، خنک کننده و کیفیت چه خروجی می تواند داشته باشد؟ |
| اندازه ماشین | 5.9 x 3.8 x 4.6 متر | آیا فضای نصب شده کافی برای دسترسی، سکوها، شیلنگ ها، جابجایی و نگهداری وجود دارد؟ |
| وزن دستگاه | 18 تن | نقشه چیدمان کلی نهایی از کدام طرح پایه و دکل پیروی می شود؟ |
| نیروی بستن | 440 کیلو نیوتن | آیا برای منطقه پیش بینی شده محصول در فشار فرآیند توافق شده کافی است؟ |
| مراجع پلاتین و قالب | صفحه 1200 x 1200 میلی متر; حداکثر قالب 920 x 1200 میلی متر | آیا بدنه قالب، الگوی نصب، خدمات و اتصالات با هم تناسب دارند؟ |
| باز شدن و حرکت | دهانه 500 تا 1400 میلی متر؛ حرکت حرکتی 600 میلی متری | آیا قطعه می تواند بدون برخورد یا آسیب به سطوح داغ آزاد شود و خارج شود؟ |
| ضخامت قالب | 510 تا 600 میلی متر | آیا ضخامت نصب شده شامل صفحات پشتی، آداپتورها و ابزار مورد نیاز است؟ |
| اکسترودر | پیچ 100 میلی متری؛ 24 L/D; موتور 55 کیلو وات | آیا پیچ و پنجره فرآیند انتخاب شده با رزین ذکر شده مطابقت دارد؟ |
| ظرفیت ذوب HDPE منتشر شد | 160 تا 200 کیلوگرم در ساعت | آیا تقاضای ناخالص مواد کمتر از یک خروجی ثابت ثابت برای فرمولاسیون واقعی است؟ |
| سر آکومولاتور | 12 (20) L; 9 (15) کیلوگرم مرجع پلی اتیلن | کدام گزینه نقل قول شده است، و آیا جرم ناخالص پاریسون را با حاشیه فرآیند قابل استفاده پوشش می دهد؟ |
| قطر پین دای | حداکثر 450 میلی متر | چه بسته بندی قالب و ابزار برای قطر پاریسون و چیدمان محصول مورد نیاز است؟ |
| مرجع آب خنک کننده | 0.3 مگاپاسکال؛ 120 لیتر در دقیقه | در چه دمای ورودی، کیفیت آب و محدوده مدار این مورد کاربرد دارد؟ |
| خط متوسط انرژی منتشر شد | 52 تا 60 کیلو وات | چه کیلووات ساعت/کیلوگرم و کیلووات ساعت به ازای هر قطعه پذیرفته شده در طول یک آزمایش پایدار اندازه گیری می شود؟ |
صفحه محصول همچنین فشار ضربه 0.8 مگاپاسکال و رقم جریان هوا 1.8 را منتشر می کند، اما واحد قابل مشاهده آن به صورت M2/MIN ارائه می شود. آن واحد قبل از وارد کردن مشخصات تسهیلات نیاز به تصحیح یا تأیید دارد. یک RFQ مسئول باید به جای تغییر بیصدا واحد، عدم قطعیت را علامتگذاری کند.
ردیف های مرتبط را با هم بخوانید. اندازه قالب متعلق به باز شدن و ضخامت است. جرم آکومولاتور متعلق به رزین انتخابی و شات ناخالص است. ظرفیت ذوب مربوط به زمان بازیابی و کیفیت ذوب پایدار است. ابعاد ماشین متعلق به دسترسی تعمیر و نگهداری و تجهیزات کمکی است. این خواندن متصل مانع از پنهان کردن یک عدد مطلوب محدودیت پروژه متفاوت می شود.
پاکت قالب و مسیر برداشتن قطعه را بررسی کنید
حداکثر اندازه قالب منتشر شده 920 x 1200 میلی متر است. صفحه 1200×1200 میلی متر است و محدوده ضخامت قالب 510 تا 600 میلی متر است. این مقادیر ابعاد مرتبط را توصیف می کنند، اما قابل تعویض نیستند. یک قالب ممکن است با ابعاد صورت اعلام شده مطابقت داشته باشد و همچنان با میله های اتصال، لوله ها، سوراخ های نصب یا تجهیزات متحرک تضاد داشته باشد.
با طراحی مونتاژ شروع کنید، نه طرح محصول. هر دو نیمه قالب، صفحات پشتی، منیفولدهای آب، پین های ضربه، ابزار گردن یا پایین، دستگاه های هیدرولیک، سنسورها و جعبه های الکتریکی را نشان دهید. خط مرکزی و الگوی نصب را شناسایی کنید. هر موردی را که در حین باز کردن در خارج از بدنه قالب حرکت می کند علامت بزنید.
در مرحله بعد، حذف را شبیه سازی کنید. صفحه KGB100B یک مرجع باز شدن صفحه 500 تا 1400 میلی متر و یک حرکت صفحه متحرک 600 میلی متری منتشر می کند. قسمت تمام شده نیاز به فضای خالی دارد تا آزاد شود، در صورت لزوم بچرخد و دستگاه را ترک کند. فلاش، دم، دستگیره ها و دیوارهای انعطاف پذیر داغ می توانند پاکت حذف واقعی را بزرگ کنند.
سفتی قطعه نیز مهم است. اگر ربات قبل از آماده شدن دیوار آن را بگیرد، ممکن است یک قسمت توخالی بزرگ تغییر شکل دهد. یک قطره ساده می تواند به گردن آسیب برساند یا اثری روی یک پانل گرم باقی بگذارد. زمان خنک شدن داخل قالب و پشتیبانی پس از بیرون ریختن در بررسی طرح بندی تعلق دارد.
نمای کارخانه:نقشه قالب را در کنار آرایش کلی دستگاه نگه دارید. مسیر قلاب جرثقیل، مسیر گاری قالب، فاصله از سمت سرویس و دسترسی ایمن اپراتور را اضافه کنید. ابعاد دستگاه 5.9 × 3.8 × 4.6 متر منتشر شده، ردپای کامل سلول نیست.
یک بررسی مناسب همچنین شامل وزن قالب و نقاط بلند کردن میشود، حتی اگر صفحه محصول عمومی محدودیت وزن قالب را منتشر نکند. از Kingle بخواهید وزن مجاز قالب و روش دستکاری توصیه شده را برای پیکربندی دقیق تأیید کند. راراهنمای طراحی قالب قالب گیری اکستروژنچک لیست کامل تری برای خنک کردن، فشار دادن و هواگیری ارائه می دهد.
اندازه انباشته را از جرم ناخالص پايسون
یک هد انباشته ذوب می شود و بنا به تقاضای بزرگی را خارج می کند. مقدار ماده مربوطه، شات کامل خروج از سر است. این شامل قسمت قابل فروش، فلاش بالا و پایین، دسته یا ضایعات گردن و هر ماده تراشیده شده دیگری است که توسط ابزار انتخابی ایجاد شده است.
جرم پاریسون ناخالص = جرم قطعه تمام شده + جرم فلاش و تریم + کمک هزینه فرآیند کنترل شده
کمک هزینه یک درصد جهانی نیست. این باید از قسمت تایید شده، مفهوم قالب، رفتار مواد و نتیجه آزمایشی باشد.
Kingle 9 (15) کیلوگرم را به عنوان مرجع وزن انباشته کننده پلی اتیلن برای KGB100B منتشر می کند. این وعده ای نیست که محصول نهایی می تواند 9 یا 15 کیلوگرم وزن داشته باشد. همچنین به طور خودکار به PP، ABS یا فرمول پر شده قابل انتقال نیست. چگالی رزین، قدرت مذاب، دما و وضعیت سر بر پنجره فرآیند قابل استفاده تأثیر می گذارد.
خط ظرفیت باتری 12 (20) لیتری به همین مراقبت نیاز دارد. ظرفیت لیتر حجم داخل سیستم را توصیف می کند، در حالی که نقشه محصول و طرح مواد معمولاً توسط جرم مدیریت می شود. بپرسید کدام گزینه هد گنجانده شده است، کدام رزین جرم منتشر شده را پشتیبانی می کند، و چه مقدار ماده در هد در نقطه عملیاتی توافق شده باقی می ماند.
به طور پیش فرض در یک محدودیت نظری اجرا نکنید. یک پروژه به محدوده کنترلی کافی برای اصلاح توزیع دیوار و تغییرات شات به شات نیاز دارد. اگر پارازون ناخالص تقریباً تمام ظرفیت موجود را اشغال کند، تغییر مواد بعدی یا اصلاح ضخامت موضعی ممکن است آن اتاق را حذف کند. آزمایش باید توده شلیک پایدار، طول پاریسون قابل تکرار و بالشتک قابل قبول برای سر انتخاب شده را نشان دهد.
برای یک قالب چند قسمتی، هر پاریسون آزاد شده در هر چرخه را بشمارید. عکس کامل باید هر خروجی فعال و تریم آن را پوشش دهد. تعداد سر و تعداد حفره ها می توانند ریاضیات را تغییر دهند، بنابراین آنها را به طور جداگانه در RFQ بیان کنید. راراهنمای سر و حفرهاین تمایز را توضیح می دهد.
اکسترودر را با تقاضای مواد و زمان بازیابی مطابقت دهید
صفحه KGB100B یک پیچ 100 میلی متری، نسبت L/D 24، موتور اکسترودر 55 کیلووات و چهار ناحیه گرمایش را فهرست می کند. محدوده ظرفیت ذوب HDPE را بین 160 تا 200 کیلوگرم در ساعت منتشر می کند. آن محدوده مرجعی با محدوده مواد است. نباید آن را به عنوان یک خروجی تضمین شده برای هر درجه، مستربچ، نسبت دوباره آسیاب کردن یا پنجره دمایی در نظر گرفت.
هدف تولید را به تقاضای ناخالص ساعتی تبدیل کنید. از جرم ناخالص پاریسون استفاده کنید، نه توده قطعه تمام شده. شامل تمام موقعیت های فعال و استفاده از رویدادهای برنامه ریزی شده در هر ساعت. این نرخ ماده ای را می دهد که اکسترودر و سر باید در هنگام ساخت قطعات قابل قبول دستگاه حفظ کنند.
تقاضای ناخالص مواد، کیلوگرم در ساعت = جرم ناخالص ناخالص در هر رویداد، کیلوگرم x رویدادهای قالبگیری در ساعت x پاریزونهای فعال در هر رویداد
نتیجه را با یک آزمایش بر روی فرمول واقعی مقایسه کنید. محدوده بروشور به تنهایی نمی تواند کیفیت ذوب یا حاشیه بازیابی را تعیین کند.
زمان بازیابی باید در چرخه دستگاه قرار گیرد. اگر قالب برای خنک شدن بسته بماند، اکسترودر اغلب از آن زمان برای شارژ مجدد آکومولاتور استفاده می کند. بنابراین یک چرخه خنککننده کوتاهتر میتواند نرخ ذوب مورد نیاز را افزایش دهد. اگر سر برای عکس بعدی آماده نباشد، حرکت سریعتر قالب ارزش کمی دارد.
مدیریت مواد می تواند به محدودیت پنهان تبدیل شود. قطعات بزرگ رزین را به سرعت مصرف می کنند. این گیاه به انتقال مطمئن، خشک کردن در صورت نیاز مواد، ترکیب و کنترل آلودگی نیاز دارد. Regrind می تواند چگالی ظاهری و رفتار خوراک را تغییر دهد. یک فرمول نوشتاری مفیدتر از یک برچسب گسترده مانند "HDPE plus regrind" است.
از سوابق آزمایشی بخواهید که شامل درجه رزین، تامین کننده، بسته رنگ، درصد مجدد آسیاب، تنظیمات دما، سرعت پیچ و جرم ناخالص واقعی باشد. اگر مطالب دیگری برنامه ریزی شده است، شواهد مربوط به مواد را درخواست کنید. کینگلراهنمای پردازش HDPE و PPتوضیح می دهد که چرا برچسب پلیمری به تنهایی تنظیم دستگاه را حل نمی کند.
نیروی گیره، منطقه پیش بینی شده و شرایط دمش را وصل کنید
صفحه KGB100B 440 کیلو نیوتن نیروی گیره را منتشر می کند. عدد بزرگتر به طور خودکار بهتر نیست و برچسب حجم نمی تواند گیره را تایید کند. قالب نیروی جداکننده را در سراسر ناحیه پیش بینی شده در معرض فشار داخلی می بیند. شکل محصول، زمین فلاش، طراحی فشرده و فشار فرآیند همگی بر نیاز واقعی تأثیر میگذارند.
ناحیه پیشبینیشده شبح حفره تحت فشار روی صفحه جداسازی قالب است. یک جزء پهن پهن می تواند بار جداکننده بیشتری نسبت به یک ظرف عمیق تر اما باریکتر ایجاد کند. بررسی باید از ترسیم حفره واقعی استفاده کند. همچنین باید شامل فشار ضربه انتخابی و هر عامل ایمنی توافق شده باشد.
صفحه عمومی 0.8 مگاپاسکال را به عنوان مرجع فشار ضربه فهرست می کند. این بدان معنا نیست که هر محصول باید در یک تنظیم اجرا شود. دمای رزین، تهویه هوا، ضخامت دیوار، جزئیات سطح و استراتژی خنککننده روی فرآیند تأثیر میگذارد. آزمایش کارخانه باید از یک پنجره تولید مستند استفاده کند که قطعات قابل قبولی را بدون رشد فلاش یا رفتار قالب ناپایدار تولید کند.
طراحی قطع کردن بخشی از همین سیستم است. آب بندی ضعیف می تواند نشت یا جوش شکننده ایجاد کند. مواد بیش از حد می تواند فلاش را بزرگ کرده و پیرایش را سخت تر کند. تراز قالب، حرکت گیره و قرار دادن پاریسون باید به جای جبران آن، ابزار را پشتیبانی کند.
از تامین کننده قالب و تامین کننده ماشین بخواهید که همان نقشه را بررسی کنند. این مانع از شکاف مشترک می شود که در آن هر طرف فقط تجهیزات خود را تأیید می کند. توافقنامه فنی نهایی باید منطقه پیش بینی شده، فشار فرآیند، نیاز گیره، ضخامت قالب، نصب و جزئیات اتصال را ذکر کند.
کارخانه را در اطراف سلول قالب گیری کامل برنامه ریزی کنید
صفحه KGB100B اندازه دستگاه 5.9 x 3.8 x 4.6 متر و وزن 18 تن را منتشر می کند. اینها نقطه شروع ارزشمندی برای چیدمان و تقلب هستند. آنها شامل هر پلت فرم، سیستم رزین، چیلر، کمپرسور، دستگاه بیرونبر، نوار نقاله، صاف کننده یا مرز ایمنی نمیشوند.
از بالای دستگاه شروع کنید. ارتفاع ساختمان، ظرفیت جرثقیل، مسیر حذف سر و دسترسی به بخاری ها و اجزای هیدرولیک را تأیید کنید. سپس به سمت بیرون کار کنید. اپراتورها برای بازرسی قالب، برداشتن قسمت گیر کرده و رسیدن به نقاط سرویس معمولی به فضایی نیاز دارند. تحویل مواد و جابجایی قطعات نهایی نیاز به مسیرهایی دارد که از مناطق ناامن عبور نکنند.
آب خنک کننده سزاوار بیش از تخمین اندازه لوله است. در صفحه 0.3 مگاپاسکال و 120 لیتر در دقیقه ذکر شده است، اما کارخانه به دمای ورودی مورد نیاز، افزایش دمای قابل قبول، کیفیت آب، فیلتراسیون و شرایط بازگشت نیز نیاز دارد. مدارهای قالب و خنک کننده روغن ممکن است نیاز به کنترل جداگانه داشته باشند. برگه نهایی ابزار باید بیان کند که چه چیزی در جریان منتشر شده گنجانده شده است.
هوای فشرده نیز به همین درمان نیاز دارد. این وب سایت مرجع فشار 0.8 مگاپاسکال است، اما واحد جریان هوای قابل مشاهده آن ناسازگار است. تقاضای اصلاح شده ورودی ماشین، تقاضای پیک، کیفیت هوا، نقطه شبنم و اندازه اتصال را درخواست کنید. ممکن است یک گیرنده برای ثابت نگه داشتن فشار در طول رویدادهای بزرگ دمیدن نیاز باشد.
صفحه محصول 52 تا 60 کیلو وات را به عنوان "متوسط مصرف انرژی" نشان می دهد. از آنجایی که کیلووات یک واحد قدرت است، از شکل فقط به عنوان مرجع قدرت منتشر شده استفاده کنید. آن را به کیلووات ساعت در هر قطعه تبدیل نکنید. انرژی مربوط به محصول به قالب، رزین، چرخه، مواد کمکی و خروجی پذیرفته شده بستگی دارد.
EUROMAP 46.2اندازه گیری مربوط به محصول را برای دستگاه قالب گیری دمشی اکستروژن معین، قالب و محصول مشخص شده تعریف می کند. این نیاز به عملکرد پایدار و کیفیت محصول دارد که نیازهای مشتری را برآورده کند. این یک مبنای مناسب برای آزمون قبولی است. کینگلراهنمای الزامات ابزارمی تواند به ساختار برگه داده کارخانه کمک کند.

چرخه خشک 320 عدد در ساعت خروجی تولید نیست
کینگل 320 عدد در ساعت را به عنوان خروجی چرخه خشک KGB100B برچسب گذاری می کند. چرخه خشک حرکت ماشین را بدون اثبات کامل فرآیند تولید اندازه گیری می کند. این شامل بازیابی رزین، افت پاریسون، دمیدن، خنک کردن، حذف قطعه، پیرایش یا بازرسی کیفیت در شرایط تولید مورد نظر نمی شود.
قطعات بزرگ اغلب دارای محدودیت خنک کننده هستند. دستگیره های ضخیم، گوشه ها و نواحی پینچ ممکن است به زمان بیشتری نسبت به مناطق وسیع دیوار نیاز داشته باشند. حرکت باز کردن سریعتر نمی تواند بخشی را که هنوز خیلی نرم است برای حفظ شکل آزاد کند. اگر ربات، موبر یا نوار نقاله کندتر از ماشین قالب گیری باشد، اتوماسیون می تواند سرعت را تنظیم کند.
از سه مقدار خروجی جداگانه استفاده کنید. ابتدا، چرخه خشک را فقط به عنوان مرجع حرکت ثبت کنید. دوم، قطعات ناخالص قالبگیری شده را در طول آزمایش تولید اندازهگیری کنید. سوم، قطعات پذیرفته شده را در هر ساعت پس از بررسی های کیفیت توافق شده و توقف های شمارش شده گزارش دهید.
خروجی پذیرفته شده = قطعات قالب گیری ناخالص - قطعات رد شده - قطعات از دست رفته در طول توقف های شمارش شده
برای برنامه ریزی شیفت، دوره اندازه گیری و دسته بندی های توقف را مستند کنید. مشاهده کوتاه بهترین چرخه نرخ تولید پایدار نیست.
در طرح پذیرش باید نام قطعه، قالب، رزین، رنگ، قانون سنگ زنی مجدد، اقدامات اپراتور و تجهیزات کمکی ذکر شود. همچنین باید استاندارد کیفیت را تعریف کند. وزن، ابعاد، عملکرد نشتی، وضعیت فلاش، مکانهای ظاهری و ضخامت دیوار دستههای رایج هستند، اما پروژه باید مواردی را انتخاب کند که مهم هستند.
از چرخه هدف به عنوان بودجه استفاده کنید. آن را به تخلیه آکومولاتور، حرکت قالب، دمیدن، خنک کردن، اگزوز، باز کردن، بیرون آوردن و بازیابی تقسیم کنید. این نشان می دهد که آیا محدودیت ناشی از ماشین، قالب، مواد یا کار پایین دست است. راراهنمای بهینه سازی چرخه-زمانتوضیح می دهد که چگونه می توان یک مرحله را بدون تغییر نقص به جای دیگر بهبود بخشید.
برنامه نویسی دیوار باید از محصول پیروی کند، نه یک منحنی کپی شده
قطعات قالب گیری شده با دمش اکستروژن بزرگ به طور ناهموار کشیده می شوند. مواد نزدیک یک شانه، گوشه، دسته یا کشش عمیق می توانند دورتر از مواد روی یک پانل گسترده حرکت کنند. یک شکاف قالب یکنواخت ممکن است یک ناحیه را بیش از حد نازک بگذارد در حالی که ناحیه دیگر وزن غیر ضروری را حمل می کند.
صفحه KGB100B می گوید که مدل استاندارد شامل یک کنترلر ضخامت MOOG 100 است. کنترلر نصب شده دقیق، وضوح پروفایل و بسته گزینه باید در نقل قول ذکر شود. الفکتابچه راهنمای Kingle-hosted Moog DigiPack IIIنشان می دهد که چگونه یک کنترل کننده انباشته-ماشین می تواند موقعیت ابزار را به یک نمایه برنامه ریزی شده مرتبط کند. همچنین اندازه عکس، بالشتک و عملکردهای موقعیت انباشته را فهرست می کند. این کتابچه راهنمای منطق کنترل را نشان می دهد، اما نباید برای فرض دقیق رابط KGB100B از آن استفاده کرد.
اولین نمایه را از هندسه شناخته شده و زمان بندی قالب بسازید. سپس قطعات را در مکان های مشخص شده برش دهید یا اندازه بگیرید. هر بار یک منطقه را تغییر دهید و ویرایش را ضبط کنید. یک قطعه سنگین تر به طور خودکار قطعه بهتری نیست. هدف، مواد کافی در جایی است که عملکرد به آن نیاز دارد و در جایی که نیازی به آن ندارد، افراط کمتر است.
کار نمایه باید به جرم شات و طول پاریسون متصل بماند. بزرگ کردن یک منطقه نمایه، مواد موجود در جای دیگر را تغییر می دهد. دما و تورم نیز می تواند نتیجه را تغییر دهد. دستور پخت تایید شده را با درجه مواد، رنگ، دمای سر، تنظیمات شات و نسخه قالب ذخیره کنید.
راراهنمای برنامه نویسی parisonیک روش تنظیم گام به گام ارائه می دهد. برای این پروژه، FAT باید مشخصات ذخیره شده نهایی را با نقشه دیوار اندازه گیری شده و محدوده وزنی مقایسه کند.
یک آزمایش کارخانه ای اجرا کنید که به تصمیم خرید پاسخ می دهد
تست پذیرش کارخانه مفید، نمایش ماشینی نیست. این یک تلاش کنترل شده برای تولید محصول مورد توافق تحت شرایط مستند است. نتیجه باید نشان دهد که چه چیزی آزمایش شده است، چگونه اندازه گیری شده است و چه چیزی خارج از محدوده آزمایش باقی مانده است.
EUROMAP 46.2 نظم و انضباط اندازه گیری مفیدی را ارائه می دهد. لازم است دستگاه در شرایط پایدار باشد، کیفیت محصول مطابق با نیازهای مشتری باشد و دادههای فرآیند کلیدی مستند شوند. روند فروش Kingle همچنین می گوید که مشتریان می توانند برای پیوستن به این آزمون دعوت شوند. قبل از شروع آزمایش، این فرصت را به یک پروتکل مکتوب تبدیل کنید.
- مقاله آزمایشی را فریز کنید.بازنگری قطعه، قالب، آرایش سر، تعداد حفره یا خروجی و هر گزینه نصب شده را شناسایی کنید.
- فرمولاسیون را ثبت کنید.درجه رزین، تامین کننده، بسته رنگ، مواد افزودنی و قانون دوباره آسیاب را فهرست کنید. در صورت امکان مواد کافی را از یک قطعه شناخته شده نگهداری کنید.
- تنظیمات را تأیید کنید.دمای بشکه و سر، تنظیمات شات، فایل پروفایل، شرایط دمیدن، شرایط آب خنک کننده و وضعیت اتوماسیون را ثبت کنید.
- رسیدن به عملیات پایداراولین قسمت قابل قبول را انتخاب نکنید. قبل از اندازه گیری عملکرد، روی قوانین تثبیت و پنجره نمونه توافق کنید.
- تعادل جرم را اندازه گیری کنید.قسمت تمام شده، فلاش و دیگر تریم ها را وزن کنید. جرم پاریسون ناخالص را در برابر آرایش انباشته نقل قول تأیید کنید.
- کیفیت محصول را بررسی کنید.از مکان ها و روش های تایید شده برای ضخامت، ابعاد، وزن، عملکرد نشتی و عیوب قابل مشاهده استفاده کنید.
- شمارش خروجی پذیرفته شدهکل چرخه ها، قسمت های ناخالص، ردها و توقف ها را در دوره مورد توافق گزارش دهید. چرخه خشک را به عنوان یک رکورد جداگانه نگه دارید.
- ابزارهای مفید را اندازه گیری کنیدولتاژ، توان، فشار و جریان هوای فشرده، دمای آب خنک کننده، فشار و جریان را در مرزهای مشخص ثبت کنید.
- تکرارپذیری را به چالش بکشید.جرم شات، موقعیت پارازون و اندازه گیری محصول را در سراسر پنجره نمونه، نه تنها روی یک قطعه انتخاب شده، بررسی کنید.
- بستن انحرافاتبه هر کالای شکست خورده یک مالک، اقدام، نیاز به شواهد و تاریخ سررسید قبل از تایید حمل و نقل بدهید.
خواندن خام را با خلاصه امضا شده نگه دارید. عکس ها باید محل شناسایی و اندازه گیری نمونه را نشان دهند. فایل های دستور غذا، هشدارها و یادداشت های انحراف بخشی از شواهد هستند. راراهنمای FAT دستگاه قالب گیری بادیشامل چارچوب پذیرش کامل تری است.
انتخاب نمونه نیز به یک قانون نیاز دارد. قطعات را به ترتیب شماره گذاری کنید و نمونه خراب را با نمونه بهتر جایگزین نکنید. اگر تنظیمات تغییر کرد، یک گروه نمونه جدید راه اندازی کنید و زمان تغییر را ثبت کنید. این نتیجه را قابل ردیابی نگه می دارد. همچنین تغییرات عادی را از توسعه عمدی فرآیند جدا می کند.
قبل از تایید حمل و نقل، سابقه آزمایش را با ماتریس الزامات امضا شده مقایسه کنید. بررسی حرکت ماشینی انجام شده نمی تواند یک مورد باز با کیفیت محصول را ببندد. هر آزمایشی که نمی تواند تکمیل شود باید با دلیل و روش پیگیری توافق شده قابل مشاهده باشد.
یک RFQ تهیه کنید که یک ماشین ساز بتواند مهندسی کند
یک درخواست مبهم برای "یک دستگاه قالب گیری دمشی 120 لیتری" یک پیشنهاد مبهم را دعوت می کند. به جای آن یک بسته فنی فشرده ارسال کنید. نیازی نیست که کامل باشد، اما باید الزامات شناخته شده را از تصمیمات باز جدا کند.
با طراحی محصول با ابعاد یا فایل سه بعدی شروع کنید. وقتی گردن، درج، دستگیره یا تزئین را توضیح می دهند، عکس اضافه کنید. وزن تمام شده هدف را بیان کنید و نواحی مهم دیوار را شناسایی کنید. درجه مواد و هر نوع مجدد مجاز را نام ببرید. اگر مقاومت شیمیایی یا یک آزمایش نظارتی مهم است، استاندارد و شرایط محصول را دقیقا بیان کنید.
سپس تولید را تعریف کنید. قطعات پذیرفته شده را در هر ساعت یا در روز، شیفت های موجود، اتوماسیون برنامه ریزی شده و مراحل پایین دستی ارائه دهید. بیان کنید که آیا پروژه شامل قالب جدیدی است یا خیر. اگر قالبی از قبل وجود داشته باشد، نقشه مونتاژ، وزن، ضخامت، نصب و اتصالات سرویس آن را ارائه دهید.
اطلاعات تاسیسات باید شامل منبع برق، فرکانس، ظرفیت هوای فشرده، شرایط آب خنک کننده، ارتفاع روشن، درب دسترسی، جرثقیل و اطلاعات کف باشد. برای مقایسه این موارد با دستگاه تا زمان نصب منتظر نمانید. پروژههای بزرگ را میتوان با ریگ کردن و جابجایی محصول به آسانی و با اکستروژن محدود کرد.
با استعلام پیوست کنید
نقشه های محصول و قالب، جزئیات رزین، هدف خروجی، معیارهای کیفیت، شرایط کاربردی، محدودیت های طرح و محدوده اتوماسیون مورد نظر.
درخواست در پروپوزال
گزینه سر نهایی، پیچ و درایو، بیانیه تناسب قالب، مرزهای ابزار، طرح، پروتکل پذیرش، گزینه های ارائه شده و استثناهای فنی.
ماتریس نیاز تکمیل شده را بخواهید. هر ردیف باید بگوید «تطابق دارد»، «نیاز به تغییر دارد» یا «شامل نمیشود» و سپس به پیشنهاد اشاره میکند. این حسابرسی آسان تر از اظهارات پراکنده در ایمیل است. Kingle ارائه می دهدمنطقه دانلودبرای مدارک فنی و الففرم استعلام پروژهبرای تماس اولیه
وقتی KGB100B در فهرست نهایی قرار دارد
KGB100B زمانی که محصول به محدوده کاربرد وسیع آن نزدیک میشود و بررسیهای مهندسی در یک راستا قرار میگیرد، مستحق بررسی دقیقتر است. در صفحه محصول از بشکه های شیمیایی، قطعات خودرو، موانع ترافیکی، شناورها، اسباب بازی ها و مبلمان به عنوان کاربرد نام برده شده است. این لیست فیلد مورد نظر را نشان می دهد، اما دلیلی بر اجرای یک بخش خاص نیست.
یک مورد قوی فهرست کوتاه چهار ویژگی دارد. قالب با فضایی برای حرکت و خدمات مناسب است. جرم ناخالص پاریسون متناسب با گزینه تایید شده سر است. بازیابی اکستروژن چرخه مورد نیاز را با مواد مورد نظر پشتیبانی می کند. این کارخانه می تواند آب و برق و حمل و نقل را در مرزهای توافق شده تامین کند.
وقتی یکی از آن شرایط ناموفق بود، به پیکربندی دیگری بروید. یک انباشته بزرگتر ممکن است جرم شلیک را حل کند اما عرض قالب را حل نمی کند. یک صفحه بزرگتر ممکن است پوشش قالب را حل کند اما بازیابی اکستروژن را حل نمی کند. هنگامی که قطعه بسیار کوچکتر از محدوده کاری پلت فرم باشد، ممکن است اندازه دستگاه متفاوت اقتصادی تر باشد.
همچنین زمانی که داده ها ناقص هستند، مکث کنید. شکلهای سر پرانتزی وبسایت و واحد جریان هوا ناسازگار به توضیح کتبی نیاز دارند. شماره چرخه خشک نمی تواند ضمانت خروجی را ببندد. اینها موارد عادی برای توافق فنی هستند، نه دلایلی برای حدس زدن.
تصمیم خرید باید با یک طرح آزمایشی مبتنی بر قسمت پایان یابد. اگر ماشین بتواند قطعات پایدار و قابل قبول را با نرخ توافق شده و مرز مطلوب بسازد، مدل مناسب کار است. اگر آن شواهد از دست رفته باشد، فهرست نهایی موقت باقی میماند.
سوالات متداول
دستگاه قالب گیری دمشی KGB100B 120L چه محصولاتی می تواند بسازد؟
کینگل بشکه های شیمیایی، قطعات خودرو، موانع ترافیکی، شناورها، اسباب بازی ها و مبلمان را در صفحه KGB100B فهرست می کند. اینها مراجع برنامه هستند، نه تأییدیه های خودکار. محصول واقعی هنوز به بررسی اندازه قالب، جرم ناخالص پاریسون، تقاضای گیره، مواد، مسیر حذف و خنککننده نیاز دارد.
آیا 120 لیتر به این معنی است که هر ظرف زیر 120 لیتر جا می شود؟
نه. حجم اسمی ظرف فقط یک مقدار غربالگری است. یک قطعه کمتر از 120 لیتر همچنان می تواند از پوشش قالب، محدوده پیش بینی شده، تقاضای انباشته یا فضای حذف موجود فراتر رود. نقشه های محصول و قالب را برای بررسی مدل خاص ارسال کنید.
آیا KGB100B می تواند یک محصول نهایی HDPE 15 کیلوگرمی بسازد؟
این فرض را از جدول عمومی انجام ندهید. صفحه 9 (15) کیلوگرم را به عنوان مرجع وزن انباشته کننده پلی اتیلن، ظاهراً در کنار دو ظرفیت سر فهرست شده منتشر می کند. جرم ناخالص پاریسون شامل قطعه و تمام فلاش یا تریم است. هد انتخابی، رزین و حاشیه فرآیند قابل استفاده باید توسط Kingle تایید شده و در یک آزمایش ثابت شود.
آیا 320 عدد در ساعت خروجی تولید مورد انتظار است؟
شماره کینگگل 320 عدد در ساعت را به عنوان چرخه خشک برچسب گذاری می کند. خروجی پذیرفته شده واقعی شامل اکستروژن، تشکیل پاریسون، دمیدن، خنک کردن، حذف، پیرایش، رد و توقف است. خروجی مورد نیاز پذیرفته شده را بیان کنید و آن را با قالب و مواد تولیدی تأیید کنید.
مصرف انرژی را چگونه باید مقایسه کرد؟
انرژی مربوط به محصول را تحت همان قالب، محصول، رزین، قوانین کیفیت و مرز آزمایش مقایسه کنید. صفحه KGB100B 52 تا 60 کیلووات را به عنوان یک خط انرژی متوسط منتشر می کند که مرجع قدرت است. به جای تبدیل مقدار صفحه، کیلووات ساعت/کیلوگرم و کیلووات ساعت به ازای هر قطعه پذیرفته شده را در طول تولید پایدار اندازه گیری کنید.
برای نقل قول KGB100B چه اطلاعاتی باید ارسال کنم؟
نقشه ها و عکس های محصول، ابعاد، وزن نهایی، الزامات دیوار، درجه مواد، قانون سنگ زنی مجدد، خروجی پذیرفته شده، تست های کیفیت، داده های قالب، شرایط ابزار و نیازهای اتوماسیون را ارسال کنید. موارد ناشناخته را به وضوح علامت گذاری کنید. این اطلاعات کافی برای تایید سر، تناسب قالب و محدوده آزمایشی به تامین کننده می دهد.
قبل از انتخاب دستگاه قطعه خود را بررسی کنید
نقشه محصول، تخمین وزن ناخالص، رزین، داده های قالب، هدف خروجی و شرایط کاربری کارخانه را برای Kinggle ارسال کنید. تیم می تواند بررسی کند که آیا پلت فرم KGB100B و پیکربندی انباشته کننده انتخابی آن با پروژه مطابقت دارند یا خیر.
درخواست بررسی مناسب محصول