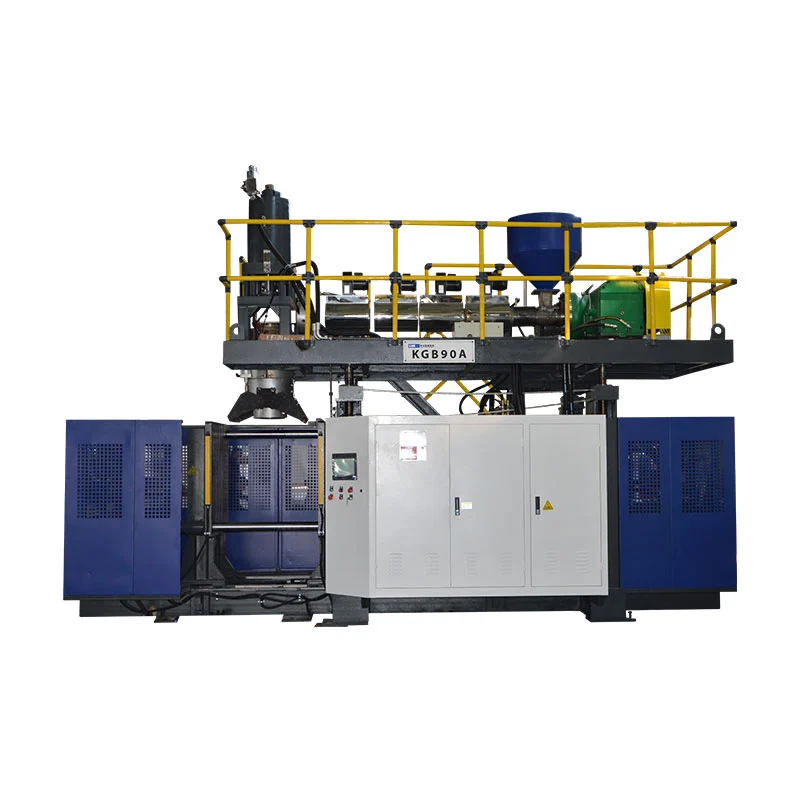
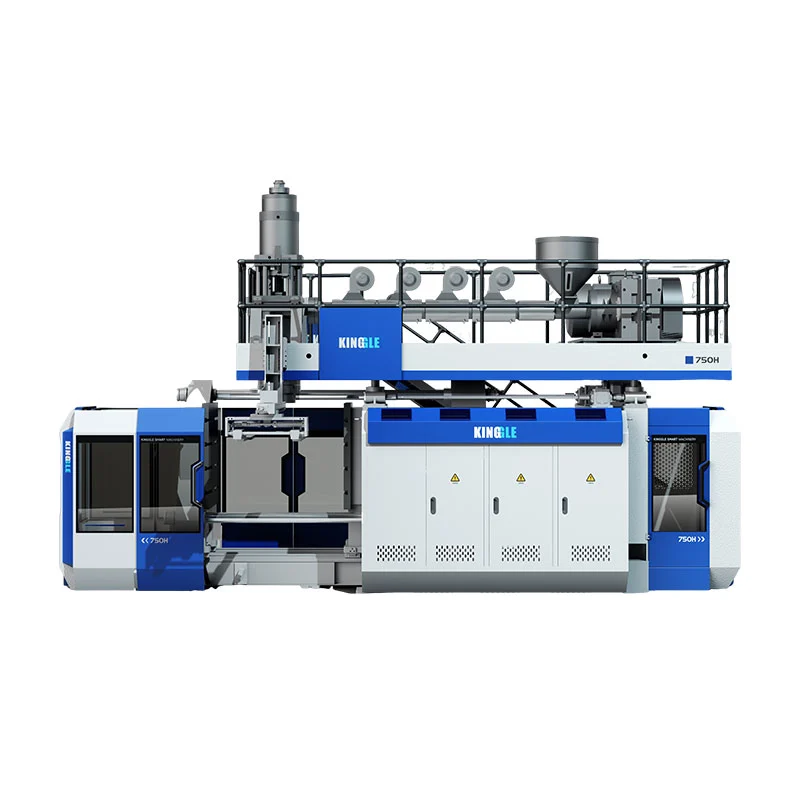
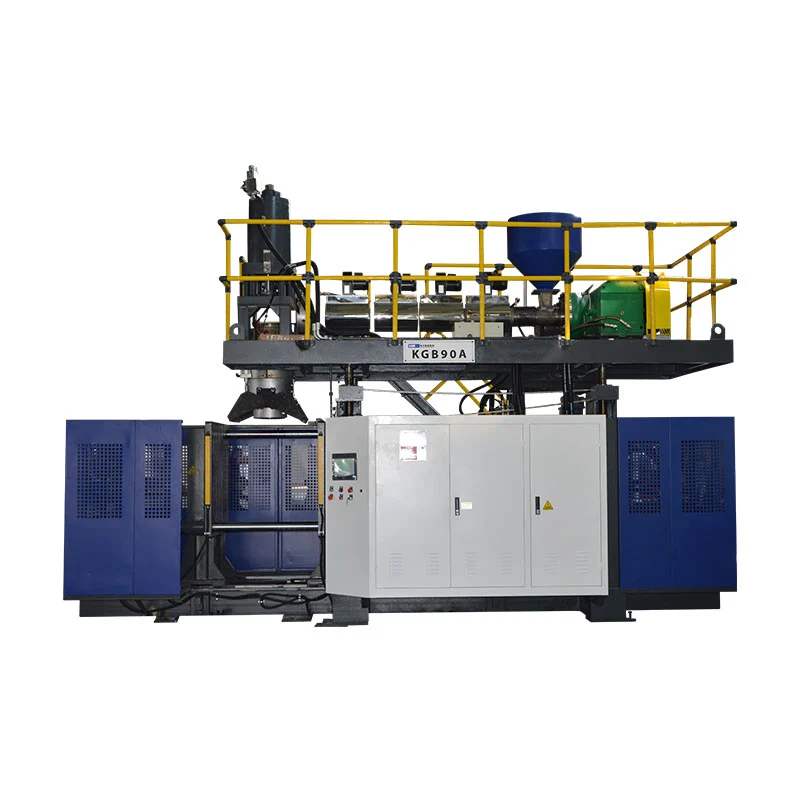
KGB110A را از روی نمونه محصول اندازه گیری شده پیکربندی کنید، نه از نام 160L به تنهایی. هندسه قطعه، وزن خالص، نقشه دیوار، رزین، تریم و هدف تولید را ثبت کنید. سپس از این ورودی ها برای بررسی پوشش قالب، تقاضای ناخالص پاریسون، بازیابی اکستروژن، نیاز گیره و ابزارهای کارخانه استفاده کنید.
یک دستگاه قالب گیری ضربه ای 160 لیتری می تواند محصولات بسیار متفاوتی تولید کند. یک مانع جاده توخالی دارای یک منطقه پیش بینی شده گسترده است. یک پانتون ممکن است دارای مناطق کششی طولانی و الزامات آب بندی باشد. یک صفحه میز می تواند پهن اما نسبتا کم عمق باشد. یک نام مدل آن تفاوت ها را حذف نمی کند.
مفیدترین نقطه شروع اغلب شیئی است که از قبل روی میز خریدار است. آن را اندازه بگیرید، وزن کنید و نواحی مهم را علامت بزنید. آن نمونه پیوندی بین طراحی محصول، ابزارسازی، پیکربندی ماشین و آزمون پذیرش می شود.

فایل نمونه شش صفحه ای که باید پروژه را هدایت کند
طراحی قطعات با ابعاد، اندازه کلی، دهانه ها، درج ها و رابط های مونتاژ.
وزن خالص قطعه، درجه مواد، رنگ، مواد افزودنی و دوباره آسیاب مجاز.
نقشه ضخامت دیوار با مکان های بحرانی و الزامات تست محصول.
برش نقشه که فلاش بالا، دم پایین، ضایعات دسته و سایر تلفات را نشان می دهد.
هدف خروجی پذیرفته شده، الگوی شیفت، اتوماسیون و کار پایین دستی.
برق کارخانه، هوا، آب، دسترسی، بلند کردن و فضای سلولی موجود.
یادداشت داده های منتشر شده:عنوان صفحه کنونی Kingle و متن برنامه، KGB110A را در کلاس 160L قرار می دهد. همین صفحه در حال حاضر 120 لیتر را در جدول خلاصه و حداکثر ظرفیت نشان می دهد. این مقاله از موقعیتیابی محصول 160 لیتری منتشر شده پیروی میکند، اما ظرفیت دقیق سفارشدهی شده باید در قیمتگذاری و توافقنامه فنی تأیید شود.
با نمونه محصول شروع کنید نه با برچسب کاتالوگ
نمونه به شما می گوید که در کجا تصمیم ماشین ممکن است شکست بخورد. ابعاد بیرونی آن بر روی قالب تاثیر می گذارد. وزن و تریم آن بر روی آکومولاتور تأثیر می گذارد. سطوح وسیع آن بر ناحیه پیش بینی شده تأثیر می گذارد. گوشه ها و دستگیره های عمیق بر توزیع دیوار تأثیر می گذارد. رفتار خنک کننده بر زمان چرخه و حذف تأثیر می گذارد.
حجم هنوز مفید است. این به قرار دادن پروژه در یک محدوده کلی ماشین کمک می کند. با این حال، دو محصول با حجم محصور یکسان ممکن است به سر، گیره یا دهانه قالب متفاوتی نیاز داشته باشند. یک شناور حجیم می تواند حاوی هوای بیشتری باشد در حالی که از رزین کمتری نسبت به یک پانل فنی متراکم با دنده های محلی و مناطق نصب ضخیم استفاده می کند.
به بخش تمام شده رقیب به عنوان تنها منبع اعتماد نکنید. در صورت امکان، فایل طرح اصلی و الزامات عملکرد مورد نظر را اضافه کنید. نمونه کپی شده ممکن است شامل ضخامت دیواره باشد که قالب یا فرآیند قدیمی را جبران می کند. تکرار آن دیوار بدون درک کار آن می تواند وزن را بدون بهبود عملکرد اضافه کند.
کینگل مستند استفرآیند فروشبا عکس های محصول، نقشه ها، وزن، اندازه و مواد شروع می شود. همچنین الزامات ضخامت، خروجی و مقاومت شیمیایی را می خواهد. این دستور عملی است زیرا توصیه ماشین از شواهد محصول پیروی می کند.
فایل نمونه باید یک شماره ویرایش داشته باشد. اگر گردن، دسته، درج یا طول کلی تغییر کرد، قبل از یخ زدن دستگاه و قالب، فایل را بهروزرسانی کنید. با این کار از پروژه ای که در آن نقل قول با نمونه اولیه مطابقت دارد، اما نقشه تولید دیگر با سلول نقل قول مطابقت ندارد، جلوگیری می کند.
یک پرونده نمونه بسازید که بتواند از بازبینی مهندسی جان سالم به در ببرد
با اندازه گیری های اولیه شروع کنید. طول، عرض و ارتفاع کلی را ثبت کنید. قطر دهانه، پایان گردن، اندازه فلنج، فاصله دسته و موقعیت هر درج را اضافه کنید. اگر نمونه آنها را آشکار کرد، خط جدایی و نواحی قابل مشاهده نیشگون را علامت بزنید.
محصول کامل را روی ترازو مدرج وزن کنید. سپس اجزای قابل جابجایی را که قالب دمشی نیستند جدا کنید. کلاهک، دوشاخه، درج فلزی یا پرکننده فوم نباید به عنوان پلاستیک قالبگیری شده در نظر گرفته شود. به جای اینکه پلیمر را از نظر ظاهری فرض کنید، روش شناسایی مواد را ثبت کنید.
ضخامت دیوار نیاز به نقشه موقعیت دارد. نقاط روی یک نقاشی یا عکس را شماره گذاری کنید. شامل گوشه ها، انتقال شانه ها، دستگیره ها، تماس های پایه، مناطق نصب و پانل های گسترده است. یک ضخامت متوسط، ناحیه نازکی را که ممکن است عملکرد را کنترل کند، پنهان می کند.
بعد، تست های محصول را بنویسید. شناور، مانع ترافیک، پانل مبلمان و کانتینر صنعتی معیارهای عبور یکسانی ندارند. از نقشه واقعی خریدار، الزامات قانونی یا آزمایش داخلی استفاده کنید. از یک محصول غیرمرتبط، ارتفاع سقوط، بار یا تست نشتی قرض نگیرید.
| نمونه شواهد | نحوه ثبت آن | تصمیم ماشین تاثیر می گذارد |
|---|---|---|
| هندسه کلی | طراحی با ابعاد یا فایل سه بعدی بررسی شده | پاکت قالب، خط مرکزی، موقعیت سر و مسیر حذف |
| وزن خالص قالب گیری شده | وزن بدون قطعات جداگانه مونتاژ شده | نقطه شروع برای توده ناخالص پاریس |
| توزیع دیوار | مکان های شماره گذاری شده با روش اندازه گیری انتخاب شده | مشخصات پریسون، توزیع شات و معیارهای آزمایشی |
| سیستم رزین | درجه، تامین کننده، رنگ، مواد افزودنی و قانون دوباره آسیاب کردن | مناسب بودن پیچ، سرعت ذوب و پنجره پردازش |
| برش و فلاش بزنید | ضایعات بالا، پایین، دسته و جانبی مورد انتظار | تقاضای انباشته و بار خرد کردن مجدد |
| تست های عملکردی | روش نامگذاری شده، شرایط، حجم نمونه و حد مجاز | طراحی قالب، خنک کننده، اهداف دیوار و محدوده FAT |
| خروجی پذیرفته شده | قطعات خوب در ساعت یا تغییر پس از بازرسی | نرخ بازیابی، خنک کننده، اتوماسیون و ظرفیت پایین دست |
یک نمونه مدرک است، نه یک مشخصات کامل. ممکن است مواد شیمیایی کهنه، تابیده یا جذب شده باشد. از آن برای پرسیدن سوالات بهتر استفاده کنید، سپس رسم و استاندارد تست تایید شده را بالای نمونه فیزیکی در سلسله مراتب سند قرار دهید.
مشخصات KGB110A را به عنوان مجموعه ای از چک ها بخوانید
راصفحه محصول KGB110Aاندازه دستگاه 6.6 x 4.2 x 5.2 متر و وزن دستگاه 22 تن را منتشر می کند. بخش گیره آن 760 کیلونیوتن، صفحه 1100 x 1400 میلی متر و حداکثر قالب 1000 x 1400 میلی متر را فهرست می کند. این صفحه همچنین محدوده ضخامت قالب 610 تا 750 میلی متر را ارائه می دهد.
برای باز کردن و حرکت، صفحه 600 تا 1600 میلی متر و حرکت حرکتی 600 میلی متر را نشان می دهد. این اعداد نیاز به مجموعه قالب در کنار خود دارند. سوال مفید این است که آیا قسمت خنک شده کامل می تواند قالب را با ربات مورد نظر، درج ها و تریم هنوز متصل کند و رها کند.
بخش اکستروژن یک پیچ 110 میلی متری، نسبت L/D 25، موتور اکسترودر 75 کیلووات و چهار ناحیه گرمایش را فهرست می کند. ظرفیت ذوب HDPE منتشر شده 160 تا 200 کیلوگرم در ساعت است. این محدوده به عبارت HDPE صفحه تعلق دارد. این نرخ یکسان را برای ماده یا فرمول دیگری ثابت نمی کند.
بخش سر ظرفیت باتری 12 (20) لیتری و وزن باتری 9 (15) کیلوگرمی را منتشر می کند. همچنین حداکثر قطر پین 450 (600) میلی متر را ذکر می کند. مقادیر پرانتزی می توانند انتخاب های پیکربندی را منعکس کنند، اما صفحه قاعده را تعریف نمی کند. در پروپوزال باید هد انتخابی، ابزار قالب و اساس رزین ذکر شود.
این صفحه مدل استاندارد را با یک کنترلر ضخامت MOOG 100، بازوی ربات و سیستم دمیدن پایین توصیف می کند. اینها بیانیه های منتشر شده شخص اول هستند. نقل قول همچنان باید هر مورد ارائه شده، رابط آن و هرگونه تغییر خاص پروژه را نامگذاری کند.
خواندن کارخانه:جدول را بدون سؤال در سفارش خرید کپی نکنید. اندازهگیری نمونه، ترسیم قالب یا محاسبه ابزار را در کنار هر مشخصاتی که قرار است برآورده شود، قرار دهید.
شکل محصول را به فضای مناسب قالب و حذف تبدیل کنید
طراحی محصول تنها پس از افزودن استراتژی انقباض، فولاد حفرهای، خنککننده، سوراخ کردن، دریچهها، ابزار گردن و نصب به قالب تبدیل میشود. مجموعه حاصل می تواند بسیار بزرگتر از محصول باشد. قسمتی که در محدوده 1000×1400 میلی متری راحت به نظر می رسد ممکن است پس از افزودن اتصالات و وسایل متحرک سفت شود.
عرض، ارتفاع و ضخامت نصب شده را جداگانه بررسی کنید. از مجموعه کامل، از جمله صفحات پشتی و آداپتورها استفاده کنید. الگوی نصب را در برابر صفحه مرجع 1100 x 1400 میلی متر تأیید کنید. اتصالات آب، هیدرولیک، پنوماتیک و الکتریکی را در موقعیت های نصب شده خود نشان دهید.
فضای باز یک مشکل حرکتی است. یک صفحه میز ممکن است نیاز به پاک کردن دنده های عمیق داشته باشد. یک مانع ممکن است حفره را با زاویه خارج کند. یک پانتون می تواند در حالی که گرم است انعطاف پذیر بماند و ممکن است در هنگام بیرون آوردن نیاز به پشتیبانی داشته باشد. دسته ربات و چرخش قطعات به پاکت جارو شده خود نیاز دارد.
مسیر تغییر قالب را همزمان برنامه ریزی کنید. صفحه KGB110A وزن دستگاه 22 تن را نشان می دهد اما وزن مجاز قالب را منتشر نمی کند. حد نهایی وزن قالب، نقاط بلند کردن و نقشه آرایش کلی را از Kingle بخواهید. سپس جرثقیل گیاه، ارتفاع قلاب و نزدیکی را بررسی کنید.
خنک سازی قالب می تواند کل چرخه را کنترل کند. سطوح بزرگ به مدارهای متعادل نیاز دارند، در حالی که ویژگی های ضخیم ممکن است به خنک کننده متمرکز نیاز داشته باشند. راراهنمای قالب قالب گیری دمشی اکستروژنبا جزئیات بیشتری برنامهریزی قطع، تهویه و مدار را پوشش میدهد.
قبل از انتخاب سر، تقاضای ناخالص پاریسون را محاسبه کنید
انباشته کننده باید تمام موادی را که در طی یک رویداد قالب گیری از قالب خارج می شود تحویل دهد. وزن محصول نهایی تنها یک قسمت است. هد همچنین فلاش، دم، ضایعات دسته و هر ماده ای را که فرآیند پیرایش از بین می برد تغذیه می کند.
جرم ناخالص پاریسون = محصول خالص قالب گیری + فلاش و تریم + کمک هزینه فرآیند مستند
از مقادیر اندازه گیری شده یا مشتق شده از قالب استفاده کنید. هیچ درصد ضایعات جهانی برای شناورها، موانع، مبلمان و قطعات فنی وجود ندارد.
Kingle 9 (15) کیلوگرم را به عنوان خط وزن انباشته کننده پلی اتیلن برای KGB110A منتشر می کند. آن را به عنوان یک مرجع سر و مواد در نظر بگیرید، نه ظرفیت محصول نهایی. درجه پلی اتیلن، دمای مذاب، محتوای بازیافتی و تنظیم قالب می توانند رفتار قابل استفاده را تغییر دهند. رزین دیگری نیاز به بررسی خاص خود دارد.
طول پاریسون با جرم مهم است. یک پاریسون طولانی می تواند قبل از بسته شدن قالب آویزان یا کشیده شود. یک قالب پهن ممکن است کشش مورد نیاز در اطراف محصول را کاهش دهد اما می تواند نیازهای سر و ابزار را تغییر دهد. اندازه قالب، شکاف برنامه ریزی شده، زمان اکستروژن و موقعیت جداسازی را در طول آزمایش ثبت کنید.
تقاضای ناخالص نیز بر روی مجدد تاثیر می گذارد. فلاش سنگین ممکن است در حین ایجاد یک جریان ضایعات بزرگ در باتری مناسب باشد. سیستم گرانولاتور، انتقال و اختلاط باید ادامه یابد. در صورت بازگشت مجدد ریگریند به محصول، درصد و کنترل آلودگی آن در فرمول تایید شده تعلق دارد.
محدوده کنترل را برای تصحیح نمایه رها کنید. یک سر که در لبه عملی خود قرار دارد ممکن است فضای کمی برای گوشه های ضخیم تر یا پاریسون طولانی تر داشته باشد. کارآزمایی باید توده ناخالص پایدار، بالشتک قابل قبول و قرارگیری پاریسون قابل تکرار را روی یک پنجره نمونه تعریف شده نشان دهد.
نقشه دیوار را به یک نمایه پاریسون کنترل شده تبدیل کنید
نقشه دیوار می گوید که محصول کجا به مواد نیاز دارد. نمایه پاریسون می گوید که چه زمانی شکاف قالب باید تغییر کند، زیرا پاریسون از سر خارج می شود. اتصال این دو رکورد مفیدتر از کپی کردن یک نمایه از قسمتی دیگر است.
محل های دیوار را روی نقشه نمونه شماره گذاری کنید. پس از هر آزمایش، مکان های مشابه را به همان ترتیب برش دهید یا اندازه بگیرید. وزن بخش و بازبینی مشخصات را با هر گروه ضبط کنید. اگر چندین تنظیمات به طور همزمان تغییر کند، تیم دلیل نتیجه را از دست می دهد.
صفحه KGB110A از یک کنترلر ضخامت MOOG 100 نام می برد. الفراهنمای Moog DigiPack III که توسط Kingle میزبانی شده استیک روش کنترلکننده را توضیح میدهد که فایلهای محصول را ذخیره میکند و ضخامت دیوار برنامهریزیشده را به موقعیت ماشین مرتبط میکند. این شواهد فرآیند مفیدی است، اما رابط کنترل کننده دقیق ارائه شده در هر KGB110A را شناسایی نمی کند.
یک پروفایل نمی تواند هر نقصی را برطرف کند. هندسه قالب و سنبه، مرکزیت سر، دمای مذاب، تورم پاریسون و زمان بندی قالب هنوز مهم هستند. اگر پاریزون خارج از مرکز وارد قالب شود، افزودن مواد ممکن است ضمن افزایش وزن، علامت را پنهان کند.
پس از گذشت قسمت، دستور کامل را ذخیره کنید. شامل مواد، رنگ، دما، تنظیم شات، فایل پروفایل، دمیدن، خنک کردن و بازبینی قالب است. راراهنمای برنامه نویسی parisonدنباله تنظیم کامل تری را فراهم می کند.
بازیابی اکستروژن را با خنک کننده و خروجی پذیرفته شده مطابقت دهید
جدول عمومی 160 تا 200 کیلوگرم در ساعت را به عنوان محدوده ظرفیت ذوب HDPE KGB110A ذکر کرده است. سوال تولید این است که آیا پیچ انتخابی میتواند با حفظ کیفیت مذاب، باتری را قبل از شلیک بعدی دوباره پر کند؟ حداکثر نرخ بروشور به خودی خود نمی تواند پاسخگوی آن باشد.
تقاضای ناخالص ساعتی را از پارسون کامل محاسبه کنید. از رویدادهای قالب گیری برنامه ریزی شده در ساعت و خروجی های فعال استفاده کنید. سپس نتیجه را با سرعت ذوب آزمایش شده برای شرایط رزین، رنگ و دوباره آسیاب کردن واقعی مقایسه کنید.
تقاضای ناخالص مواد، کیلوگرم در ساعت = جرم پاریسون ناخالص x رویدادهای قالبگیری در ساعت x پاریزونهای فعال در هر رویداد
صفحه KGB110A 320 عدد در ساعت را فهرست می کند، اما آن را چرخه خشک نام گذاری می کند. چرخه خشک مرجع حرکت ماشین است. خروجی محصول شامل بازیابی انباشته، تشکیل پاریسون، دمیدن، خنک کننده، اگزوز، باز کردن، بیرون آوردن، پیرایش و کاهش کیفیت است.
قطعات بزرگ اغلب قسمت اعظم چرخه را صرف خنک سازی می کنند. آن زمان می تواند به اکسترودر اجازه دهد تا سر را دوباره پر کند. اگر خنک شدن بهتر قالب چرخه را کوتاه کند، سرعت ذوب مورد نیاز افزایش می یابد. بنابراین بهینه سازی چرخه باید بازیابی و کیفیت دیوار را بررسی کند، نه تنها دمای قالب را.
پس از بررسی های توافق شده، قطعات پذیرفته شده را در ساعت گزارش دهید. چرخه خشک، چرخه ناخالص، رد و توقف را در ستون های جداگانه نگه دارید. راراهنمای بهینه سازی چرخه-زماننحوه ایجاد یک بودجه زمانی مرحله به مرحله را نشان می دهد.
760 کیلو نیوتن را در برابر ناحیه پیش بینی شده و فشار فرآیند بررسی کنید
Kingle نیروی گیره 760 kN را برای KGB110A منتشر می کند. این عدد فقط در کنار ناحیه پیش بینی شده حفره و فشار داخلی توافق شده مفید است. منطقه پیش بینی شده، شبح حفره در صفحه جدایی است. حجم ظرف یا سطح آن نیست.
یک مانع عریض یا میز می تواند بار جداکننده قابل توجهی را حتی زمانی که کم عمق باشد ایجاد کند. یک شناور عمیق اما باریک ممکن است رفتار متفاوتی داشته باشد. طرحبندیهای چند حفره یا چند قسمتی، کل سطح پیشبینی شده را که توسط گیره دیده میشود، افزایش میدهد.
در صفحه محصول فشار ضربه 0.8 مگاپاسکال ذکر شده است. از پنجره تولید واقعی در محاسبه استفاده کنید. تهویه قالب، دمای مذاب، جزئیات سطح و ضخامت دیواره می تواند فشار مورد نیاز را تغییر دهد. آزمایش کارخانه باید فشار تنظیم شده و فشار ورودی دستگاه موجود را ثبت کند.
شرایط فلش شواهد مفیدی است. فلاش در حال رشد می تواند به نیروی جداکننده بیش از حد، نواحی ساییده شده، مشکلات تراز یا مواد اضافی اشاره کند. هر مشکل فلاش را با افزایش نیروی گیره اصلاح نکنید. قالب را بررسی کرده و با هم پردازش کنید.
تامین کننده ماشین و تامین کننده قالب باید یک محاسبه را تایید کنند. مساحت پیش بینی شده، فشار فرآیند، نیاز گیره و فاکتور فرضی را در فایل فنی قرار دهید. این امر از دو تایید جداگانه که بر مفروضات متفاوت متکی هستند جلوگیری می کند.
اگر طرح حفره تغییر کرد، دوباره محاسبه را بررسی کنید. افزودن قسمت دوم، جابجایی خط جدایی یا بزرگکردن پانل میتواند ناحیه پیشبینیشده را تغییر دهد. درج ها و اقدامات جانبی نیز ممکن است نحوه واکنش قالب را تغییر دهند. نقشه نهایی قالب، به جای طرح اولیه محصول، باید این بررسی را ببندد.
به جای تکیه بر یک عبارت ویژگی، لایه های مواد را تعریف کنید
صفحه KGB110A میگوید که این پلتفرم میتواند محصولات تک لایه ارائه کند و همچنین میتواند ساختارهای دو لایه یا چند لایه بسازد. همان جدول مشخصات عمومی یک پیچ 110 میلی متری و یک موتور اکسترودر 75 کیلوواتی را فهرست می کند. بنابراین یک پروژه چند لایه نیاز به طراحی پیکربندی فراتر از جدول استاندارد دارد.
با دلیل محصول برای یک لایه دیگر شروع کنید. ممکن است قرار دادن رنگ، مواد هسته بازیافتی یا یک مانع عملکردی باشد. مواد موجود در هر لایه و نسبت هدف را بیان کنید. سازگاری، دمای پردازش و تغییرات مجاز را بررسی کنید.
سپس نمودار مسیر ذوب را درخواست کنید. باید هر اکسترودر، آداپتور، کانال سر و نقطه کنترل را شناسایی کند. این پیشنهاد همچنین باید اندازه موتور، بارهای گرمایشی، جابجایی مواد و کل ابزار تجدید نظر شده را نشان دهد. یک برچسب عمومی "چند لایه" این تجهیزات را تعریف نمی کند.
کار تغییر با هر مسیر مادی رشد می کند. حجم پاکسازی، دسترسی به تمیز کردن، توالی رنگ و تفکیک ضایعات بر زمان کار تأثیر می گذارد. اگر محصول به چندین لایه نیاز نداشته باشد، سیستم اضافی ممکن است بدون ایجاد ارزش خریدار کار اضافه کند.
جهت تک لایه
هنگامی که عملکرد محصول، رنگ و طرح بازیافت را می توان با یک ساختار دیواری برآورده کرد، از یک جریان رزین تعریف شده استفاده کنید.
جهت چند لایه
زمانی که هر لایه دارای یک تابع مستند و محدوده پذیرش است، یک پیکربندی هم اکستروژن خاص پروژه را درخواست کنید.
کینگلراهنمای اکستروژن چند لایهنقش لایه ها و سوالاتی که در RFQ تعلق دارند را توضیح می دهد.
سلول کامل را حول یک ماشین 22 تنی برنامه ریزی کنید
ابعاد دستگاه منتشر شده 6.6 x 4.2 x 5.2 متر است. وزن دستگاه 22 تن است. این مقادیر طرح گیاه را شروع می کنند. آنها شامل ترخیص خدمات، پلهها، جابجایی قالب، تجهیزات رزین، کمپرسور، سیستم خنککننده، برداشتن یا تکمیل پایین دست نمیشوند.
ابتدا مسیر عمودی را بررسی کنید. ساختمان به ارتفاع کافی برای ماشین، دسترسی به سکو و بلند کردن برنامه ریزی شده نیاز دارد. اگر تعمیر و نگهداری نیاز به برداشتن سربار دارد، مسیر را برای قطعات سر قالب و اکسترودر مشخص کنید. ظرفیت جرثقیل و دسترسی قلاب را از نقشه نهایی تأیید کنید.
صفحه KGB110A 0.3 مگاپاسکال و 120 لیتر در دقیقه برای آب خنک کننده منتشر می کند. ورق پروژه همچنین به دمای ورودی، حد بازگشت، کیفیت آب، فیلتراسیون و محدوده مدار نیاز دارد. یک عدد جریان بدون دما نمی تواند سیستم خنک کننده را اندازه کند.
برای هوای فشرده، صفحه 0.8 مگاپاسکال و 1.8 m³/min را فهرست می کند. پیک و میانگین تقاضا، اندازه گیرنده، نقطه شبنم، فیلتراسیون و اندازه اتصال را تأیید کنید. هنگامی که هدر اندازه کمتری دارد، رویدادهای دمیدن بزرگ می توانند فشار را کاهش دهند.
این صفحه 52 تا 60 کیلو وات را به عنوان میانگین مصرف انرژی نشان می دهد. از آنجایی که کیلووات توان است، این را به عنوان یک مرجع توان عملیاتی منتشر شده در نظر بگیرید. آن را به کیلووات ساعت در هر قطعه تبدیل نکنید.EUROMAP 46.2اندازه گیری انرژی مربوط به محصول را به ماشین، قالب و محصول معین تحت شرایط پایدار مرتبط می کند.
راراهنمای ابزار کارخانهمرزهای برق، هوا، آب، کارهای عمرانی و دسترسی را پوشش می دهد. برای تایید نصب به جای پاکت عمومی از نقشه چیدمان کلی نهایی استفاده کنید.

پیکربندی را با آزمایش محصول قابل ردیابی ثابت کنید
یک آزمایش کارخانه ای باید کار محصول شرح داده شده در فایل نمونه را دوباره ایجاد کند. قالب تایید شده، رزین و گزینه های اصلی باید وجود داشته باشد. اگر جایگزینی استفاده می شود، تفاوت را ثبت کنید و نتیجه گیری را بر این اساس محدود کنید.
توالی نمونه را قبل از اجرا برنامه ریزی کنید. قطعات را به ترتیب قالب گیری شماره گذاری کنید. تعریف کنید که تولید پایدار چه زمانی شروع می شود و پنجره اندازه گیری چقدر طول می کشد. EUROMAP 46.2 به شرایط دستگاه پایدار برای روش انرژی مرتبط با محصول خود نیاز دارد و کیفیت محصول را به عنوان بخشی از زمینه آزمایش مستند می کند.
- پیکربندی را شناسایی کنید.ضبط شماره سریال ماشین، آپشن سر، ابزار قالب، ویرایش قالب، کنترلر و اتوماسیون نصب شده.
- فرمولاسیون را تایید کنید.درجه رزین، تامین کننده، رنگ، مواد افزودنی و دوباره آسیاب کردن محتوای مواد آزمایشی واقعی را ثبت کنید.
- دستور غذا را ضبط کنید.صرفه جویی در دما، تنظیمات شات، نمایه دیوار، تنظیمات ضربه، شرایط خنک کننده و زمان بندی اتوماسیون.
- تعادل جرم را ببندید.محصول، هر جریان تریم و کل شات ناخالص را وزن کنید. آن را با مبنای سر نقلشده مقایسه کنید.
- نقشه دیوار را اندازه گیری کنید.از مکان های شماره گذاری شده و روش توافق شده استفاده کنید. قرائت ها را به هر شماره نمونه مرتبط نگه دارید.
- بررسی های عملکردی را اجرا کنید.فقط تست ها و محدودیت های خاص محصول را که در الزامات تایید شده نوشته شده است، اعمال کنید.
- خروجی را صادقانه بشمارید.چرخه خشک جداگانه، چرخه های ناخالص، قطعات پذیرفته شده، رد و توقف در طول دوره توافق شده.
- برنامه های کاربردی را ضبط کنید.در حالی که محصول پذیرفته شده ساخته می شود، توان، هوا و آب را در مرزهای مشخص اندازه گیری کنید.
- موارد باز را ببندیدبه هر انحراف یک مالک، اقدام اصلاحی، نیاز به شواهد و تاریخ سررسید بدهید.
فقط بهترین قسمت را برای گزارش انتخاب نکنید. دنباله ای را نگه دارید که تنوع را نشان دهد. اگر دستور غذا تغییر کرد، یک گروه نمونه جدید را شروع کنید. این توسعه فرآیند را از شواهد پذیرش جدا می کند.
قبل از آزمون در مورد ابزارهای اندازه گیری توافق کنید. وضوح مقیاس، روش ضخامت و وضعیت کالیبراسیون را در جایی که بر نتیجه تأثیر می گذارد، ضبط کنید. از ابزارهای مشابه برای دنباله نمونه استفاده کنید. اگر خریدار و تامینکننده با روشهای متفاوتی اندازهگیری میکنند، قبل از تصمیمگیری درباره عدم توافق قطعات، آن روشها را مقایسه کنید.
یک نتیجه ناموفق نیاز به زمینه دارد. تنظیمات مربوطه، تاریخچه زنگ هشدار، شماره نمونه و سابقه بازرسی را نگه دارید. یک قطعه اصلاح شده می تواند تعمیر را ثابت کند، اما نباید انحراف قبلی را پاک کند. این تاریخچه به تیم کمک می کند تا تصمیم بگیرد که آیا تعمیر ثابت است یا موقت.
داده های خام، عکس ها، صادرات دستور پخت و خلاصه های امضا شده را با هم ذخیره کنید. راراهنمای آزمون پذیرش کارخانهپروتکل گسترده تری برای بررسی ماشین، محصول و اسناد ارائه می دهد.
از چهار گیت برای تصمیم گیری در مورد مناسب بودن KGB110A استفاده کنید
KGB110A با بسته شدن چهار دروازه شواهد در فهرست نهایی قرار می گیرد. اول، قالب متناسب با صفحه، پاکت، محدوده ضخامت و حرکت است. دوم، هد انتخاب شده می تواند پاریسون ناخالص را با محدوده کنترل مفید ارائه دهد. سوم، بازیابی اکستروژن از چرخه هدف با مواد واقعی پشتیبانی می کند. چهارم، کارخانه می تواند آب و برق و حمل و نقل مورد نیاز را تامین کند.
یک برچسب 160 لیتری نمی تواند جایگزین هیچ دروازه ای شود. یک قطعه طولانی ممکن است در بررسی قالب شکست نخورد. یک قسمت سنگین ممکن است در بررسی ضربه شکست بخورد. یک چرخه کوتاه ممکن است در بررسی بازیابی ناموفق باشد. کارخانه ای با ارتفاع محدود ممکن است در بررسی نصب ناموفق باشد.
هنگامی که محصول و قالب بسیار کوچکتر هستند و پلت فرم بزرگتر ظرفیت مفیدی اضافه نمی کند، یک محدوده ماشین را به سمت پایین حرکت دهید. زمانی که شات ناخالص، فضای قالب یا تقاضای گیره از محدوده ثابت شده فراتر رفت، به بالا حرکت کنید یا پیکربندی دیگری درخواست کنید. راراهنمای KGB100B 120Lبررسی های مهندسی محدوده پایین مجاور را فراهم می کند.
انتخاب را با یک ماتریس نیازمندی امضا شده به پایان برسانید. هر خط باید ورودی خریدار، پیکربندی پیشنهادی و شواهدی را که انطباق را ثابت میکند نامگذاری کند. موارد ناشناخته باید باز بمانند تا اینکه با فرض بروشور جایگزین شوند.
سپس مدل ماشین نتیجه فایل محصول است. این سفارش به طراح قالب، ماشینساز و خریدار مجموعهای از حقایق را میدهد تا بر اساس آن کار کنند.
سوالات متداول
دستگاه قالب گیری ضربه ای KGB110A 160L برای چه محصولاتی در نظر گرفته شده است؟
صفحه محصول کینگگل بشکه ها، مبلمان، شناورها، پانتون ها، اسباب بازی ها، قطعات خودرو و موانع ترافیکی را فهرست می کند. اینها خانواده های برنامه هستند. محصول خاص هنوز به بررسی برای تناسب قالب، جرم ناخالص پاریسون، تقاضای گیره، مواد، خنککننده و حذف نیاز دارد.
چرا باید یک نمونه فیزیکی و همچنین یک نقاشی ارسال کنم؟
نقشه هندسه تایید شده را تعریف می کند، در حالی که نمونه به تیم مهندسی کمک می کند تا وزن، خط جدایی، تریم، توزیع دیوار و جابجایی را بررسی کند. در صورت امکان از هر دو استفاده کنید. طراحی و آزمون های کتبی باید کنترل کنند که آیا نمونه با طرح فعلی متفاوت است.
آیا 320 عدد در ساعت خروجی تولید KGB110A است؟
نه. صفحه KGB110A 320 عدد در ساعت را به عنوان چرخه خشک برچسب گذاری می کند. خروجی پذیرفته شده باید شامل بازیابی اکستروژن، تشکیل پاریسون، دمیدن، خنک کردن، بیرون آوردن، پیرایش، رد و توقف های شمارش شده با قالب و رزین تولید باشد.
آیا یک قطعه پلی اتیلن تمام شده 15 کیلوگرمی می تواند روی KGB110A کار کند؟
جدول عمومی 9 (15) کیلوگرم را به عنوان مرجع وزن انباشته کننده پلی اتیلن، نه ظرفیت محصول نهایی نشان می دهد. جرم ناخالص پاریسون شامل محصول و تمام فلاش یا تریم است. هد انتخابی، پایه رزین و حاشیه عملیاتی را تأیید کنید، سپس نتیجه را در آزمایش محصول ثابت کنید.
آیا استاندارد KGB110A محصولات چند لایه تولید می کند؟
توضیحات محصول راه حل های تک لایه و چند لایه را ذکر می کند، در حالی که جدول عمومی یک پیچ و یک موتور اکسترودر را فهرست می کند. یک پروژه چند لایه به ترسیم مسیر ذوب جداگانه، لیست اکسترودر، پیکربندی هد، محدوده نسبت لایه و برگه ابزار اصلاح شده نیاز دارد.
چه چیزی باید در یک استعلام KGB110A گنجانده شود؟
نقشه محصول، نمونه عکس ها، ابعاد، وزن خالص، نقشه دیوار، رزین، تخمین تریم، تست های کیفیت، هدف خروجی پذیرفته شده، داده های قالب و ابزارهای کارخانه را ارسال کنید. سپس Kingle می تواند سر، فضای قالب، ترتیب اکستروژن و طرح پذیرش را تأیید کند.
شواهد محصول را ارسال کنید، نه تنها یک جلد
فایل نمونه، اطلاعات قالب، هدف خروجی و شرایط کارخانه را با Kinggle به اشتراک بگذارید. تیم پروژه می تواند از این حقایق برای تأیید پیکربندی KGB110A و تعریف آزمایشی مبتنی بر محصول استفاده کند.
بررسی پیکربندی KGB110A را درخواست کنیدمنابع و مبنای بررسی
- کینگل، ماشین قالب گیری 160 لیتری انباشته، مدل KGB110A. موقعیت یابی محصول، مشخصات و برنامه های کاربردی اعلام شده، در 15 سپتامبر 2026 بررسی شد.
- فرآیند فروش کینگگل. درخواست اطلاعات محصول و گردش کار بازرسی بیان شده، بررسی شده در 15 سپتامبر 2026.
- راهنمای دستورالعمل Moog DigiPack III توسط Kinggle میزبانی شده است. فایل های محصول ذخیره شده و کنترل ضخامت دیوار برنامه ریزی شده برای آکومولاتور یا ماشین های پیوسته.
- EUROMAP 46.2، ماشینهای قالبگیری دمشی اکستروژن، تعیین مصرف انرژی مرتبط با محصول. نسخه 1.0، ژانویه 2014.
یادداشت تحریریه:Kingle سازنده و ناشر این راهنما است. داده های محصول به عنوان اطلاعات منتشر شده شخص اول ارائه می شود. مشخصات پروژه امضا شده و محاکمه شاهد باید ماشین سفارش داده شده را کنترل کند.