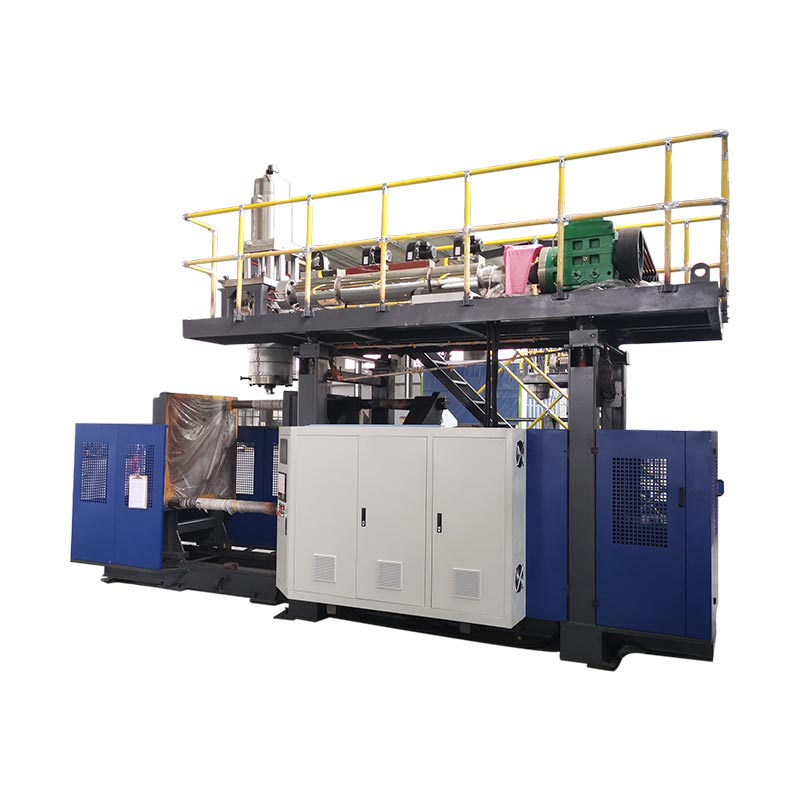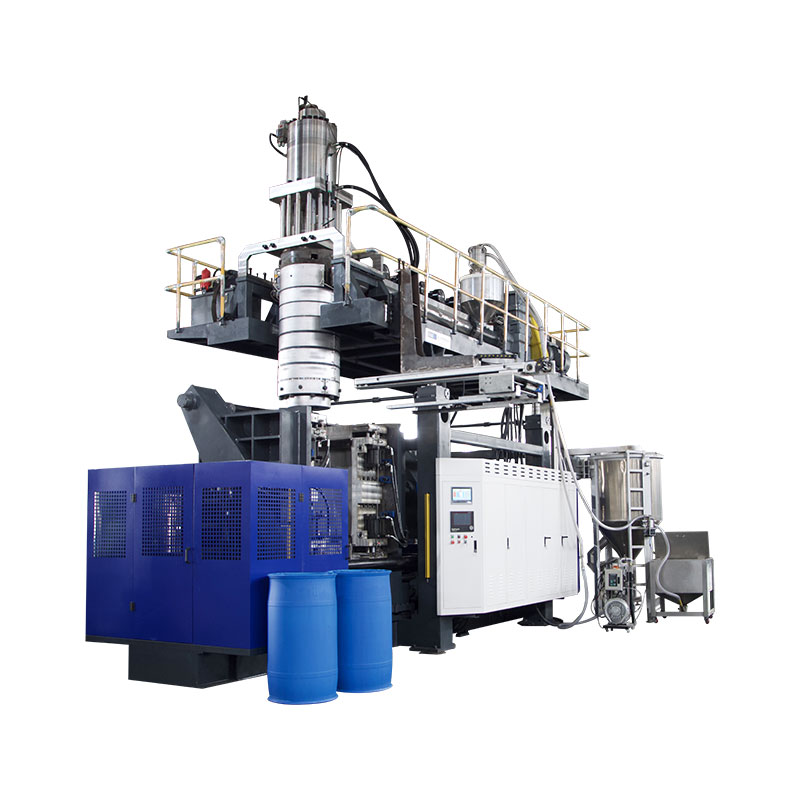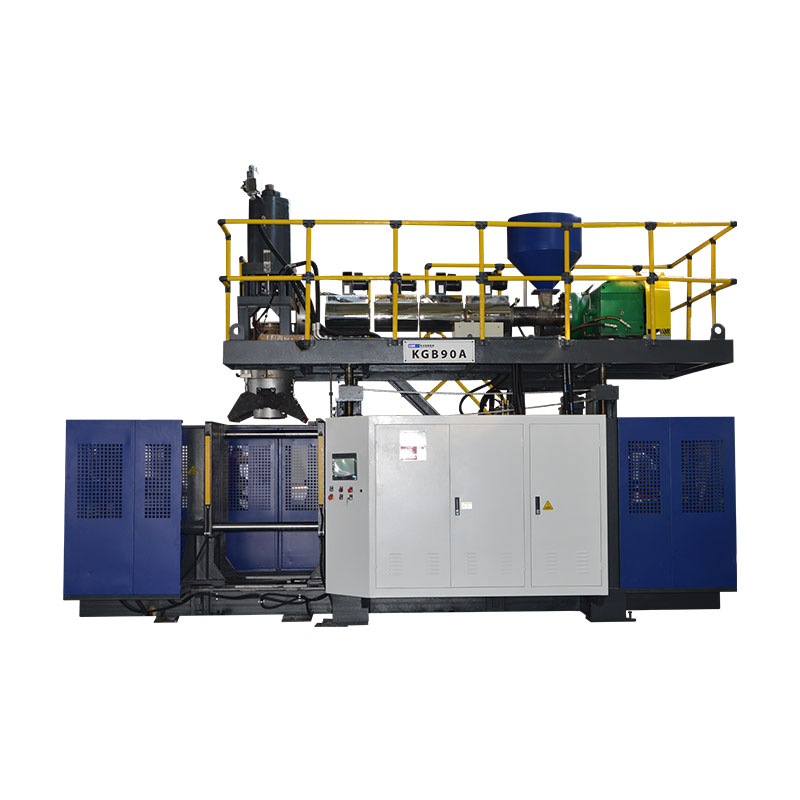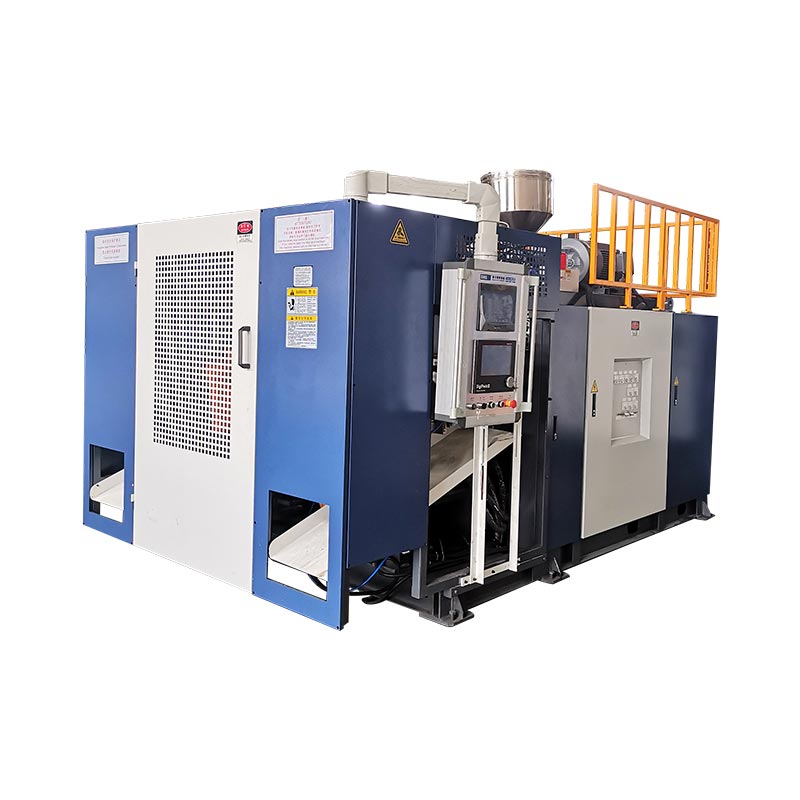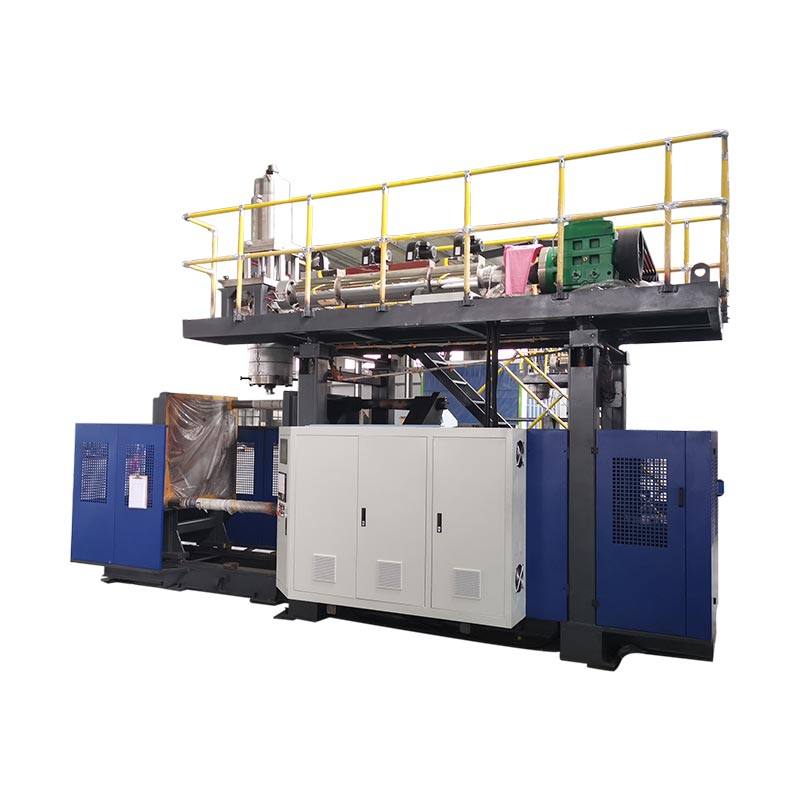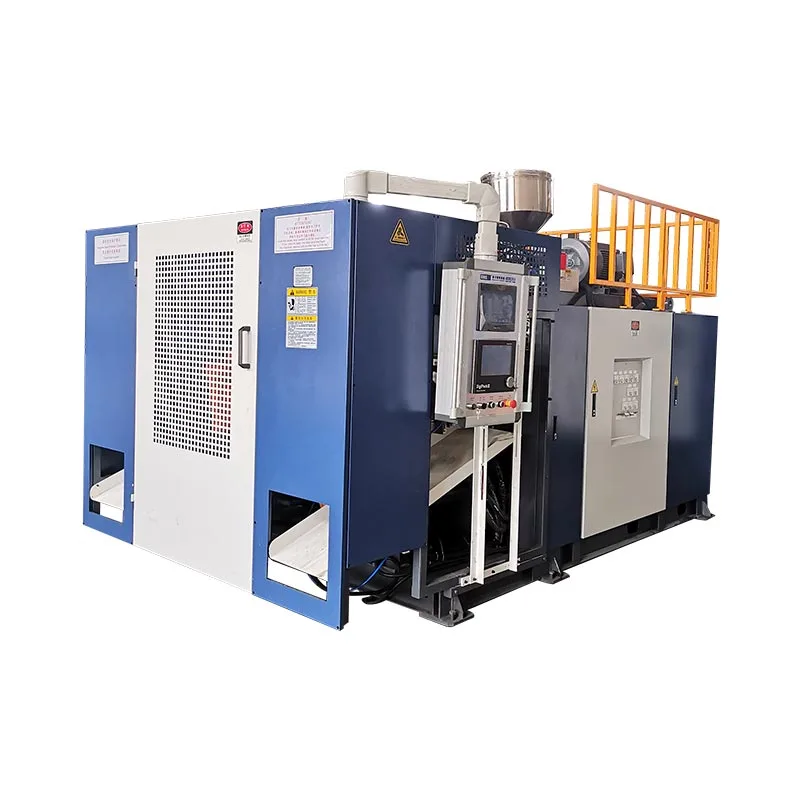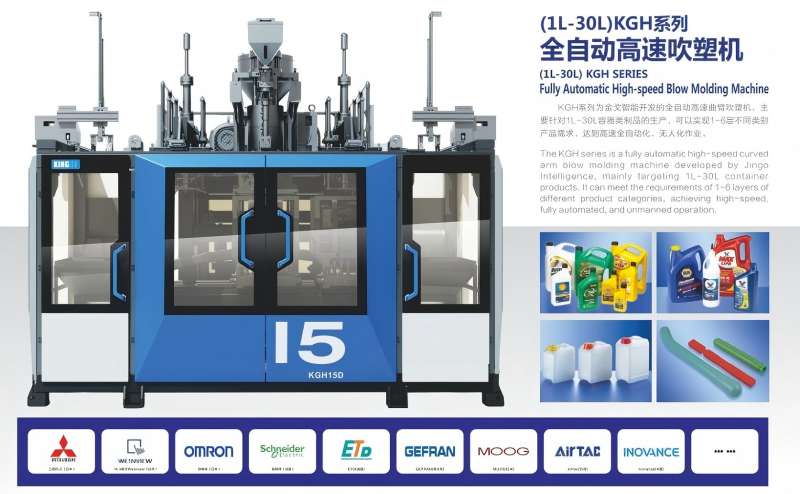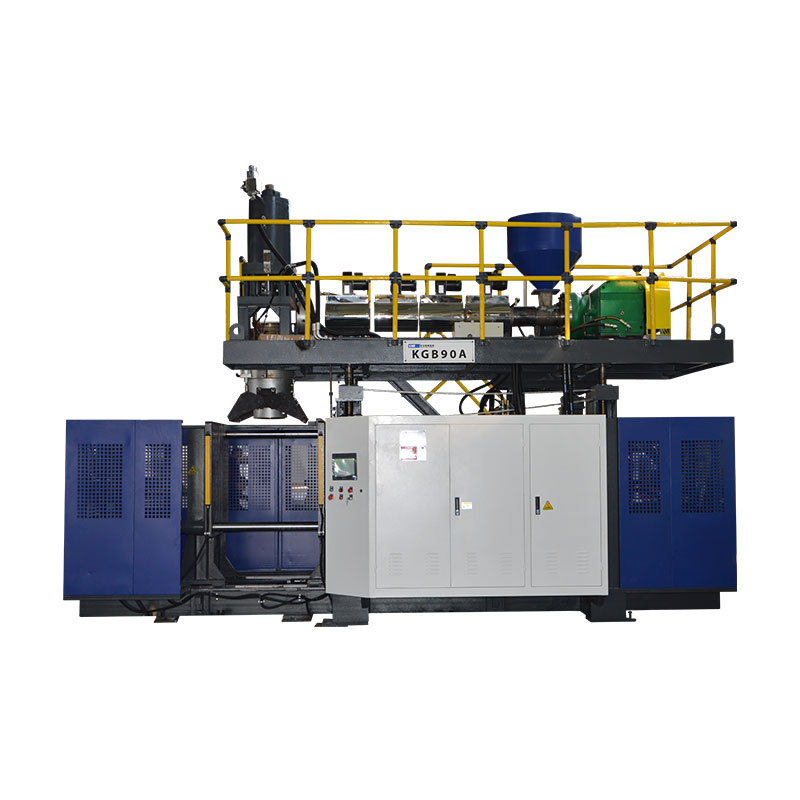
زمان چرخه قالب گیری دمشی باید تنها پس از اندازه گیری تیم در جایی که چرخه فعلی مصرف می شود را کاهش داد و تأیید کرد که قطعه پذیرفته شده همچنان با مشخصات خود مطابقت دارد.خنکسازی اغلب بزرگترین بلوک را اشغال میکند، اما تحویل پاریسون، حرکت گیره، دمیدن، اگزوز، بیرون آوردن و انتظار پایین دست نیز میتواند سرعت را تنظیم کند. یک خط پایه پایدار بسازید، یک محدودیت ثابت را نام ببرید، فقط متغیری را که آن را کنترل میکند تغییر دهید، و سپس خروجی پذیرفتهشده، توزیع دیوار، ابعاد، شکل پس از تخلیه، تستهای عملکردی مورد نیاز و نقصها را قبل از حفظ چرخه کوتاهتر، با محصول، رزین، قالب، شرایط کاربردی و ویرایش نهایی ثبت شده مقایسه کنید تا تغییر دیگری بتواند نتیجه را تکرار کند.

اصطلاحات مورد استفاده تیم های تولید:بهینه سازی زمان چرخه قالب گیری دمشی، زمان چرخه قالب گیری دمشی اکستروژن، زمان چرخه دستگاه دمنده بطری، خروجی دستگاه قالب گیری دمشی، کاهش چرخه، بهینه سازی زمان خنک سازی و راندمان تولید قالب گیری دمشی. این شرایط به یک هدف تجاری اشاره می کند، اما کار فنی با یک فرآیند اندازه گیری شده شروع می شود تا درصد هدف.
شش مکان که چرخه را می توان محدود کرد
| بلوک چرخه | در دستگاه اندازه گیری کنید | شواهد قبل از کوتاه کردن | شکستی که ممکن است بعداً ظاهر شود |
|---|---|---|---|
| پاریسن یا شات | سیگنال شروع/پایان قابل تکرار، طول پاریسون، شات یا موقعیت انباشته | تحویل پایدار و رابطه صحیح با بسته شدن قالب | افتادگی، پریسون کوتاه، بافته شدن، تغییر وزن یا نمایه |
| ببندید و قفل کنید | فرمان، بازخورد موقعیت و وضعیت تکمیل | حرکت واضح، بسته شدن کامل و وضعیت تایید شده دستگاه | فلاش، آسیب دیدگی، بسته شدن ناقص یا برخورد |
| دمیدن و اگزوز | زمان بندی، وضعیت هوای ورودی دستگاه و رفتار فشار در طول رویداد | تورم کامل، جزئیات، هواگیری و آزادسازی ایمن | قسمت ناقص، دمیدن، چسبیدن یا باز شدن زود هنگام |
| خنک کننده | شرایط تامین و بازگشت بر اساس مدار، الگوی دمای قالب و وضعیت قطعه در هنگام خروج | ابعاد پایدار، دیوار، گردن، پایه و شکل پس از پرتاب | تاب خوردگی، گردن بیضی شکل، جمع شدگی، پایین تنه یا برش داغ |
| خروجی و پایین دست | توالی ربات، نوار نقاله، تریمر و تستر | بخش هر رابط را با سرعت تولید پاک می کند | برخوردها، گیر کردن، آسیبهای برش یا عقب ماندگی تستر |
01 / پایهبا چرخه ای که خط در واقع در حال اجراست شروع کنید
یک پروژه چرخه زمان نیاز به یک نقطه اندازه گیری قابل تکرار دارد. در یک خط اکستروژن پیوسته، آن نقطه ممکن است سیگنال مرتبط با برش پاریسون یا شروع دنباله ماشین تکراری بعدی باشد. در یک ماشین انباشته، تولید ممکن است از طریق آماده سازی شات، موقعیت انباشته، فشار بیرون و توالی قالب گیری بهتر درک شود. سیگنالی را انتخاب کنید که یک بار در هر رویداد شکلگیری کامل ظاهر شود و آن را مستند کنید. یک هدف HMI از یک ماشین را با یک مشاهده دستی از ماشین دیگر مقایسه نکنید.
کینگل میزبانراهنمای Moog DigiPack IIIتمایز را به وضوح توصیف می کند. برای اکستروژن پیوسته، کنترلکننده میتواند پروفایل پاریسون را به زمان چرخه مرتبط کند و میتواند فاصله بین سیگنالهای شروع متوالی را اندازهگیری کند. برای یک ماشین آکومولاتور، در حالی که مواد به بیرون رانده می شوند، پروفیل پاریسون به موقعیت انباشته مربوط می شود. این تفاوت اهمیت دارد زیرا ویرایش زمانبندی یکسان میتواند نمایه دیوار را در یک دستگاه تغییر دهد در حالی که تأثیر متفاوتی روی دستگاه دیگر دارد.
حداقل به اندازه کافی رویدادهای متوالی را ثبت کنید تا تغییرات عادی را مشاهده کنید. کارخانه باید دوره نمونه را انتخاب کند، اما باید الگوی عملیاتی واقعی را پوشش دهد: هر دو ایستگاه در یک خط دو ایستگاه، همه خروجیهای قالب یا حفرههای مربوطه، حذف معمولی قطعات و تجهیزات پایین دستی که رهاسازی را کنترل میکنند. هشدارها، توقف های کوتاه و مداخلات دستی را جداگانه یادداشت کنید. میانگینی که شامل زمان خرابی طبقهبندینشده است، چرخه را پنهان میکند، در حالی که بهترین رویداد تک تکرارپذیری را پنهان میکند.
قسمت پذیرفته شده را در کنار رکورد زمان نگه دارید. بازبینی محصول و قالب، درجه و مقدار رزین، قانون رنگ یا آسیاب مجدد، بازبینی دستور پخت، وضعیت دمای واقعی، وضعیت هوا و آب خنک کننده ورودی دستگاه، وزن قطعه، مکانهای حیاتی دیوار، ابعاد و آزمایشهای کاربردی مورد نیاز را ضبط کنید. این رکورد پایه است. اگر آزمایش کوتاهتر با شکست مواجه شود، تیم میتواند به جای بازسازی آن از حافظه، به یک فرآیند شناخته شده بازگردد.
02 / تشخیصردیابی رویدادی که چرخه بعدی را محدود می کند
اکثر HMI ها تنظیمات زمان را برای ویرایش آسان می کنند. این راحتی می تواند باعث شود یک تیم قبل از اینکه بفهمد چه چیزی را کنترل می کند، بیشترین تعداد قابل مشاهده را کاهش دهد. چرخه را به بلوکهای فیزیکی بشکنید و مرزهای آنها را تماشا کنید: آمادهسازی پاریسون یا شات، انتقال قالب، بستن و قفل کردن، حرکت پین ضربهای، باد کردن، خنککردن، اگزوز، باز کردن، بیرون آوردن و جابجایی پایین دست. برخی از بلوک ها به صورت سری ایجاد می شوند. دیگران همپوشانی دارند. چرخه کل توسط مسیری تنظیم می شود که باید قبل از شروع رویداد بعدی به پایان برسد.
یک جدول زمانی ساده مفیدتر از فهرست تنظیمات است. سیگنال شروع و پایان را برای هر بلوک ضبط کنید و فرمان را با بازخورد واقعی مقایسه کنید. اگر خنکسازی به پایان برسد اما دستگاه منتظر سیگنال پاک شدن ربات باشد، کاهش زمان خنکسازی ممکن است بخش داغتری را بدون تغییر چرخه ایجاد کند. اگر در هنگام بازگشت قالب، پریسون بعدی آماده نباشد، باز شدن سریعتر نمی تواند خروجی را افزایش دهد. اگر یک صاف کننده نتواند قطعات را با سرعت جدید پاک کند، محدودیت به سمت پایین حرکت کرده است.
کینگلراهنمای تنظیمات HMI و آلارمبه همین دلیل مقادیر مجموعه را از مقادیر واقعی جدا می کند. یک فرمان آنچه را که کنترلر درخواست کرده است نشان می دهد. وضعیت حسگر، بازخورد موقعیت و مشاهده فیزیکی نشان می دهد که آیا عمل اتفاق افتاده است یا خیر. تاریخچه زنگ دستگاه همچنین میتواند اولین اینترلاک یا اجازهدهندهای را که توالی را قطع کرده است، نشان دهد. تنظیم مجدد ممکن است بهترین سرنخ را حذف کند.
هر تاخیر را قبل از ویرایش دستور غذا طبقه بندی کنید. برای شکل گیری و تثبیت قطعه به زمان مولد نیاز است. زمان شرطی از یک حرکت محافظت می کند یا منتظر وضعیت تأیید شده است. انتظار قابل اجتناب ناشی از تاخیر در ربات، ابزار ناپایدار، مسدود شدن مدار خنک کننده، جداسازی ناسازگار، تایید دستی یا ازدحام پایین دست است. از دست دادن تعمیر و نگهداری ناشی از سایش، نشتی، روانکاری ضعیف، سنسورهای آسیب دیده یا مشکلات تراز است. هر کلاس صاحب متفاوت و تصحیح متفاوتی دارد.
03 / حذف حرارتقبل از کاهش زمان خنک کننده، عملکرد خنک کننده را بررسی کنید
لیوندل بازلراهنمای قالب گیری بادی پلی الفینبیان میکند که خنکسازی بیشتر چرخه قالبگیری را در بسیاری از کاربردهای قالبگیری بادی پلی اولفین به خود اختصاص میدهد. راهنما چرخههای کوتاهتر را با شرایط انتقال حرارت مانند دمای مذاب، دمای قالب، جریان آب و آشفتگی متصل میکند، در حالی که همچنان به کیفیت قطعه مورد نظر نیاز دارد. این یک جهت مفید برای تشخیص است، نه مجموعه ای از مقادیر کینگگل جهانی.
از منبع خنک کننده شروع کنید و مدار واقعی را دنبال کنید. وضعیت عرضه و بازگشت مایع خنک کننده را در تولید پایدار ثبت کنید، نه تنها صفحه نمایش چیلر. بررسی کنید که آیا قالب جریان مشخص شده را دریافت می کند و آیا مدارهای موازی متعادل هستند یا خیر. به دنبال مدار گرم، شلنگ محدود، کانال آلوده، اتصال نادرست، جیب هوا، آب بندی نشتی یا بار حرارتی مشترک با دستگاه دیگری باشید. راراهنمای ابزار ماشین قالب گیری دمشیتوضیح می دهد که چرا عرضه کارخانه و شرایط ورودی ماشین باید متمایز شوند.
قالب و قسمت خارج شده را نقشه برداری کنید. خواندن یک سطح منفرد نمی تواند قالبی با درج های گردن، نواحی گیره دار، دسته های ضخیم، پایه های عمیق و مدارهای مجزا را نشان دهد. از روش اندازه گیری تایید شده کارخانه استفاده کنید و مکان های قابل تکرار را مقایسه کنید. مشاهده کنید که تغییر شکل ظاهر می شود: داخل قالب، در هنگام بیرون آوردن، در هنگام پیرایش، روی نوار نقاله خنک کننده یا پس از رسیدن قطعه به شرایط اتاق. قسمت داغی که برای یک دقیقه قابل قبول به نظر می رسد ممکن است بعداً گردن بیضی شکل، کف راک، انقباض یا رانش ابعادی را نشان دهد.
پلاستیک فرموزاراهنمای فرآیند قالب گیری دمشی اکستروژن پلی اتیلنچرخه کوتاه، دمای قالب بالا و مسدود شدن کانالهای خنککننده را از جمله دلایل احتمالی زمانی که یک قطعه خیلی داغ است، فهرست میکند. همچنین خنک کننده ناکافی قالب را با تاب خوردگی وصل می کند و توصیه می کند جریان آب، دمای قالب و وضعیت کانال را بررسی کنید. این روابط از بررسی خنککننده پشتیبانی میکنند، اما درجه رزین، قالب و مشخصات محصول، پنجره عملیاتی قابل قبول را تعیین میکنند.
دمای مایع خنک کننده را طبق عادت کاهش ندهید. چگالش به رابطه بین دمای سطح، دمای محیط و رطوبت بستگی دارد. آب روی قالب یا اطراف آن می تواند بر روی قطعه تأثیر بگذارد و تجهیزات یا محل کار را با مشکل مواجه کند. وضعیت اتاق را زمانی که چگالش نزدیک مرز عملیاتی است، ثبت کنید و مراحل چیلر، قالب و کارخانه را دنبال کنید. بهبود توزیع جریان یا تمیز کردن یک مدار محدود ممکن است انتقال حرارت را بدون جابجایی دمای هدف بازیابی کند.
04 / طراحی قطعهتوزیع دیواری میزان حرارتی که قالب باید حذف کند را تغییر می دهد
تقاضای خنک کننده از پلاستیک در قطعه پیروی می کند. یک منطقه ضخیم حاوی مواد داغ بیشتری نسبت به یک منطقه نازک است و می تواند پس از آماده شدن دیوارهای مجاور برای بیرون زدن، نرم باقی بماند. تمدید کل مرحله خنکسازی ممکن است از آن یک مکان محافظت کند، اما همچنین هر قسمت دیگر را برای مدت طولانیتری در قالب نگه میدارد. قبل از پذیرش یک چرخه طولانی به عنوان اجتناب ناپذیر، نقشه دیوار اندازه گیری شده را با الزامات طراحی و کشش مورد انتظار از پریزون تا حفره مقایسه کنید.
کتابچه راهنمای Moog DigiPack III که توسط Kinggle میزبانی شده است توضیح می دهد که برنامه نویسی parison شکاف قالب را در طول محصول کنترل می کند. همچنین بخشهای دیوار سنگین غیرضروری را با خنککنندگی طولانیتر به هم متصل میکند و توضیح میدهد که پروفیل باید در برابر ضخامت دیواره اندازهگیری شده در ظروف آزمایشی تأیید شود. از این رابطه با دقت استفاده کنید. حذف مواد یک میانبر برای چرخه زمانی نیست مگر اینکه قطعه اصلاح شده همچنان وزن، حداقل دیوار، ضربه، بار بالا، افت، فشار، مقاومت شیمیایی و الزامات ابعادی را که برای محصول اعمال می شود برآورده کند.
ابتدا ناحیه داغ یا اعوجاج را روی قسمت تمام شده پیدا کنید. سپس آن موقعیت را به برنامه پاریسون، کشش قالب، پیچش کردن و مدار خنک کننده متصل کنید. یک پایه سنگین ممکن است از نمایه، دم گرفتن یا هندسه باشد. دسته داغ می تواند شامل تار شدن، کشش موضعی، تهویه یا خنک کننده باشد. یک گردن گرم می تواند شامل تماس با پین ضربه، خنک کننده، مواد اضافی یا تاخیر در انتشار باشد. راراهنمای برنامه نویسی parisonروشی مبتنی بر اندازه گیری برای جابجایی مواد پروفایل به جای ویرایش نقاط بر اساس ظاهر ارائه می دهد.
طراحی قالب همچنین مسیر انتقال حرارت موجود را تعیین می کند. محل قرارگیری کانال، مسیر جریان، درجها، ساخت گردن، تهویه هوا، تماس سطحی و طراحی خط جدایی میتواند سرعت تثبیت قطعه را محدود کند. از Kingle's استفاده کنیدراهنمای طراحی قالب قالب گیری اکستروژنهنگامی که همان منطقه داغ پس از تایید تاسیسات و توزیع دیوار تایید شده باقی می ماند. یک محدودیت محلی مداوم ممکن است به اصلاح قالب نیاز داشته باشد، نه تغییر تایمر دیگری.

وزن قطعه تایید شده را به عنوان یک نتیجه و نه تنها کنترل نگه دارید. دو قطعه با وزن کل یکسان می توانند توزیع دیواره و رفتار خنک کنندگی متفاوتی داشته باشند. مکان هایی که بر عملکرد حاکم هستند را برش داده یا اندازه گیری کنید و شکل پس از تخلیه را در زمان تعیین شده توسط برنامه کنترل محصول بررسی کنید. اینگونه است که کار با ضخامت دیوار به جای یک ادعای کلی در مورد صرفه جویی در مواد، به شواهد فرآیند مفید تبدیل می شود.
05 / منطق ماشینماشین های پیوسته و انباشته کننده یک مدل زمان بندی مشترک ندارند
در یک ماشین قالب گیری دمشی اکستروژن پیوسته، اکسترودر به طور پیوسته یک پاریزون را ارائه می دهد در حالی که یک یا چند ایستگاه قالب در توالی خود حرکت می کنند. بنابراین می توان زمان چرخه، طول پاریسون، زمان برش و برنامه ضخامت دیوار را به هم مرتبط کرد. اگر چرخه تغییر کند، کنترل کننده همچنان باید نمایه مورد نظر را در امتداد پاریسون فیزیکی و داخل قالب قرار دهد. توالی ایستگاه کوتاهتر که نمایه را تغییر میدهد، تغییر سرعت خنثی نیست.
کتابچه راهنمای کنترلر Moog کنترل مشخصات مبتنی بر زمان را برای ماشینهای پیوسته و کنترل مبتنی بر موقعیت را برای ماشینهای انباشته توضیح میدهد. در یک راه اندازی پیوسته، می تواند زمان چرخه را از فاصله بین سیگنال های شروع مانند برش های متوالی پاریزون تعیین کند. در راهاندازی آکومولاتور، نمایه دیوار از موقعیت انباشتهکننده در هنگام فشار به بیرون پیروی میکند. این تمایز منتشر شده به این دلیل است که چرا یک کارخانه باید حالت ماشین و کنترلر را قبل از قرض گرفتن روش چرخه زمان از خط دیگری شناسایی کند.
یک ماشین انباشته کننده همچنین باید شات مورد نیاز را در حین ادامه مراحل قالب گیری آماده کند. قبل از اینکه قالب برای عکس بعدی آماده شود، بپرسید که آیا پلاستیک سازی یا انباشتگی تمام می شود. اگر آکومولاتور هنوز در حال پر شدن است، کوتاه کردن چند ثانیه از باز شدن قالب ممکن است چرخه کامل را کاهش ندهد. اگر انباشت زودتر به پایان برسد، مسیر قالب گیری و خنک کننده ممکن است محدودیت باشد. به جای استنباط آمادگی از یک مقدار هدف، آماده سازی واقعی شلیک، بالشتک یا موقعیت انتهایی، حالت ذوب و وزن جزئی را ثبت کنید.
طرح ایستگاه، جدول زمانی را نیز تغییر می دهد. یک ماشین پیوسته دو ایستگاهی می تواند از یک ایستگاه استفاده کند در حالی که ایستگاه دیگر قسمتی را خنک یا آزاد می کند، اما اکسترودر، هد قالب، حرکت انتقال، سیستم خنک کننده و تجهیزات پایین دستی باید همپوشانی را پشتیبانی کنند. کینگلمقایسه تک ایستگاهی در مقابل دو ایستگاهیاین تصمیم ظرفیت را توضیح می دهد. طرحبندیهای چند سر و چند حفره روی قطعات در هر رویداد و تعادل بین خروجیها یا حفرهها تأثیر میگذارند. راراهنمای چند سر در مقابل چند حفرهآن اصطلاحات را از هم جدا می کند.
هنگام مقایسه ماشین ها از مخرج صحیح استفاده کنید. یک رویداد در حال شکل گیری همیشه یک بخش نیست. قطعات پذیرفتهشده را از تمام سرها، حفرهها و ایستگاههای مربوطه بشمارید، سپس محدودیتهایی را که آن قطعات را قابل فروش میکنند، درج کنید. اگر اکستروژن، خنککننده، برش یا پایداری کیفیت نتواند سرعت خود را حفظ کند، دستگاهی با حرکت خشک سریع همچنان میتواند قطعات مورد قبول کمتری در ساعت تولید کند.
06 / دنبالهزمان انتظار را بدون خطرات همپوشانی بازیابی کنید
پس از اینکه خنک سازی و تحویل پاریسون درک شد، شکاف بین اقدامات را بررسی کنید. تأخیر ممکن است تاریخی باشد تا ضروری، اما ممکن است ترخیص، تثبیت فشار، اگزوز، تأیید سیگنال یا انتقال ایمن را نیز فراهم کند. مشخص کنید که هر تاخیر از چه شرایطی محافظت می کند. سپس بررسی کنید که آیا کنترل کننده از قبل بازخورد قابل اعتمادی برای آن شرایط دارد یا خیر. جایگزینی یک انتظار ثابت با یک سیگنال تکمیل تایید شده میتواند تکرارپذیری را بهبود بخشد، اما تنها زمانی که طراحی ماشین و منطق کنترل تایید شده آن را پشتیبانی کند.
کینگل میزبان استکتابچه راهنمای عملکرد دستگاه قالب گیری بادی اتوماتیکدسته بندی های زمان بندی مانند بسته شدن قالب، زمان دمیدن، اقدامات مربوط به اگزوز، میکرو باز شدن قالب، حرکت پین ضربه و تاخیر ربات را از هم جدا می کند. دفترچه راهنما به طور مکرر ارزش ها را به شرایط واقعی محصول یا تولید مرتبط می کند. رابط آن برای خانواده ماشین های مستند اعمال می شود و می تواند بر اساس مدل، گزینه یا نسخه نرم افزار متفاوت باشد، بنابراین نباید به یک لیست عمومی از ثانیه های توصیه شده تبدیل شود.
توالی فیزیکی را در شرایط کاهش یافته و کنترل شده که توسط رویه ماشین مجاز است، تماشا کنید. اطمینان حاصل کنید که شیلنگ ها، کابل ها، پین های دمنده، هسته ها، دستگاه های خارج کننده و قطعه در تمام مسیر صاف باقی می مانند. دستور و بازخورد را با هم بخوانید. اگر حرکتی زود به موقعیت رسید، اما دنباله همچنان منتظر بود، مجاز دقیق را پیدا کنید. اگر بازخورد دیر یا متناوب می رسد، قبل از کاهش تایمر که آن را پنهان می کرد، سنسور، مکانیسم یا علت مفید را برطرف کنید.
کارهای پایین دستی به یک جدول زمانی تعلق دارند. یک ربات ممکن است قالب را به سرعت پاک کند اما قطعات را روی نوار نقاله ای که قبلا پر شده است قرار دهد. یک ماشین اصلاح ممکن است به دمای قطعه پایدار نیاز داشته باشد. یک تستر نشت می تواند پس از افزایش خروجی دستگاه به گلوگاه تبدیل شود. طول صف و علل توقف را در اولین اجرای پایدار، نه تنها در طی چند چرخه در دستگاه، ثبت کنید. سریعترین چرخه ماشین مطمئن اگر نقص یا ازدحام را یک ایستگاه دورتر کند، مفید نیست.
07 / آزمایش کنیدیک دوره آزمایشی کنترل شده را اجرا کنید که یک شیفت دیگر می تواند تکرار شود
یک آزمایش مفید با سؤالی مانند "آیا مدار قالب B خروج ایمن را محدود می کند؟" یا "آیا تاخیر پاکسازی ربات پس از تایید سنسور باقی می ماند؟" با "سریع تر کردن چرخه" شروع نمی شود. محدودیت مشکوک، تغییر، پاسخ مورد انتظار و بررسی بخشی که می تواند آزمایش را رد کند، بیان کنید. یک نفر را برای کنترل ویرایش های دستور غذا و یک نفر را برای ثبت نتایج اختصاص دهید تا چندین تنظیم بین نمونه ها انجام نشود.
-
خط پایه تایید شده را فریز کنید.تنظیمات منتشر شده را ذخیره یا چاپ کنید، بسته محصول را شناسایی کنید و نمونه های پذیرفته شده را نگه دارید. تغییرات چرخه واقعی و خروجی پذیرفته شده را در شرایط پایدار ثبت کنید.
-
یک محدودیت را نام ببرید.از جدول زمانی توالی، نقشه خنک کننده، خوانش ابزار، تاریخچه هشدار و مشاهدات پایین دست استفاده کنید. شواهدی را بنویسید که به این محدودیت اشاره دارد.
-
تغییر مجاز را تعریف کنید.از مستندات ماشین، قالب و رزین استفاده کنید. یک حد تنظیم کنترل شده و یک نقطه بازگشت تنظیم کنید. متغیر دیگری را در طول پنجره مشاهده تغییر ندهید.
-
محرک های رد را تنظیم کنید.علائم مربوطه مانند جداسازی ناپایدار، حرکت ناقص، قطعات داغ یا چسبنده، تاب برداشتن، حرکت ابعادی، شکستگی وزن یا دیوار، فلاش، خاموش شدن، آلارم، گیر کردن یا رفتار ناایمن را شامل شود.
-
اجرا از طریق تثبیت.قطعات را بر اساس زمان، ایستگاه، سر یا حفره علامت گذاری کنید. اگر متغیر تغییر یافته برای رسیدن به یک حالت پایدار جدید به زمان نیاز دارد، شرط جدید را از روی قطعه اول قضاوت نکنید.
-
پنجره تولید پذیرفته شده را اندازه گیری کنید.بررسی های کنترل شده بصری، وزن، دیوار، ابعاد و عملکرد را اعمال کنید. هنگامی که یک قطعه قابل فروش را تعریف می کنند، برش، آزمایش و بسته بندی پایین دست را شامل می شود.
-
نگه دارید، رد کنید یا تحقیق کنید.تغییر را تنها زمانی حفظ کنید که پنجره تعریف شده عبور کند و خروجی پذیرفته شده بهبود یابد. اگر کیفیت یا کنترل بدتر شد، خط پایه را بازیابی کنید. هنگامی که کارآزمایی یک علت فیزیکی را فاش می کند، ابزار، ابزار یا عملیات تعمیر و نگهداری را باز کنید.
طرح نمونه باید با خط مطابقت داشته باشد. در ماشین دو ایستگاهی، هر دو طرف را بگنجانید. در تنظیم چند سر، هویت سر را حفظ کنید. در قالب چند حفره، هویت حفره را در صورت عملی حفظ کنید. میانگین می تواند یک مدار داغ یا یک خروجی نازک را پنهان کند. راراهنمای عیوب قالب گیری دمشینشان می دهد که چگونه الگوهای ثابت و تصادفی منجر به بررسی های مختلف می شود.
سوابق آزمایشی باید شامل مقدار قدیمی، مقدار جدید، زمان تغییر، شخص مسئول، توزیع چرخه واقعی، مقدار مواد، وضعیت ابزار، شناسههای نمونه، نتایج اندازهگیری شده، ردها و تصمیم نهایی باشد. عکس ها برای مکان یابی شکل و نقص مفید هستند، اما جایگزین اندازه گیری نمی شوند. اگر فرآیند به خط پایه بازگشت، آن را نیز ثبت کنید. یک آزمایش ناموفق همچنان می تواند از تکرار همان ایده توسط تغییر دیگری جلوگیری کند.
08 / ظرفیتخروجی را از قسمت های پذیرفته شده محاسبه کنید، نه حرکت چرخه خشک
خروجی چرخه خشک حرکت ماشین را بدون مواد کامل، خنک کننده و بار پذیرش بخشی توصیف می کند. برای بررسی قابلیت حرکت مفید است، اما وعده تولید قابل فروش نیست. در محاسبه تولید باید از قطعه واقعی، رزین، قالب، شمارش سر یا حفره، سیستم خنک کننده، تجهیزات پایین دست و روش پذیرش استفاده شود. به همین دلیل است که کینگلزفرآیند اطلاعات پروژهقبل از توصیه ماشین، اندازه، وزن، مواد، ضخامت و خروجی محصول را می پرسد.
خروجی پذیرفته شده را مستقیماً در یک پنجره تولید نماینده اندازه گیری کنید. فقط بخشهایی را بشمارید که معیارهای انتشار تعریفشده را پاس میکنند و توقفهای برنامهریزیشده، توقفهای برنامهریزی نشده، از دست دادن راهاندازی و رد کردن را جداگانه ثبت کنید. آنها را در یک ضریب کارایی غیرقابل توضیح پنهان نکنید. اگر خط چندین قسمت در هر رویداد تولید میکند، شمارش را بر اساس ایستگاه، سر یا حفره تطبیق دهید تا خروجی غیرفعال در کل ناپدید نشود.
| متریک | محاسبه یا مشاهده | استفاده کنید | خطای رایج گزارش |
|---|---|---|---|
| چرخه ثانیه ها | زمان بین یک رویداد مشابه در چرخههای پایدار مکرر | سرعت و تنوع رویداد ماشین را نشان می دهد | گزارش کوتاه ترین رویداد واحد |
| قطعات در هر رویداد | قطعات فیزیکی پذیرفته شده آزاد شده توسط یک رویداد تشکیل کامل | سرها، حفره ها و ایستگاه ها را با حجم به هم متصل می کند | با فرض اینکه هر خروجی در حال تولید است |
| خروجی ساعتی نظری | (3600 / چرخه ثانیه) × قسمت در هر رویداد | مقایسه برنامه ریزی در شرایط بدون وقفه | نامیدن نتیجه تولید تضمینی |
| خروجی ساعتی پذیرفته شده | قطعات پذیرفته شده / ساعت تولید رعایت شده | خروجی قابل استفاده از بسته محصول آزمایش شده را نشان می دهد | شمارش پاکسازی، راه اندازی یا رد قطعات |
| نتیجه را تغییر دهید | خروجی پذیرفته شده پس از منهای خروجی پذیرفته شده قبل، تحت شرایط همسان | آزمایش می کند که آیا این ویرایش باعث بهبود هدف واقعی شده است یا خیر | مقایسه محصولات، شیفت ها یا خدمات مختلف |
گزارش کیفیت در کنار سرعت شامل نتایج وزن و دیوار، ابعاد بحرانی، نتیجه آزمایش عملکردی، تعداد ضایعات یا نگهداری، شرایط کاربردی و بازنگری دستور غذا باشد. کاهش دو ثانیه ای بدون چرخه اصلی، تعداد قطعات، بازده پذیرفته شده و شرایط آزمایش معنای مستقلی ندارد. بنابراین، این مقاله هدف بهبود درصدی را منتشر نمی کند. نتیجه باید از داده های خط خریدار باشد.
برای یک ماشین یا قالب جدید، روش خروجی را قبل از آزمایش تعریف کنید. کینگلراهنمای آزمون پذیرش کارخانهنحوه اتصال دور اندازه گیری شده را با محصول، مواد، قالب و شرایط کاربرد دقیق توضیح می دهد. استفاده کنیدچک لیست راه اندازیبرای ایجاد یک حالت پایدار قبل از زمان بندی، وراهنمای تغییربرای جدا نگه داشتن تلفات راه اندازی از تولید ثابت.
09 / محدودیت هازمانی که فرآیند کنترل را از دست داد، آزمایش را متوقف کنید
در صورتی که محافظ، قفل، توقف اضطراری یا کنترل انرژی خطرناک آنطور که در نظر گرفته شده است کار نمی کند، وضعیت تایید شده را متوقف کرده و بازیابی کنید. برای حرکت غیرمنتظره ماشین، خطر برخورد، رفتار هیدرولیکی یا پنوماتیکی غیرمعمول، قطعات تحت فشار آسیب دیده، گرمای بیش از حد الکتریکی، نشت یا اختلاف بین بازخورد نمایش داده شده و موقعیت فیزیکی توقف کنید. کار در زمان چرخه هرگز اجازه عملیات در اطراف یک خطا را نمی دهد.
شواهد جزئی نیز می تواند محاکمه را متوقف کند. مواظب پارازونی باشید که دیگر در موقعیت صحیح قرار نمی گیرد، بسته شدن ناقص قالب، بالا آمدن فلاش، وزن ناپایدار، دیواره های حساس نازک، ضربه، جزئیات ناقص، چسبندگی، آسیب های تزئینی، تاب خوردگی، گردن های بیضی شکل، ته چرخان، انقباض یا شکست تست عملکردی. راهنمای فرآیند Formosa چندین مورد از این علائم را با گرمای بیش از حد، خنکسازی ناکافی، چرخه کوتاه یا شرایط کانال خنککننده مرتبط میکند. از علامت برای بازگشایی مجدد تشخیص صحیح به جای اضافه کردن زمان خنک شدن زیاد بدون یافتن علت استفاده کنید.
هنگامی که محدودیت نیاز به تغییر کانال قالب، تغییر قالب یا پین ضربه، تغییر برنامه کنترل، تغییر قفل اینترلاک، کار سیستم فشار یا عملیات خارج از رزین واجد شرایط و پنجره ماشین دارد، تشدید می شود. استفاده کنیدراهنمای نگهداری پیشگیرانهبرای یافته های تجهیزات قابل تکرار یک مکانیسم فرسوده ممکن است چرخه را کند کند، اما یک فرمان سریع تر آن را ترمیم نمی کند.
پروژه را با یک خط پایه منتشر شده به پایان برسانید. دستور غذا را فقط از طریق فرآیند تأیید کارخانه بهروزرسانی کنید، نمونه و رکورد اندازهگیری را پیوست کنید و بگویید که نتیجه کدام محصول، قالب، رزین و پیکربندی ماشین را پوشش میدهد. آزمایشات رد شده را در گزارش تغییرات نگهداری کنید. هنگامی که شیفت بعدی بتواند چرخه پذیرفته شده را بازتولید کند و حدود آن را توضیح دهد، بهبود برای تولید عادی آماده است.
10 / پاسخسوالات متداول در مورد زمان چرخه قالب گیری دمشی
چه چیزی زمان چرخه قالب گیری دمشی اکستروژن را تعیین می کند؟
زمان چرخه توسط آهستهترین مسیر مورد نیاز از طریق آمادهسازی پاریسون یا شات، حرکت قالب، باد کردن، خنکسازی، اگزوز، باز کردن، بیرون آوردن و جابجایی پایین دست تعیین میشود. هندسه محصول، توزیع دیوار، رفتار رزین، خنکسازی قالب، معماری ماشین و معیارهای بخش پذیرفتهشده همگی بر آن مسیر تأثیر میگذارند. قبل از اینکه تصمیم بگیرید کدام تایمر مسئول است، توالی واقعی و سیگنال های بازخورد را اندازه گیری کنید.
آیا خنک کردن همیشه طولانی ترین بخش چرخه قالب گیری دمشی است؟
بر اساس راهنمای قالبگیری دمشی LyondellBasell، خنکسازی بیشتر چرخه قالبگیری را در بسیاری از کاربردهای پلی اولفین اشغال میکند، اما به طور خودکار محدودیت فعال در هر خط نیست. تحویل پاریسون، پر کردن آکومولاتور، انتقال قالب، ترخیص ربات، پیرایش یا آزمایش ممکن است شروع بعدی را کنترل کند. یک جدول زمانی نشان میدهد که آیا کاهش سرمایش چرخه کامل را تغییر میدهد یا فقط قسمت را داغتر میکند.
چگونه می توان زمان خنک شدن را بدون ایجاد تاب برداشتن کاهش داد؟
ابتدا شرایط تامین و برگشت مایع خنک کننده، تعادل مدار، تمیزی کانال، الگوی دمای قالب و محل داغ روی قطعه را بررسی کنید. توزیع دیوار را با نقشه و فرآیند تایید شده مقایسه کنید. یک شرط مستند را تغییر دهید، اجازه دهید فرآیند تثبیت شود، و ابعاد و شکل را پس از فاصله زمانی مورد نیاز پس از تخلیه بررسی کنید. اگر همان منطقه داغ محلی باقی بماند، توزیع قالب یا دیوار ممکن است نیاز به بررسی مهندسی داشته باشد.
آیا یک چرخه کوتاه تر همیشه خروجی قالب گیری دمشی را افزایش می دهد؟
خیر. خروجی تنها زمانی افزایش مییابد که چرخه تغییر یافته محدودیت خط باشد و قطعات اضافی پذیرفته شوند. یک رویداد سریعتر ماشین میتواند باعث ایجاد قطعات داغتر، رد شدنهای بیشتر، گیر کردن ربات، آسیب برش یا عقبافتادگی تستر شود. قطعات پذیرفته شده را در هر ساعت مشاهده شده تحت شرایط محصول، مواد، قالب، کاربرد و کیفیت مشابه مقایسه کنید. حرکت چرخه خشک، خروجی نظری و تولید پذیرفته شده را به عنوان ارقام جداگانه نگه دارید.
چگونه برنامه نویسی پاریسون بر زمان چرخه تأثیر می گذارد؟
برنامه نویسی Parison در جایی که مواد در امتداد محصول قرار می گیرند تغییر می کند. نواحی سنگین غیرضروری ممکن است به خنکسازی بیشتری نیاز داشته باشند، در حالی که مناطق بسیار نازک ممکن است در آزمایش محصول شکست بخورند. در ماشینهای پیوسته، پروفیل دیوار را میتوان با زمان چرخه همگامسازی کرد، بنابراین تغییر زمان ممکن است جای پروفیل را تغییر دهد. به جای اینکه فرض کنید منحنی ذخیره شده درست باقی می ماند، مکان های دیوار، وزن قطعه و تراز پروفیل را پس از تغییر چرخه بررسی کنید.
برای مشکل چرخه زمان چه داده هایی باید به Kingle ارسال شود؟
مدل ماشین و نسخه کنترلکننده، نقشه محصول، شناسههای قالب و ابزار، درجه و لات رزین، ویرایش دستور غذا، فیلم چرخه گرفته شده از یک مکان امن، جدول زمانی رویداد، تاریخچه هشدار، وزن قطعه و نقشه دیوار، ابعاد بحرانی، عکسهای نقص، مشاهدات هوای ورودی دستگاه و آب خنککننده، علل توقف پایین دست و خروجی پذیرفتهشده در یک بازه زمانی مشخص ارسال کنید. این شواهد به جداسازی خنککننده، ابزار، کنترلها، ابزارها، مواد و علل تعادل خط کمک میکند.

در مورد محصول و چرخه به عنوان یک سیستم بحث کنید
نقشه واقعی قطعه، رزین، قالب، پیکربندی ماشین، جدول زمانی چرخه جاری، مشاهدات ابزار و نتایج کیفیت اندازه گیری شده را ارسال کنید. Kingle می تواند شواهد اطراف ماشین، ابزار، کنترل ها و هدف تولید را بررسی کند.
داده های تولید خود را ارسال کنیدمنابع مورد استفاده برای این راهنما
کتابچه راهنمای کینگگل از اظهارات مربوط به کنترل های مستند و توالی ماشین پشتیبانی می کند. راهنماهای تولید کننده پلیمر از روابط خنک کننده و نقص پشتیبانی می کنند. منابع OSHA برای مرز ایمنی ایالات متحده گنجانده شده است. هیچ یک از این منابع یک هدف چرخه جهانی را برای هر محصول یا ماشینی فراهم نمی کند.
- راهنمای عملیات ماشین قالب گیری اتوماتیک بادی کینگگل میزبان، مشاهده شده در 8 سپتامبر 2026.
- راهنمای کنترل ضخامت دیوار موگ DigiPack III Parison، MRJ06301، میزبانی شده توسط Kingle، دسترسی به 8 سپتامبر 2026.
- لیوندل بازل، راهنمای قالب گیری بادی پلی الفین، مشاهده شده در 8 سپتامبر 2026.
- راهنمای فرآیند قالب گیری دمشی فرموزا پلاستیک، پلی اتیلن اکستروژن، مشاهده شده در 8 سپتامبر 2026.
- OSHA 29 CFR 1910.147، کنترل انرژی خطرناک، مشاهده شده در 8 سپتامبر 2026.
- OSHA 29 CFR 1910.212، الزامات عمومی برای همه ماشینها، مشاهده شده در 8 سپتامبر 2026.