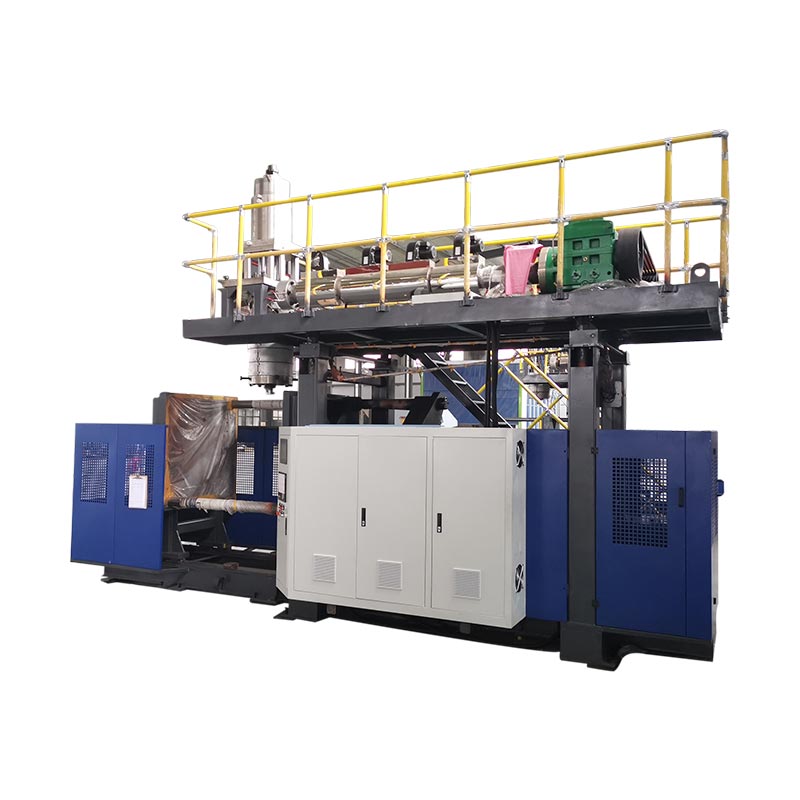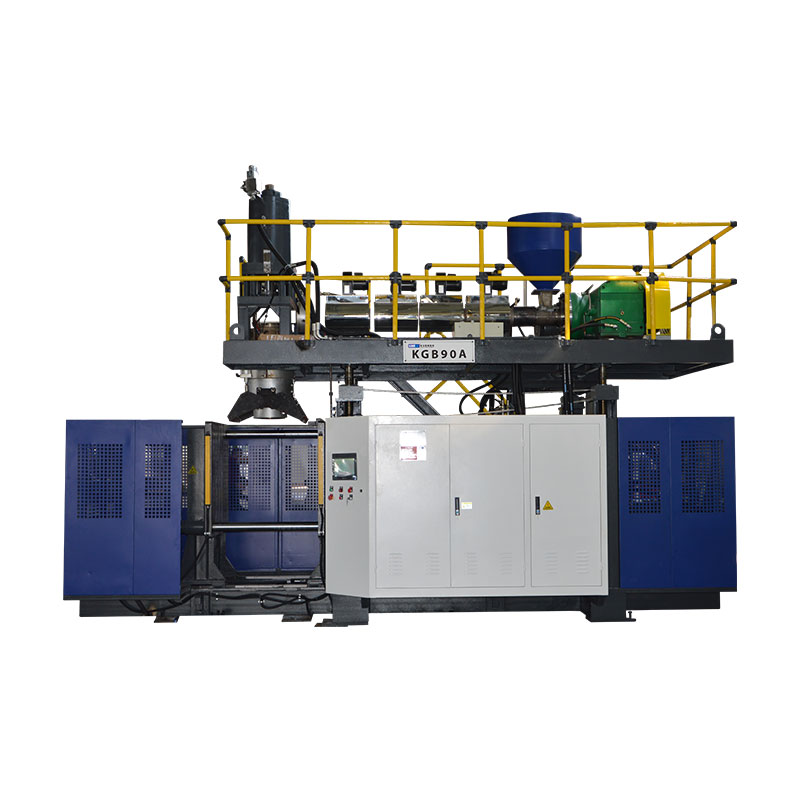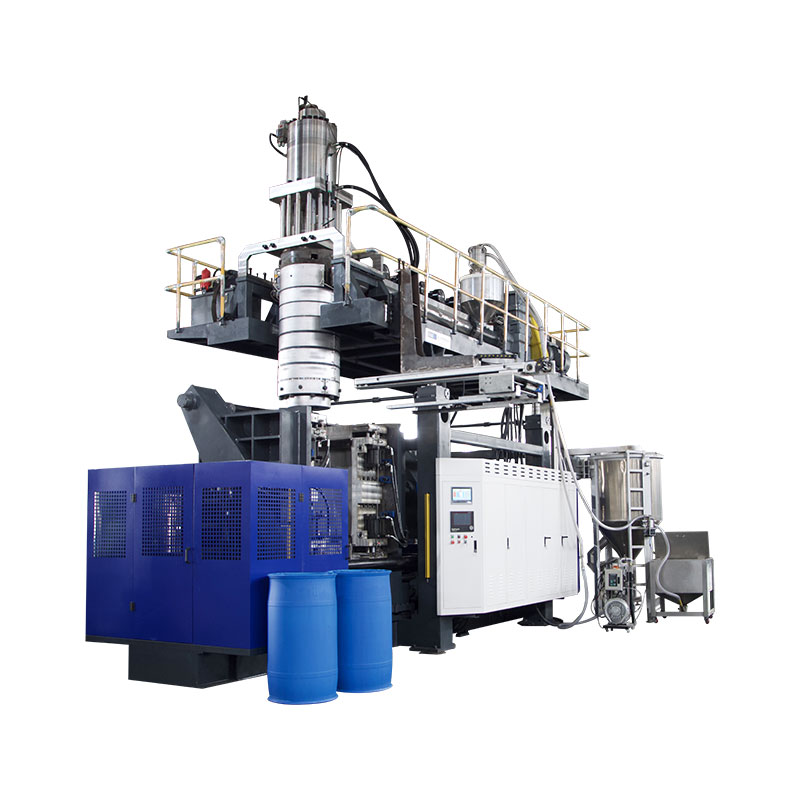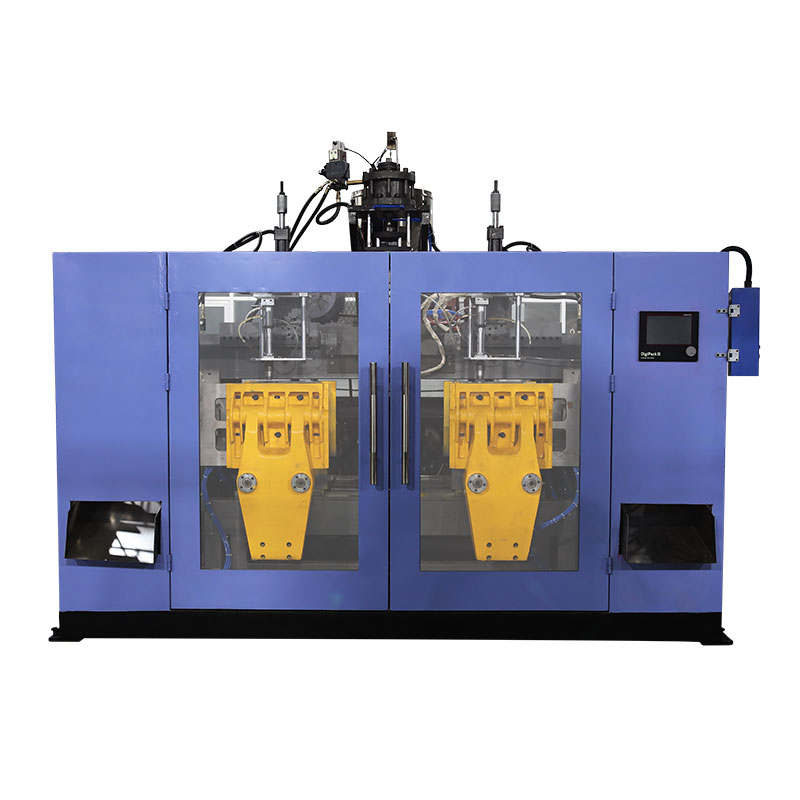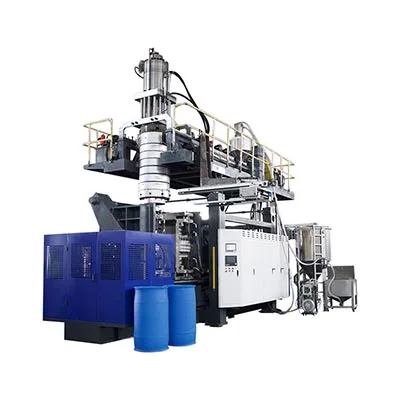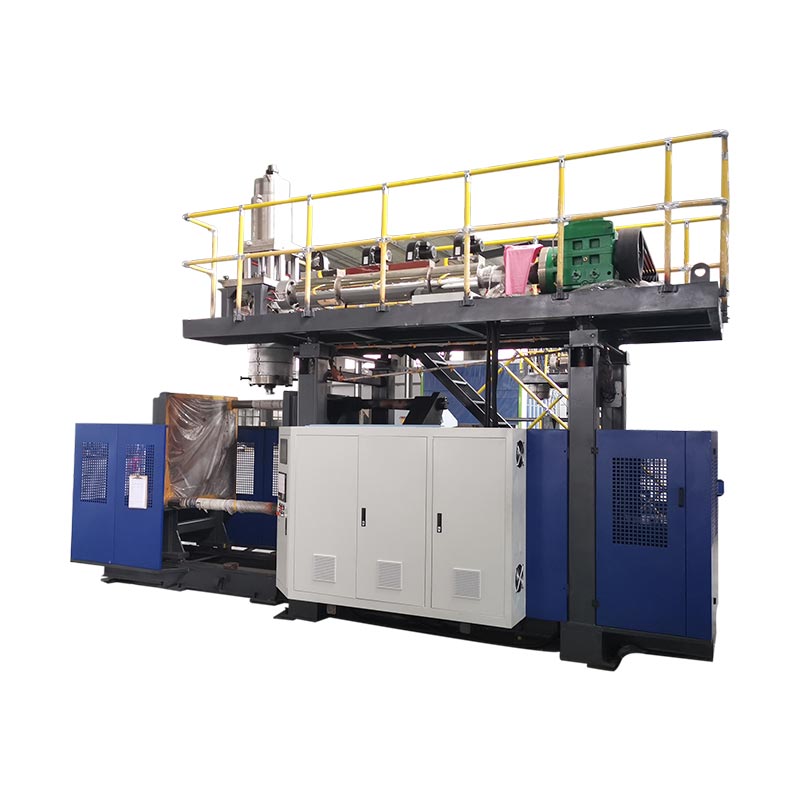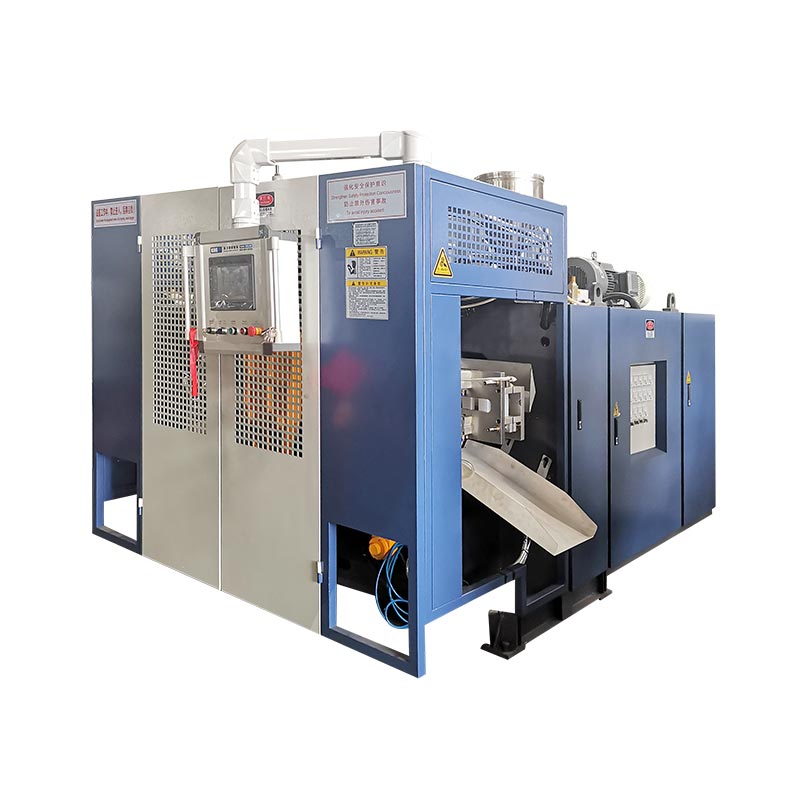
تغییر ماشین قالب گیری ضربه ای تنها زمانی کامل می شود که قالب جدید، مسیر مواد، ابزار، دستور پخت و تنظیم پایین دست به درستی شناسایی شده باشد و قطعه جدید بررسی های تعریف شده خود را انجام دهد.شروع چرخه های خودکار یک نقطه عطف میانی است، نه اثبات تکمیل. مطمئنترین و سریعترین روش عملی، آمادهسازی همه چیز ممکن قبل از توقف، جداسازی انرژی خطرناک برای کار در معرض، بازگرداندن عملکردها به ترتیب کنترلشده و اندازهگیری زمان تا اولین پنجره تولید پذیرفتهشده، با تعریف پذیرش، ضرر انتقال، تأییدکننده مسئول و شواهد مورد نیاز است که قبل از شروع کمپین تولید بعدی از یک خط پایه تولید کنترلشده و قابل ردیابی ثبت شده است.

یادداشت اصطلاحات:تیمهای تولید ممکن است این کار را بهعنوان تغییر دستگاه قالبگیری اکستروژن، تغییر قالب قالبگیری دمشی، تعویض قالب، تغییر ابزار، تغییر خط بطری، تغییر رنگ قالبگیری دمشی، تغییر رزین قالبگیری دمشی یا تغییر دستور پخت قالبگیری دمشی توصیف کنند. این برچسب ها با هم همپوشانی دارند، اما همیشه محدوده یکسانی را توصیف نمی کنند. بسته کار باید دقیقاً مشخص کند که کدام عناصر فیزیکی، مادی، دیجیتالی و پایین دستی تغییر خواهند کرد.
پنج تصمیمی که تغییر را کنترل می کند
- نقطه پایان را به عنوان یک قطعه پذیرفته شده و پنجره تولید پایدار تعریف کنید.
- هر مورد تغییر یافته را شناسایی کنید: قالب، ابزار قالب، سنجاق دمنده، رزین، رنگ، دستور پخت و تجهیزات پایین دستی.
- راستیآزمایی، مرحلهبندی و مستندات را به خارج از پنجره دستگاه متوقف شده، جایی که ایمن است منتقل کنید.
- قبل از اینکه کسی وارد یک منطقه خطرناک شود، از روش مجاز انرژی خطرناک سایت استفاده کنید.
- تنظیم و شواهد تایید شده را ثبت کنید تا اجرای بعدی از یک خط پایه کنترل شده شروع شود.
| تغییر دامنه | آنچه باید با شغل جدید مطابقت داشته باشد | شواهد را دوباره راه اندازی کنید | وابستگی پنهان معمولی |
|---|---|---|---|
| قالب و رابط | بازنگری صحیح، نصب، خنککننده، پین ضربهای/ هستهای و روابط بیرونآوری | حرکت دستی کنترل شده و اتصالات بدون نشتی | مسیریابی شیلنگ، موقعیت سنسور یا فاصله پایین دست |
| Die and parison tooling | هویت ابزار، موقعیت مکانیکی و کالیبراسیون تایید شده | پاریزون مستقیم و پایدار که برای قالب قرار گرفته است | فایل ابزار با سخت افزار نصب شده مطابقت ندارد |
| جنس و رنگ | درجه صحیح رزین، لات، مستربچ و قانون مجدد مورد تایید | مذاب تمیز، همگن و انتقال مواد قابل ردیابی | رزین یا رنگ قدیمی در مسیرهای جابجایی و ذوب باقی می ماند |
| دستور غذا و کنترل | بازبینی دستور العمل برای بسته محصول نصب شده منتشر شد | فرمان و وضعیت واقعی از طریق یک چرخه کنترل شده با هم توافق دارند | ارزش محصول قدیمی خارج از دستور العمل ذخیره شده باقی می ماند |
| پذیرش پارت و خط | ترسیم، حد بصری، وزن، دیوار، ابعاد و تست های عملکردی | پنجره پذیرش متوالی یا مبتنی بر زمان تعریف شده است | صاف کننده، نشت سنج، نوار نقاله یا بسته بندی هنوز از SKU قدیمی استفاده می کند |
تغییر تنها زمانی کامل می شود که بطری جدید تایید شود
گیاهان اغلب از این کلمه استفاده می کنندتغییربرای چندین رویداد مختلف زمانی که قالب جدید بسته می شود، یک ناظر ممکن است ساعت را متوقف کند. دیگری ممکن است با شروع اولین چرخه خودکار آن را متوقف کند. کیفیت ممکن است تکمیل را به عنوان اولین قسمتی که بازرسی را پشت سر می گذارد تعریف کند، در حالی که تولید ممکن است نیاز به اجرای مداوم قطعات پذیرفته شده داشته باشد. این تعاریف اعداد مختلفی را تولید می کنند، بنابراین مقایسه زمان تغییر تا زمانی که نقطه شروع و نقطه پایان ثابت نشود، بی معنی است.
برای خط قالب گیری دمشی اکستروژن، یک نقطه شروع مفید آخرین قسمت پذیرفته شده از کار خروجی است. نقطه پایان مفید اولین پنجره تولید پذیرفته شده برای کار ورودی است. کارخانه باید آن پنجره را تعریف کند. ممکن است مجموعه ای از قطعات متوالی، یک زمان تعریف شده در شرایط پایدار یا یک قانون نمونه برداری در ایستگاه ها، حفره ها یا خروجی های قالب باشد. این نیاز به مشخصات محصول یا فرآیند کنترل شده تعلق دارد، نه در حافظه اپراتور.
این تعریف کارهایی را که یک متریک فقط قالبی پنهان می کند را آشکار می کند. محصول ورودی ممکن است به قالب یا سنبه دیگری، پین ضربهای، ابزار گردن، حرکت هسته، پروفیل پاریسون، رزین، رنگ، قاعده سنگزنی مجدد، برنامه تست نشت، دستگاه پیرایش، برچسب، راهنمای نوار نقاله یا الگوی بستهبندی نیاز داشته باشد. حتی زمانی که قالب فیزیکی نصب می شود، انتقال مواد و دستور العمل همچنان می تواند یک تغییر کامل در تولید بطری پلاستیکی باشد.
نتیجه را به چهار معیار تقسیم کنید: زمان توقف ماشین، زمان تا اولین قطعه تشکیل شده، زمان تا اولین قطعه پذیرفته شده و زمان تا پنجره تولید پذیرفته شده. در کنار آن زمانها، تعداد دفعات تنظیم و پاکسازی ضبط را رد میکند. این نوید نمی دهد که هر عدد کاهش یابد. این تلفات را قابل مشاهده می کند و از گزارش مجدد راه اندازی مجدد سریع به عنوان تغییر موفقیت آمیز دستگاه قالب گیری دمشی اکستروژن زمانی که خط پایین دست یا گیت کیفیت هنوز قطعات را رد می کند، جلوگیری می کند.
قبل از توقف دستگاه، بسته محصول جدید را برنامه ریزی کنید
هنگامی که کار خروجی هنوز در حال اجرا است، تغییر باید به عنوان بررسی اطلاعات آغاز شود. یک بسته کاری منتشر شده بسازید که ترسیم و بازبینی قطعه، درجه رزین، مستربچ، سنگ زنی مجاز، وزن قطعه هدف، ابعاد بحرانی، مکان های ضخامت دیوار، معیارهای بصری، تست های عملکردی و بسته بندی مورد انتظار را مشخص می کند. قالب، ابزار قالب، سنجاق ضربهای، درج، بیرونآوری و ابزار پایین دست را اضافه کنید. اگر دو مورد یک نام مشترک دارند، از شناسههای بادوام یا عکسهای کنترلشده با بازبینی استفاده کنید تا تیم راهاندازی از نظر ظاهری انتخاب نکند.
کینگل منتشر شدفرآیند فروشاز خریداران میخواهد قبل از انتخاب راهحل ماشین، عکسها یا نقشههای محصول، وزن، اندازه، مواد، ضخامت، خروجی و نیازهای مقاومت شیمیایی را ارائه دهند. همان دستههای ورودی در طول تغییرات بعدی ارزشمند هستند زیرا راهاندازی دستگاه را با بخشی که باید تولید شود متصل میکنند. بسته تولید باید خاص تر از درخواست اصلی باشد و باید فقط حاوی مقادیر تایید شده برای ترکیب واقعی ماشین، قالب و مواد باشد.
قالب بعدی و اقلام کمکی تایید شده را بدون ایجاد مانع در خروجی ها، حفاظ یا جریان مواد در محل تعیین شده به صحنه ببرید. نقاط بالابر و طرح بالابر کارخانه را بررسی کنید، اما ظرفیت بالابری را از اندازه اسمی قالب استنتاج نکنید. اطمینان حاصل کنید که اتصالات خنک کننده، اتصالات هوا، حسگرها، کابل ها و بست ها وجود دارند و به درستی شناسایی شده اند. تجهیزات جابجایی مواد تمیز و ظروف جدا شده را برای رزین های خروجی، مواد انتقالی و قطعات رد شده آماده کنید. اگر خط شامل یک دستگاه صاف کننده، نشت سنج، برچسب یا نوار نقاله است، دستور پخت و قطعات آن را در همان بررسی آمادگی بگنجانید.
قبل از آخرین قسمت قدیمی، یک تصمیم کوتاه برای آمادگی بگیرید. تنظیم کننده قالب، آماده بودن ابزار و بلند کردن را تأیید می کند، حمل و نقل مواد، مقدار صحیح و مسیر تمیز را تأیید می کند، اپراتور دسترسی به دستور العمل را تأیید می کند، تعمیر و نگهداری هرگونه کار برنامه ریزی شده را تأیید می کند، و کیفیت طرح نمونه را تأیید می کند. اگر یک مورد مورد نیاز از دست رفته است، کار خروجی را در صورت عملی بودن رها کنید. کشف مشکل قبل از توقف برنامه ریزی شده، زمان توقف را بدون استفاده از میانبر ایمنی به زمان آماده سازی تبدیل می کند.
انرژی خطرناک را قبل از کار قالب یا ابزارآلات کنترل کنید
تغییر قالب دمشی می تواند افراد را در معرض حرکت گیره، صفحات متحرک، پین های دمنده، کاترها، ربات ها، فشار هیدرولیک، فشار پنوماتیک، انرژی الکتریکی، پلیمر داغ و ابزار داغ قرار دهد. فشار دادن دکمه توقف معمولی شرایط ایمن را برای کار در یک منطقه خطرناک ایجاد نمی کند. کارفرما باید تعیین کند که کدام وظایف مربوط به سرویس یا نگهداری است، همه منابع انرژی را شناسایی کند و از طریق پرسنل آموزش دیده و مجاز، روش کنترل انرژی مخصوص ماشین آلات سایت را اعمال کند.
برای محل کار ایالات متحده،OSHA 29 CFR 1910.147به سرویس و نگهداری می پردازد که در آن انرژی غیرمنتظره، راه اندازی یا آزادسازی انرژی ذخیره شده می تواند به یک کارمند آسیب برساند. این نیاز به یک برنامه کنترل انرژی، رویه های مستند در صورت لزوم، آموزش و بازرسی دوره ای دارد.OSHA 29 CFR 1910.212نیاز کلی حفاظت از ماشین را فراهم می کند. کارخانه های خارج از ایالات متحده باید از قوانین، استانداردها و رویه های کارفرمایی که در محل آنها اعمال می شود، پیروی کنند.
طرح تغییر همچنین باید به وظایفی بپردازد که برای آزمایش یا تعیین موقعیت به انرژی موقت نیاز دارند. این اجازه بداهه نیست. کارفرمای مسئول باید یک توالی منطبق برای پاکسازی ابزارها و افراد، بازیابی تنها انرژی لازم، انجام آزمایش، خاموش کردن مجدد انرژی در صورت لزوم و اعمال مجدد کنترلها قبل از از سرگیری کار در معرض، تعریف کند. یک پرده سبک، درب قفل شده یا توقف اضطراری ممکن است از عملکرد عادی محافظت کند، اما نباید به طور تصادفی به عنوان جایگزینی برای روش انرژی خطرناک قابل اجرا در نظر گرفته شود.
از تجهیزات به اندازه مردم با دقت محافظت کنید. کینگل میزبان استکتابچه راهنمای عملکرد دستگاه قالب گیری بادی اتوماتیکهشدار میدهد که حرکت پین ضربهای باید با شرایط باز بودن قالب هماهنگ باشد و توابع موقعیتیابی پلت فرم و سر قالب را توضیح میدهد. رابط دقیق و منطق حرکت ایمن بر اساس مدل، گزینه ها و نسخه نرم افزار متفاوت است. بنابراین، تیم راهاندازی باید حرکات مجاز مخصوص ماشین را قبل از توقف شناسایی کند، بهجای اینکه آنها را در زمانی که قالب معلق یا ابزاری در معرض قرار دارد، کشف کند.
یک دنباله کنترل شده را در قالب، مواد و کنترل ها اجرا کنید
دنباله هشت مرحله ای زیر به عمد به عنوان یک جریان کنترل نوشته شده است، نه یک روش مکانیکی جهانی. مراحل دقیق برداشتن قالب، مقادیر بست، روش شلنگ، محدودیتهای دمای ابزار و حرکات آزمایشی باید از دستورالعملهای واقعی ماشین، قالب و کارخانه باشد. ارزش یک توالی مشترک این است که به عملیات، ابزار، نگهداری، مواد و کیفیت نقاط انتقال یکسانی می دهد.
-
کار خروجی را آزاد کنید.آخرین قطعه قدیمی پذیرفته شده را شناسایی کنید، رکورد فرآیند مورد نیاز را ذخیره کنید و رزین های خروجی، برچسب ها و کار در حال انجام را با هم تطبیق دهید. در صورتی که طرح کنترل کارخانه به آن نیاز دارد، یک نمونه تایید شده را حفظ کنید.
-
در شرایط تایید شده توقف کنید.دستورالعمل های خاموش کردن دستگاه و رزین را دنبال کنید. محل داغ و مواد باقی مانده در قیف، اکسترودر، هد یا آکومولاتور را به جای فرض اینکه مکث معمولی برای تغییر رزین مناسب است، در نظر بگیرید.
-
ایزوله برای کار در معرض.پرسنل مجاز از رویه های انرژی خطرناک و بالابر سایت استفاده می کنند. قبل از اینکه کسی وارد منطقه خطر تعریف شده شود، انزوا و انرژی هیدرولیک، پنوماتیک، گرانشی و حرارتی ذخیره شده را بررسی کنید.
-
اجزای خروجی را حذف و محافظت کنید.قالب و ابزار مربوطه را با دستورالعمل های کنترل شده آنها جدا کنید، بلند کنید و ذخیره کنید. اتصالات تمیز را درپوش یا محافظت کنید و به جای انتقال آن به اجرای بعدی، آسیب، نشتی یا سایش غیرعادی را ثبت کنید.
-
واسط های رایج را بررسی کنید.سطوح نصب، ویژگی های تراز، اتصالات خنک کننده و هوا، سنسورها، کابل ها و منطقه محافظت شده قابل دسترسی را بررسی کنید. یک مشکل رابط پنهان می تواند قالب جدید را دنبال کند و مانند یک خطای دستور غذا به نظر برسد.
-
بسته ورودی تایید شده را نصب کنید.شناسه های فیزیکی را با بسته کار منتشر شده مطابقت دهید. اتصالات را مسیریابی کنید تا از خطرات گیر کردن، گرما و حرکت جلوگیری کنید، سپس بررسی های نصب و اتصال مشخص شده را تکمیل کنید.
-
بازیابی توابع با مجوز.پرسنل و ابزارها را پاکسازی کنید، حفاظ ها را دوباره نصب کنید، روند تایید شده برق رسانی مجدد را دنبال کنید و حرکات دستی مجاز را در شرایط کنترل شده ثابت کنید. تأیید کنید که فرمان، بازخورد و حرکت فیزیکی موافق هستند.
-
مواد را معرفی کنید و محصول را واجد شرایط کنید.رزین یا انتقال رنگ تایید شده را تکمیل کنید، دستور العمل منتشر شده را بارگیری کنید، قطعات تشخیصی را تشکیل دهید، هر بار یک علت مشهود را تصحیح کنید و تنها پس از گذراندن پنجره پذیرش تعریف شده، تولید را آزاد کنید.
صاحب صحنه باید هر انتقال را امضا کند یا به صورت دیجیتالی تأیید کند. این کنترل کوچک از عبارات مبهم مانند "قالب آماده است" در زمانی که خنک کننده متصل نیست، یا "دستور العمل بارگذاری شده است" زمانی که یک دستگاه کمکی هنوز SKU قبلی را نگه می دارد، جلوگیری می کند. همچنین نشان میدهد که واقعاً کجا زمان از دست رفته است: انتظار برای مجوز، مکانیابی سختافزار، تصحیح یک رابط، پاک کردن رنگ قدیمی، تثبیت پاریسون یا تکرار یک آزمایش کیفیت.
برای جزئیات بیشتر در مورد رابطه ابزار، از Kingle's استفاده کنیدراهنمای طراحی قالب قالب گیری اکستروژن. برای بازگشت کنترل شده از ماشین متوقف شده به تولید، ازچک لیست راه اندازی دستگاه قالب گیری ضربه ای. این مقالات مراحل فردی را گسترش می دهند. این صفحه تغییر، مالک انتقال متقابل عملکردی از یک کار تایید شده به کار دیگر است.
رزین و تغییر رنگ را به عنوان یک تصمیم برای مسیر مواد در نظر بگیرید
وقتی کیسه بعدی به قیف می رسد، تغییر مواد قالب گیری دمشی کامل نمی شود. رزین یا رنگ خروجی ممکن است در خطوط انتقال، لودرها، قیفها، مخلوطکنها، گلوگاه تغذیه، پیچ و بشکه، آداپتورها، سر اکستروژن، مسیرهای جریان انباشتهکننده و ابزارهای قالب باقی بماند. طرح انتقال باید مشخص کند که کدام یک از این حجم ها درگیر هستند و مواد مخلوط یا بی رنگ در کجا جمع آوری می شوند. همچنین باید بیان کند که آیا مواد انتقالی ممکن است بازیافت شوند، باید قرنطینه شوند یا باید طبق قوانین مواد کارخانه دفع شوند.
دستورالعملهای تأییدشده خاموش کردن، راهاندازی و تصفیه و همچنین دستورالعملهای دستگاه را دنبال کنید. فرض نکنید که یک ماده، دما یا کمیت پاکسازی جهانی برای هر پلیمر، رنگ و سیستم اکستروژن کار می کند. تغییر از مواد طبیعی به تیره، مشکل دید متفاوتی از تیره به طبیعی ایجاد می کند. تغییر بین گریدهای یک پلیمر همچنان میتواند استحکام مذاب، تورم، سرد شدن و رفتار جداسازی را تغییر دهد. تغییر بین خانواده های پلیمری ممکن است نیاز به بررسی سازگاری و تخریب خاص تری داشته باشد. کینگلراهنمای قالب گیری دمشی HDPE در مقابل PPتوضیح می دهد که چرا بخش، فرآیند و بسته اعتبارسنجی باید به جای تلقی نام ماده به عنوان یک جایگزین ساده، تجدید نظر شود.
لیوندل بازلراهنمای عیب یابی قالب گیری بادیآلودگی های بیرونی و رزین های تخریب شده را به عنوان منابع خطوط قالب، رگه ها، ذرات بی رنگ و سوراخ ها شناسایی می کند. این به طور خاص به نظافت خانه با مواد، خرد کردن مجدد آلوده، پاکسازی ضعیف بین رزین ها و خاموش کردن ضعیف یا تمرین راه اندازی ضعیف به عنوان عوامل احتمالی اشاره می کند. اینها روابط تشخیصی هستند، نه تنظیمات عملکرد Kingngle.
شناسایی مواد مثبت را در انتقال ایجاد کنید. تهیه کننده رزین، درجه، مقدار، مستربچ، نسبت، منبع دوباره آسیاب و زمان ورود ترکیب جدید به سیستم تغذیه را ثبت کنید. در صورت لزوم، برچسب ها یا سوابق بارکد را با نمونه های حفظ شده نگه دارید. اگر اولین قسمتهای جدید لکههای سیاه، رگهها یا انتقال رنگ را نشان دهند، مهر زمانی و رکورد مسیر مواد به تشخیص انتقال قابل پیشبینی از آلودگی یا تخریب کمک میکند. راراهنمای عیوب قالب گیری ضربه ای اکستروژنماتریس علائم به شواهد گسترده تری را ارائه می دهد.
دستور العمل را بدون وارد کردن مفروضات محصول قدیمی بازیابی کنید
یک دستور العمل ذخیره شده تنها زمانی مفید است که هویت و دامنه آن مشخص باشد. سوابق دریافتی باید بازنگری محصول، ترکیب قالب و ابزار، درجه رزین، فایل کنترل کننده مربوطه، وضعیت تایید و آخرین تاریخ تایید شده را ذکر کند. حقوق دسترسی باید دستور العمل های تولید منتشر شده را از آزمایش های توسعه متمایز کند. قبل از بارگیری یک فایل، اپراتور باید تأیید کند که وضعیت فیزیکی ماشین با فایل مطابقت دارد به جای استفاده از نام دستور غذا به عنوان اثبات درستی سخت افزار.
دامنه دستور غذا را می توان در سیستم ها تقسیم کرد. HMI اصلی ممکن است شامل موقعیتهای باز و بسته شدن قالب، سرعت حرکت، تاخیر، زمانبندی ضربه، زمان خنکسازی، منطق خارج کردن و انتخاب عملکرد باشد. یک کنترل کننده ضخامت دیوار مجزا ممکن است اطلاعات شات یا چرخه، مقادیر Die-gap و مشخصات جداسازی را در خود نگه دارد. تجهیزات پایین دستی ممکن است تنظیمات برش، تست نشت یا نوار نقاله را حفظ کنند. کینگل میزبان استراهنمای Moog DigiPack IIIتوضیح میدهد که فایلهای کانتینر ذخیرهشده میتوانند شامل پروفایل برنامهریزیشده و اطلاعات کالیبراسیون ابزار باشند. همچنین بیان میکند که کالیبراسیون دقیق ابزارهای Die-Gap هنگام تغییر از یک ظرف به ظرف دیگر مهم است.
این شواهد از یک قانون حیاتی پشتیبانی می کند: فایل نرم افزاری را از ابزاری که برای کار کالیبره شده است جدا نکنید. همان کتابچه راهنمای کنترلر اشاره می کند که تغییر قالب ممکن است به تغییر ابزار دای گپ نیز نیاز داشته باشد. فایلی که یک ظرف پذیرفته شده با یک قالب، سنبه و کالیبراسیون تولید کرده است، پس از تغییر آن موارد، به طور خودکار معتبر نیست. در جایی که کارخانه تنظیمات اصلی را تأیید کرده است، نسخه بارگذاری شده را با رکورد منتشر شده مقایسه کنید و هرگونه تفاوت عمدی را مستند کنید. هنگام تنظیم قسمت های اول، Master را بازنویسی نکنید.
از حالت دستی یا راهاندازی استفاده کنید تا فقط حرکاتی را که رویه مخصوص ماشین مجاز است ثابت کنید. قبل از دوچرخهسواری خودکار، فاصله قالب، ارتباط بین سنجاق یا هسته، موقعیت سر قالب و صفحه، مسیر خروج، محافظها و بازخورد را بررسی کنید. دفترچه راهنمای عملیات Kingle عملکردهای دستی را توصیف می کند و هشدار می دهد که حرکت پین ضربه ای باید با قالب باز هماهنگ شود. از آنجا که رابط ها و توابع اختیاری متفاوت هستند،راهنمای تنظیمات HMI و آلارمباید در کنار کتابچه راهنمای دستگاه دقیق خوانده شود نه اینکه به عنوان جایگزین استفاده شود.
هنگامی که تنظیم شروع می شود، یک متغیر کنترل شده را به دلیل مشخص شده تغییر دهید، مقادیر قدیمی و جدید را ثبت کنید و قبل از قضاوت در مورد پاسخ فرآیند منتظر بمانید. توزیع پاریسون، وزن قطعه، رفتار اکستروژن، خنک کننده و موقعیت قالب برهم کنش دارند. راراهنمای برنامه نویسی parisonنحوه اتصال پروفیل با مکان های اندازه گیری شده دیوار را به جای صاف کردن نقاط به تنهایی از نظر ظاهری توضیح می دهد.
قبل از اندازه گیری موفقیت تغییر، قسمت های اول را اعتبارسنجی کنید
اولین بخش بسته تنها به یک سوال پاسخ می دهد: خط می تواند چیزی را تشکیل دهد. ثابت نمی کند که قطعه مورد نیاز نقشه، عملکرد یا فرآیند را برآورده می کند. قطعات اولیه را به عنوان نمونه های تشخیصی در نظر بگیرید. آنها را بر اساس ترتیب، زمان، ایستگاه، حفره یا خروجی قالب در صورت لزوم علامت گذاری کنید. آنها را به اندازه کافی مرتب نگه دارید تا ببینید آیا روند در حال همگرا شدن است، حرکت می کند یا یک نقص جانبی را تکرار می کند.
با هویت و شرایط ناخالص شروع کنید. قطعه و ویرایش صحیح، رزین و رنگ، هندسه گردن یا رابط، شکل گیری کامل، مسیر پیرایش و آسیب آشکار را تأیید کنید. سپس پلان کنترل شده را برای وزن قطعه، توزیع دیوار، ابعاد بحرانی، ظاهر و تست های عملکردی مورد نیاز اعمال کنید. تستهای نشت، افت، فشار، بار، مقاومت شیمیایی یا تناسب برای محصول خاص هستند. فقط موارد مورد نیاز توسط نقشه، استاندارد یا طرح اعتبار خریدار را شامل شود. تلورانس جهانی یا تعداد نمونه اختراع نکنید.
نمونه پذیرش باید نشان دهنده ترتیب تولید واقعی باشد. در یک دستگاه دو ایستگاه، از هر دو طرف نمونه برداری کنید. در راه اندازی چند سر یا چند حفره، هویت سر یا حفره را حفظ کنید تا میانگین نتواند خروجی خراب را پنهان کند. اگر دستگاه صاف کننده پایین دستی یا دستگاه تست نشت بخشی از فرآیند فروش قطعات است، آن تجهیزات را نیز واجد شرایط کنید. بطری که در قالب می گذرد اما پس از پیرایش از کار می افتد، نتیجه تولید پذیرفته شده نیست. راراهنمای آزمون پذیرش کارخانهنشان می دهد که چگونه محصول، فرآیند و شواهد آزمایشی را می توان قبل از حمل و نقل به هم متصل کرد. همان اصل ردیابی در هنگام تغییر تولید اعمال می شود.
محافظ ها، بازخوردها، ابزارها، حرکات دستی و جریان مواد با تنظیم تایید شده موافق هستند.
نمونههای شناساییشده الزامات طراحی، بصری، ابعادی، دیواری و عملکردی را که اعمال میشود، پاس میکنند.
پنجره تولید متوالی یا مبتنی بر زمان تعریف شده کارخانه از تمام خروجی های مربوطه عبور می کند.
خط را فقط از طریق مرجع تعیین شده کارخانه آزاد کنید. نمونه های پذیرفته شده و ویرایش دستوری که آنها را تولید کرده است، ثبت کنید. اگر فرآیند بدون خروج از محدوده مجاز خود نمی تواند به پنجره تایید شده برسد، افزایش تنظیمات را متوقف کنید و ابزار، ابزارها، مواد، وضعیت ماشین یا طراحی اصلی فرآیند را بررسی کنید. کینگلراهنمای الزامات ابزاربه جدا کردن مشکل تنظیم دستگاه از هوا، آب یا برق ناپایدار کمک می کند.
با حرکت دادن آماده سازی خارج از ایستگاه، زمان تغییر را کاهش دهید
مطمئن ترین فرصت معمولاً کار آچار سریعتر نیست. این حذف کاری است که نباید در داخل پنجره متوقف شده باشد. تغییر ثبت شده را بررسی کنید و هر تاخیری را طبقه بندی کنید: انتظار برای قالب، تایید یک تجدید نظر، پیدا کردن یک شلنگ، تمیز کردن ظرف مواد، دانلود یک فایل، مکان یابی تجهیزات تست، انتظار برای کیفیت یا اصلاح اتصال آسیب دیده. بسیاری از این وظایف را می توان قبل از آخرین قسمت قدیمی پذیرفته شده تکمیل یا تأیید کرد، مشروط بر اینکه آماده سازی در تولید یا نگهبانی تداخل نداشته باشد.
یک کیت آماده برای اجرا برای هر خانواده محصول تکراری ایجاد کنید. این می تواند شامل نقشه های اتصال تایید شده، اتصال دهنده های محافظت شده، شیلنگ های برچسب دار، براکت های حسگر، مراجع دستور پخت تایید شده، طرح های نمونه و قطعات تغییر پایین دست باشد. از شناسایی بصری استفاده کنید که در محیط مغازه زنده بماند. قالب ها و ابزار را طوری ذخیره کنید که نقاط بالابر و سطوح اتصال در دسترس و محافظت شوند. یک کیت باید جستجو و تفسیر را کاهش دهد. هنگامی که یک مورد کنترل شده گم شده است، هرگز نباید جایگزینی را تشویق کند.
استاندارد کردن رابط ها فقط پس از بررسی مهندسی. مکانهای ثابت شلنگ، شناسایی کانکتور، ارجاعات نصب و نامگذاری دستور غذا میتوانند زمان تصمیمگیری را کاهش دهند، اما باید با الزامات فشار، دما، جریان، حرکت و ایمنی مطابقت داشته باشند. اگر ویژگی تغییر سریع در نظر گرفته می شود، سیستم کامل را ارزیابی کنید، از جمله قفل مثبت، بازخورد، نشت، تعمیر و نگهداری، تصحیح خطا و ارزیابی ریسک سایت. یک پروژه سرعت را به یک اصلاح سخت افزاری غیرمستند تبدیل نکنید.
از رکورد تغییر برای انتخاب یک بهبود در یک زمان استفاده کنید. اگر شفافیت رنگ غالب است، مسیریابی مواد و استراتژی پاکسازی تایید شده را بررسی کنید. اگر تراز غالب است، ذخیره سازی، مکان یابی ویژگی ها و شرایط قالب را بررسی کنید. اگر تنظیم بخش اول غالب باشد، نظارت بر دستور العمل حسابرسی، کالیبراسیون ابزار و شواهد فرآیند. اگر کیفیت انتظار غالب است، سنج های کالیبره شده از پیش مرحله را تعیین کنید و مشخص کنید چه کسی می تواند کار را آزاد کند. هدف یک پنجره تولید قابل قبول برای اولین بار است، نه یک تغییر خشک رکورددار و به دنبال آن ضایعات.
کار تعمیر و نگهداری نیز باید به صراحت برنامه ریزی شود. تغییر می تواند دسترسی برای بازرسی ها را فراهم کند، اما ترکیب وظایف، دامنه، افراد و نیازهای کنترل انرژی را تغییر می دهد. استفاده کنیدچک لیست نگهداری پیشگیرانهتصمیم بگیرید که چه چیزی در یک مداخله برنامه ریزی شده تعلق دارد. یافته های تعمیر و نگهداری را از تغییرات راه اندازی محصول جدا نگه دارید تا مشکلات مکرر تجهیزات قابل مشاهده باقی بمانند.
یک رکورد تغییر ایجاد کنید که اجرای بعدی را آسان تر می کند
یک رکورد مفید به اندازه کافی کوتاه است که کامل شود و به اندازه کافی خاص برای بازسازی اجرا است. با هویت شروع کنید: تاریخ و زمان، ماشین، بازبینیهای محصول خروجی و ورودی، شناسههای قالب و ابزار، درجهها و لاتهای مواد، ویرایشهای دستور غذا، اعضای تیم و مرجع انتشار. چهار نقطه زمان بندی تعریف شده قبلی، به اضافه مقدار یا وزن مواد پاکسازی، رد راه اندازی و محصول نگه داشته شده را اضافه کنید. اگر کارخانه نمی تواند یک مزرعه را به طور قابل اعتماد اندازه گیری کند، به جای تخمین زدن، آن را به عنوان غیرقابل دسترس علامت گذاری کنید.
استثناها را به زبان قابل مشاهده ثبت کنید. "بازگشت خنک کننده از مدار قالب B نشان داد که جریان ندارد" مفیدتر از "مشکل آب" است. «پرونده دستور غذا 14 بارگیری شد؛ آزمایشکننده پاییندستی در SKU X باقی ماند» خطای انتقال را شناسایی میکند. از سایش غیرمنتظره، نشتی، اتصالات آسیب دیده یا عیوب قطعات قابل تکرار با نشانگر هویت مربوطه عکس بگیرید. به جای دفن کردن آن در نظر اپراتور، کار اصلاحی را به سیستم نگهداری یا عدم انطباق پیوند دهید.
| بلوک رکورد | حداقل زمینه های مفید | سوال کنید دفعه بعد جواب میده |
|---|---|---|
| هویت شغلی | ماشین آلات، محصول، قالب، ابزار، مواد و دستور العمل تجدید نظر | آیا بسته فیزیکی و دیجیتال مطابقت داشتند؟ |
| زمان | آخرین قسمت پذیرفته شده قدیمی، اولین قسمت جدید تشکیل شده، اولین قسمت پذیرفته شده، انتشار پنجره پایدار | فاصله متوقف شده کجا به زمان صلاحیت تبدیل شد؟ |
| از دست دادن | مقدار پاکسازی، راه اندازی رد، محصول نگهداری شده و نیروی کار بر اساس نقش | آیا توقف کوتاهتر به سادگی ضرر را به جای دیگری منتقل کرد؟ |
| کد تاخیر | انتظار، جستجو، تعمیر، تمیز کردن، تنظیم، آزمایش یا مجوز | کدام آمادگی یا مشکل سیستم باید بهبود یابد؟ |
| پذیرش | شناسههای نمونه، اندازهگیریها، آزمایشها، تأیید و ویرایش نهایی دستور پخت | چه شواهدی ثابت می کند که این خط منتشر شده است؟ |
| استثنا | مشکل مشاهده شده، مالک، مهار و اقدام مرتبط | چه چیزی باید قبل از بازگشت همان شغل اصلاح شود؟ |
به جای تکیه بر بهترین اجرا، تغییرات مکرر را بر اساس خانواده محصول مرور کنید. به دنبال میانگین و گسترش هر مرحله زمانبندی، استثناهای تکرارشونده و حالتهای ضایعات مکرر باشید. یک رویداد سریع غیرمعمول ممکن است چک را حذف کرده باشد، از شرایط ایده آل بهره مند شده باشد یا از تعریف پذیرش متفاوتی استفاده کرده باشد. هدف از داده ها بهبود استاندارد و آماده سازی است، نه تحت فشار قرار دادن اپراتورها برای دور زدن پادمان ها.

رکورد را با خط پایه تایید شده فعلی و اقدام بعدی ببندید. اگر این تغییر تنظیم بهتری ایجاد کرد، قبل از بهروزرسانی Master، مقادیر تجدیدنظر شده را از طریق فرآیند تأیید کارخانه هدایت کنید. اگر مشکل طراحی را نشان داد، محفظه موقت را تا زمانی که مهندسی آن را ببندد قابل مشاهده نگه دارید. این رشته هر تغییر ماشین قالبگیری ضربهای را به شواهد قابل استفاده تبدیل میکند تا یک رویداد تغییر جدا شده دیگر.
سوالات متداول در مورد تعویض قالب دمشی
چه چیزی در تغییر ماشین قالب گیری بادی گنجانده شده است؟
یک تغییر کامل میتواند شامل قالب، قالب و سنبه، پین ضربهای، هسته یا درجها، رزین، مستربچ، قانون سنگزنی مجدد، دستور HMI، نمایه ضخامت دیوار، بیرونکش، صافکننده، نشتسنج، راهنماهای نوار نقاله، برچسبها و بستهبندی باشد. دامنه دقیق به تفاوت بسته های محصول خروجی و ورودی بستگی دارد. قبل از توقف آن تفاوت ها را تعریف کنید. اگر فقط قالب ذکر شده باشد، تیم ممکن است با یک مسیر مواد قدیمی، فایل کنترل کننده یا تنظیمات پایین دستی دوباره راه اندازی شود.
زمان تغییر کی باید شروع و متوقف شود؟
یک تعریف عملی از آخرین بخش پذیرفته شده از کار خروجی شروع می شود و در اولین پنجره تولید پذیرفته شده برای کار ورودی به پایان می رسد. همچنین زمان های میانی را برای اولین قسمت تشکیل شده و اولین قسمت پذیرفته شده ثبت کنید. کارخانه باید پنجره تولید را تعریف کند، مانند تعداد مشخصی از قطعات متوالی یا یک نمونه مبتنی بر زمان در تمام ایستگاهها، حفرهها یا سرها. استفاده از همین تعریف، مقایسه های آینده را معنادار می کند.
چگونه یک گیاه می تواند زمان تغییر قالب دمشی را با خیال راحت کاهش دهد؟
شناسایی، مرحلهبندی، تمیز کردن، تأیید دستور غذا، آمادهسازی سنج و برنامهریزی کیفیت را خارج از فاصله زمانی توقفشده، جایی که این فعالیتها میتوانند بدون تداخل در تولید انجام شوند، منتقل کنید. رابطها را برچسبگذاری کنید، از فضای ذخیرهسازی محافظت کنید، کیتهای مخصوص کار را آماده کنید و مالکان را برای هر انتقال تعیین کنید. زمان انتظار و اصلاح را جدا از کار قالب فیزیکی تجزیه و تحلیل کنید. با دور زدن حفاظ ها، نادیده گرفتن کنترل های انرژی خطرناک، استفاده از تجهیزات بالابر نامرتبط یا پذیرش قطعات قبل از انجام بررسی های لازم، زمان را کاهش ندهید.
آیا بارگیری یک دستور العمل ذخیره شده راه اندازی را تمام می کند؟
نه. یک دستور العمل ذخیره شده باید با قالب نصب شده، ابزار قالب، پین ضربه، مواد و بازبینی محصول مطابقت داشته باشد. برخی از تنظیمات نیز ممکن است در یک کنترل کننده مجزا یا دستگاه پایین دستی وجود داشته باشد. مجموعه کامل فایل را تأیید کنید، حرکات دستی مجاز را ثابت کنید و رفتار واقعی ماشین را با خط پایه منتشر شده مقایسه کنید. کتابچه راهنمای Moog's DigiPack III فایلهای کانتینری ذخیرهشده را با اطلاعات کالیبراسیون ابزاری با مشخصات parison و die-gap پیوند میدهد، به همین دلیل است که هویت سختافزار و هویت فایل باید متصل باقی بمانند.
چرا لکه های سیاه یا رگه های رنگی پس از تغییر مواد ظاهر می شوند؟
علل احتمالی عبارتند از باقی ماندن مواد قدیمی در مسیر جابجایی یا ذوب، رزین آلوده یا سنگ زنی مجدد، رزین تجزیه شده رها شده از ناحیه راکد، اختلاط ناهموار رنگ، خطاهای بخاری یا خاموش شدن و پاکسازی نامناسب. قبل از تغییر تنظیمات، رزین و رکورد انتقال را حفظ کنید. روش تایید شده دستگاه و تامین کننده رزین را دنبال کنید، مسیر مواد را بررسی کنید و طبقه بندی کنید که آیا نقص تصادفی است یا در اطراف پاریسون ثابت شده است. تصور نکنید که یک روش پاکسازی جهانی برای هر رزین و سر ایمن است.
چه اطلاعاتی باید در مورد تغییر سخت به Kingle ارسال شود؟
شناسایی ماشین و کنترلر، نقشههای محصول خروجی و ورودی، شناسههای قالب و ابزار، درجهها و لاتهای رزین، جزئیات مستربچ و دوباره آسیاب، بازبینیهای دستور پخت، تاریخچه هشدار، قرائتهای ابزار، جدول زمانی تغییر، عکسهای نمونه علامتگذاری شده و دادههای شکست اندازهگیری شده را برای دستگاه ارسال کنید. یک ویدیو را فقط زمانی درج کنید که بدون ورود به منطقه خطر بتوان آن را ضبط کرد. شواهد خاص به بحث اجازه می دهد تا یک مشکل مسیر مواد، ابزار، کنترل، ابزار یا قسمت طراحی را به طور کارآمدتر جدا کند.
دستگاه را در اطراف بسته محصول برنامه ریزی کنید
برای یک قالب جدید، ماده جدید یا مشکل تغییر مجدد، نقشه واقعی قطعه، رزین، آزمایش های هدف، جزئیات قالب و ابزار، اطلاعات فعلی ماشین و رکورد تغییر مشاهده شده را ارسال کنید. Kingle می تواند ماشین، ابزار، کنترل ها و الزامات تولید را از همان مجموعه شواهد مورد بحث قرار دهد.
اطلاعات پروژه خود را ارسال کنیدبررسی منابع و روش شواهد
صفحات Kinggle شخص اول و کتابچه راهنمای Kinggle میزبانی شده برای بیانیههای رابط ماشین، ورودی پروژه و آموزش دامنه استفاده شد. دفترچه راهنمای سازنده کنترلر برای روابط فایل ذخیره شده و ابزار و کالیبراسیون استفاده شد. راهنمای رسمی تولید رزین برای مسیرهای آلودگی و تخریب مواد استفاده شد. مقررات OSHA فقط برای توصیف مرزهای ایمنی ایالات متحده استفاده شد. هیچ منبعی در زیر به عنوان دستور العمل جهانی ارائه نشده است.
- راهنمای عملیات ماشین قالب گیری اتوماتیک بادی کینگگل میزبان، مشاهده شده در 8 سپتامبر 2026.
- راهنمای کنترل ضخامت دیوار موگ DigiPack III Parison، MRJ06301، میزبانی شده توسط Kingle، دسترسی به 8 سپتامبر 2026.
- فرآیند فروش کینگگلوخدمات پس از فروش، مشاهده شده در 8 سپتامبر 2026.
- لیوندل بازل، چگونه مشکلات قالب گیری دمشی را حل کنیم، مشاهده شده در 8 سپتامبر 2026.
- OSHA 29 CFR 1910.147، کنترل انرژی خطرناک، مشاهده شده در 8 سپتامبر 2026.
- OSHA 29 CFR 1910.212، الزامات عمومی برای همه ماشینها، مشاهده شده در 8 سپتامبر 2026.