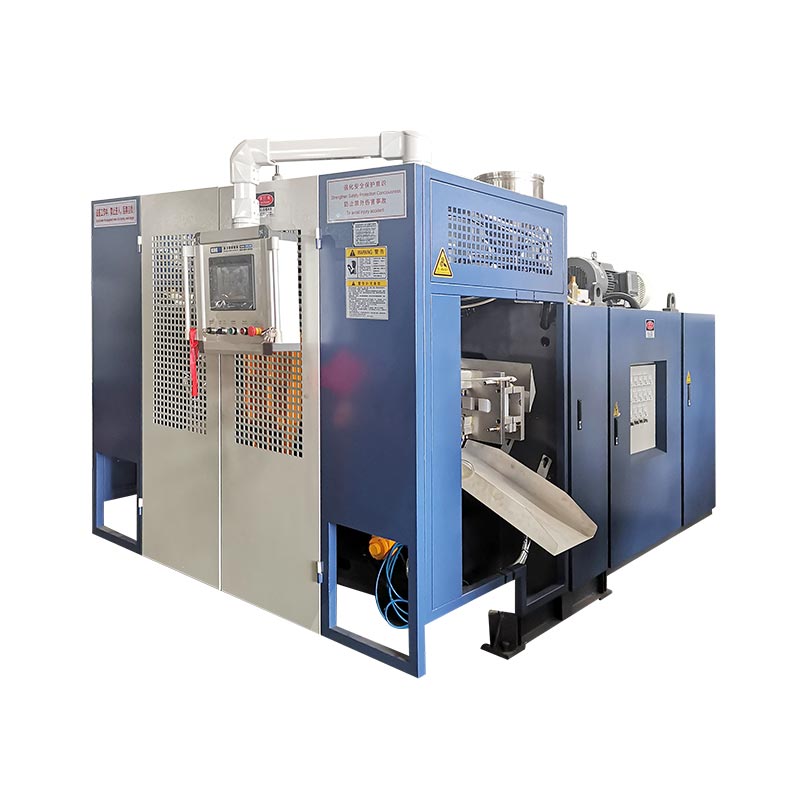
یک دستگاه قالبگیری اتوماتیک بادی را با توجه به محصولی که باید تحویل دهد و عملیاتی که بعد از قالبگیری شامل میشود انتخاب کنید - نه با کلمه "اتوماتیک" در نقل قول. برای قالب گیری دمشی اکستروژن، رزین، ابزار، برداشتن، پیرایش، بازرسی و انتقال را به عنوان یک سیستم تولید مشخص کنید. توصیه میکنیم پیکربندی را با ظروف پذیرفته شده در نقطه تخلیه نهایی تأیید کنید، نه یک شکل چرخه خشک کاتالوگ.
یک ماشین قالبگیری میتواند چرخه خودکار را اجرا کند در حالی که مردم هنوز فلاش را حذف میکنند، بطریها را چک میکنند یا کارتنها را پر میکنند. این ممکن است ترتیب مناسبی برای یک محدوده محصول کوچک و در حال تغییر باشد. اگر مورد سرمایه گذاری فرض کند آن مشاغل ناپدید شده اند، ترتیب اشتباهی است. قبل از مقایسه قیمت ها مرز را مشخص کنید.
پنج تصمیمی که قبل از دستور مهم است
- قبل از مقایسه سطوح اتوماسیون، فرآیند قالبگیری را با قطعه مطابقت دهید.
- هر عملیات انتقال و تکمیل را تعریف کنید، از جمله کارهایی که دستی باقی می مانند.
- نرخ قالب گیری را با ظرفیت اصلاح، بازرسی و بسته بندی متعادل کنید.
- تست بازیابی خطا و تغییر، نه فقط تولید بدون وقفه.
- هزینه کل خط هر کانتینر پذیرفته شده را در شرایط یکسان مقایسه کنید.

"اتوماتیک" در قالب گیری بادی چه چیزی را پوشش می دهد؟
"Automatic" نحوه کنترل عملیات را توضیح می دهد. نحوه تشکیل قسمت پلاستیکی را مشخص نمی کند. یک دستگاه قالب گیری دمشی اکستروژن خودکار و یک دستگاه دمنده بطری PET هر دو می توانند توالی های برنامه ریزی شده را اجرا کنند، با این حال آنها نیاز به آماده سازی مواد، ابزار و ترتیبات تکمیلی متفاوتی دارند. خریداری که به دنبال یک دستگاه قالب گیری دمشی تمام اتوماتیک است، ابتدا باید این سوال را حل کند.
در قالب گیری دمشی اکستروژن، دستگاه یک لوله مذاب به نام پاریزون را تشکیل می دهد. قالب آن لوله را می گیرد و هوا قسمت توخالی را تشکیل می دهد. قالبگیری ضربهای کششی PET از یک پیشفرم استفاده میکند که کشیده و باد میشود. این فرمهای شروع مختلف توضیح میدهند که چرا راهنمای بارگیری پیشفرم PET یک راهنمای خرید کامل برای خط بطری مواد شوینده HDPE نیست.
| تصمیم گیری | قالب گیری دمشی اکستروژن | قالب گیری ضربه ای کششی PET |
|---|---|---|
| فرم شروع | پاریزون مذاب اکسترود شده | پریفرم PET |
| زمینه خرید رایج | بطری های HDPE، ظروف حمل شده و قطعات توخالی صنعتی | بطری های نوشیدنی شفاف ساخته شده از پریفرم ها |
| سوالات اتوماسیون | انتشار قطعه، حذف فلاش، پیرایش، تست و انتقال | جابجایی پیشفرم، ترتیب گرمایش/کشش-دمیدن و انتقال بطری |
مرجع فرآیند:راهنمای دستگاه قالب گیری ضربه ای Kingle. هندسه محصول و درجه رزین انتخاب نهایی فرآیند را تعیین می کند.
ماشین، سلول و خط را از هم جدا کنید
یک چرخه خودکار در سطح ماشین، توالی قالب گیری توافق شده را پوشش می دهد. یک سلول خودکار مدیریت یا تکمیل تعریف شده را در اطراف آن دستگاه اضافه می کند. یک خط تولید، عملیات متوالی را از طریق یک مرز محصول پذیرفته شده به هم متصل می کند. بسته بندی ممکن است در داخل آن مرز باشد، یا ممکن است یک عملیات جداگانه کارخانه باقی بماند.
اینها تمایزات خرید مفیدی هستند، نه وعده ای که هر تامین کننده از اصطلاحات مشابهی استفاده می کند. عملیات واقعی را در مشخصات قرار دهید. "کاملا اتوماتیک" بدون لیست تجهیزات، فضای زیادی برای تفسیرهای مختلف باقی می گذارد.
ما از توصیف خاصی مانند «قالبگیری خودکار، بیرونآوری جهتیافته، فلاششونده و تخلیه آزمایششده نشتی» بیش از یک برچسب گسترده ترجیح میدهیم. به خریدار می گوید محصول نهایی کجا ظاهر می شود و چه چیزی هنوز نیاز به توجه دارد. پر کردن مواد، نمونهبرداری، جابجایی ضایعات و تغییرات کارتن نیز به صاحبان نیاز دارند، حتی زمانی که توالی قالبگیری معمولی بدون جابجایی دستی تکراری اجرا میشود.
به همین ترتیب، کنترل خودکار مشابه یک درایو تمام الکتریکی نیست. نوع درایو، ترتیب ایستگاه، تعداد سر و محدوده اتوماسیون انتخاب های جداگانه ای هستند. به جای اینکه آنها را به عنوان یک مشخصات برتر در نظر بگیرید، هر کدام را در مقابل کار بررسی کنید.
با قطعه و برنامه تولید شروع کنید
حجم اسمی یک بطری برای مشخص کردن خط تولید آن کافی نیست. یک بطری گرد باریک و یک ظرف دسته عریض میتوانند حجم مایع یکسانی را حمل کنند، اما به قالبها، ابزارهای بیرونآوری و تکیهگاههای متفاوتی نیاز دارند. خط باید شکل خارجی واقعی را انجام دهد، نه یک "محصول 2 لیتری" انتزاعی.
با طراحی قطعه و وضعیت نهایی مورد انتظار در هنگام تخلیه شروع کنید. پایان گردن، باز شدن دسته، ابعاد بدنه، وزن هدف و الزامات کیفیت حیاتی را ثبت کنید. درجه دقیق رزین، بسته رنگی و شرایط بازیافتی یا دوباره آسیاب شده مورد توافق را تأیید کنید. این جزئیات یک آزمایش پیشنهادی را مرتبط با شغل مورد نظر می کند.
برنامه فروش را به یک نیاز تولیدی تبدیل کنید
کانتینرهای پذیرفته شده را در هر شیفت به همراه تعداد شیفت، اندازه دسته و فرکانس تغییر تعریف کنید. اگر بیشتر سفارشها به دورههای کوتاه و تغییرات گسترده ابزار نیاز داشته باشند، نرخ ساعتی بالا کمتر مفید است. یک سلول کندتر اما آسانتر برای تغییر ممکن است با آن ترکیب تولیدی مناسبتر باشد. به هیچ وجه نمی توان به تنهایی از حداکثر خروجی کاتالوگ به نتیجه رسید.
لیست خانواده محصول، نه تنها اولین بطری پرتاب. عریض ترین، سنگین ترین و سخت ترین قسمت برای گرفتن یا برش را مشخص کنید. اینها ممکن است SKUهای مختلف باشند. سپس تصمیم بگیرید که کدام محصولات باید در ساخت اولیه اجرا شوند و کدام یک به ابزارآلات یا تجهیزات جداگانه در آینده نیاز دارند.
- مقاله آزمایشی را فریز کنید:بازنگری نقشه، رزین، وزن تمام شده و آزمایشات مورد نیاز.
- شرایط تحویل را تنظیم کنید:بریده شده، بازرسی شده، جهت دار، شمارش شده یا بسته بندی شده.
- تعریف برنامه:کانتینرهای خوب در هر شیفت، ساعات کار و تغییرات برنامه ریزی شده SKU.
- خانواده ابزار را بررسی کنید:قالبها، گامهای سر، لوازم گیرهای، پیرایش لانهها و مهر و مومهای آزمایشی.
- تایید پاکت سلول:خدمات شهری، نگهبانی، دسترسی به خدمات و جریان محصول.
تعداد ایستگاه ها، خروجی های قالب و حفره ها نیاز به بررسی جداگانه دارند. دو ایستگاه به معنای دو پریز نیست. دستگاه قالب گیری دمشی چند سر، هر شکل بطری را با فاصله خروجی سازگار نمی کند. یک هد چند لایه ساخت دیوار را توصیف می کند، نه تعداد ظروف تمام شده در هر رویداد.
کینگلراهنمای چند سر در مقابل چند حفرهآن تمایزات پیکربندی را توضیح می دهد. قبل از اصلاح طرح اتوماسیون از آن بررسی استفاده کنید. هنگامی که آرایش حفره حل شد، تجهیزات بیرون آوردن و تکمیل باید هر موقعیت را از طریق انتقال و بررسی کیفیت حفظ کنند.
بنابراین مفیدترین درخواست شامل نقشه، مشخصات مواد، برنامه تولید و تعریف کیفیت است. برای یک خط تولید بطری HDPE، درخواست یک "ماشین ساخت بطری پلاستیکی اتوماتیک" بدون آن ورودی ها نمی تواند محدوده خط درست را ایجاد کند.
سیستم های ماشینی را که کیفیت محصول را تنظیم می کنند بررسی کنید
اتوماسیون پاییندستی نمیتواند یک پارازون ناپایدار، یک پیچش نامناسب یا بخشی را که قالب را خیلی نرم میکند، تعمیر کند. قبل از اینکه سیستم انتقال بتواند نتایج قابل تکرار را ارائه دهد، فرآیند قالبگیری باید یک محصول قابل تکرار تولید کند. در غیر این صورت، ربات راهی دقیق برای جابجایی قطعات ناسازگار می شود.
بخش های مهم دستگاه قالب گیری دمشی شامل اکسترودر، هد قالب، واحد گیره، سیستم دمش، مدارهای خنک کننده و کنترل ها می باشد. سهم آنها را در قسمت تایید شده به جای انتخاب تنها با نام اجزا بررسی کنید. به عنوان مثال، یک مارک PLC شناخته شده، توابع دستور تهیه شده یا ارتباطات پایین دستی را ایجاد نمی کند.
| سیستم | چه چیزی را مرور کنیم | شواهدی برای درخواست |
|---|---|---|
| سر اکستروژن و قالب | مناسب بودن رزین، تقاضای ناخالص پاریسون و تعادل خروجی | نمونه های تولید و شرایط مواد شناسایی شده |
| کنترل پاریسن | توزیع دیوار در مکان های بحرانی قطعه | اندازه گیری های موقعیت خاص و دستور العمل ذخیره شده |
| قالب و بستن | تناسب ابزار، فاصله با فشار دادن و رها کردن | نقشه های تایید شده و بازرسی قطعات قالب گیری شده |
| خنک کننده و جابجایی | استحکام بخشی در نقاط رهاسازی و گرفتن برنامه ریزی شده | انتقال آزمایشی با قطعه واقعی |
| کنترل ها | توالی، آلارم، محدوده دستور العمل و سیگنال های پایین دست | نمایش توابع و لیست رابط |
یک مرجع بتن: دستگاه تک ایستگاهی 2 لیتری Kingle
راصفحه محصول KGB2Lحداکثر ظرفیت ظرف 2 لیتر، یک پیچ 50 میلی متری، ظرفیت ذوب 30 کیلوگرم در ساعت HDPE و حداکثر اندازه قالب 360 × 380 میلی متر را فهرست می کند. همچنین پیکربندی های دو، سه و چهار خروجی را برای بطری های کوچکتر در محدوده 100 میلی لیتر تا 1 لیتر توصیف می کند. این مقادیر به نمایش یک کار پیشنهادی کمک می کند. آنها جایگزین بررسی ابزار نمی شوند.
همان صفحه 600 PC/HR را به عنوان «خروجی (چرخه خشک)» برچسب گذاری می کند. این خروجی پذیرفته شده یک بطری شامپو، قالب و خط پایان مشخص نیست. یک نیاز تولید به مواد واقعی، زمان خنک کننده، موقعیت های فعال و شرایط بازرسی نیاز دارد. ورودی چرخه خشک را به عنوان مرجع حرکت منتشر شده در نظر بگیرید.
برای پیشنهاد چند خروجی، توده ناخالص ناخالص و همچنین تناسب حفره را بررسی کنید. وزن تمام شده بطری، فلاشی را که اکسترودر نیز عرضه می کند، حذف نمی کند. خروجی های بیشتر می تواند تقاضا برای اکستروژن، خنک کننده و تکمیل را با هم افزایش دهد. تعداد سر به تنهایی نمی تواند نرخ تولید قابل استفاده را تعیین کند.
ما سیستم قالبگیری را تنها پس از اینکه اندازهگیریهای بخش مهم و رفتار انتقال تحت شرایط توافق شده پایدار باشد، تأیید میکنیم. اضافه کردن یک نوار نقاله قبل از حل آن مسائل، مشکل را به سمت پایین تر می برد. برای توزیع دیوار، ازراهنمای برنامه نویسی parisonدر کنار نقاشی محصول
خط از تغذیه تا ظروف پذیرفته شده را مشخص کنید
قوی ترین مشخصات برای اتوماسیون قالب گیری دمشی محصول را در هر عملیات دنبال می کند. می گوید که هر ماژول چه چیزی را دریافت می کند، چه چیزی را تحویل می دهد و چه کسی مالک اتصال به ماژول بعدی است. این مفیدتر از لیست طولانی ربات ها، نوار نقاله ها و حسگرها بدون مرز فرآیند توافق شده است.
Kingle’s منتشر شدقابلیت های اتوماسیونشامل پیرایش پایین دست، بازرسی و بسته بندی. برای یک پروژه بطری، این قابلیت را به یک محدوده تعریف شده ترجمه کنید. فلاش خودکار، پیرایش گردن، تست نشت و بسته بندی عملکردهای متفاوتی هستند. هیچ کس را نباید در سکوت از حضور دیگری فرض کرد.
| عملیات | سوال برای حل و فصل | چک پذیرش |
|---|---|---|
| تغذیه | چه کسی انتقال، ترکیب و کنترل سطح مواد را تامین می کند؟ | مواد تایید شده بدون وقفه در عرضه بدون برنامه ریزی به قیف می رسد. |
| بیرون آوردن | قطعه در کجا گرفته شده است و چه جهتی از واحد خارج می شود؟ | بدون انتقال از دست رفته یا علامت گذاری غیرقابل قبول در مقاله آزمایشی. |
| آب زدایی و پیرایش | کدام ویژگی فلاش و فینیش حذف شده است؟ | لبه های مورد نیاز، دهانه های گردن و دسته مطابق با تعریف قطعه هستند. |
| بازرسی و رد | کدام تست ها به صورت خطی هستند و چگونه قسمت های شکست خورده جدا می شوند؟ | نمونه های چالش توافق شده به درستی شناسایی و مسیریابی می شوند. |
| حمل و نقل و بسته بندی | چه شرایط و ترتیب بطری باید به ایستگاه بعدی برسد؟ | کار انتقال، انباشت و شمارش نهایی با نرخ توافقی. |
به هر مرز یک مالک ادغام با نام بدهید. اگر تأمینکننده دستگاه بیرونآوری را ارائه کند و تأمینکننده دیگری دستگاه آزمایشکننده نشت را ارائه کند، هنوز هم شخصی باید جهت بطری، ارتفاع انتقال، فاصله و کنترل دست دادن را تأیید کند. خرید ماژول هایی با ظاهر سازگار با خرید یک سلول یکپارچه یکسان نیست.
توافق کنید که چگونه "آماده"، "قسمت حاضر"، "چرخه کامل" و شرایط خطا در جایی که به آن سیگنال ها نیاز است نشان داده می شود. شناسایی کنید که کدام کنترل کننده یک توقف را آغاز می کند و کدام واحد خطای شروع کننده را گزارش می کند. معماری دقیق پروژه خاص است، اما مسئولیت نمی تواند مبهم بماند.
جریان قراضه را جدا از مسیر محصول پذیرفته شده بررسی کنید. فلاش حذف شده نیاز به جمع آوری و یک طرح توافقی دارد. استفاده مجدد به مواد و الزامات محصول بستگی دارد. اتصال آسیاب اتوماتیک هیچ درصدی را مجاز نمی کند. دستور غذا را کنترل کنید.
برای آزمایش نشت بطری، روش آزمایش، فیکسچر، شرایط آب بندی و نمونه های چالش توافق شده را تعریف کنید. یک ایستگاه آزمایشی باید بیشتر از نمایش یک نتیجه سبز انجام دهد. باید خرابیها را بهطور قابلاطمینانی از هم جدا کند و تعداد آنها را ثبت کند بدون اینکه اجازه دهد قطعات رد شده بدون توجه به نوار نقاله محصول خوب بازگردند.
نقشه محدوده همچنین باید نگهداری و دسترسی به تغییر قالب را نشان دهد. از Kingle’s استفاده کنیدراهنمای ابزار و چیدمان کارخانهبرای هماهنگ کردن نیرو، هوا، آب و فضا با تمام تجهیزات کمکی موجود.
انتقال می تواند خروجی را قبل از اینکه ماشین قالب گیری انجام دهد محدود کند
یک خط تولید قالبگیری ضربهای تنها چیزی را ارائه میکند که عملیات متصل آن میتواند حفظ شود. سریعترین ماژول نمیتواند به طور نامحدودی برای یک ماشین اصلاح کندتر، تستر یا ایستگاه بستهبندی را جبران کند. بافرها به خط زمان می دهند تا پس از یک وقفه کوتاه بازیابی شود. آنها عدم تطابق ظرفیت مداوم را برطرف نمی کنند.
ابتدا نرخ هر تجهیزات را بر اساس یکسان قرار دهید. آیا این عدد به معنای رویدادهای قالب گیری، قطعات ناخالص، قطعات آزمایش شده یا ظروف پذیرفته شده است؟ آیا فقط دویدن مداوم را پوشش می دهد، یا شامل تکمیل مجدد و توقف های معمولی می شود؟ نرخ ها را فقط پس از تطابق آن تعاریف مقایسه کنید.
یک نمونه کار شده با مبنای تولید به صراحت
خط پیشنهادی را در نظر بگیرید که 480 ظرف در ساعت پس از قالب گیری و پیرایش آزاد می کند. فرض کنید تست کننده نشت یک موقعیت آن به 8 ثانیه برای بارگیری کامل، آزمایش، تصمیم گیری و توالی تخلیه نیاز دارد. ظرفیت ایده آل آن 3600 ÷ 8 = 450 کانتینر در ساعت است. اینها مفروضات برنامه ریزی هستند، نه یک نتیجه دستگاه کینگگل اندازه گیری شده.
نرخ ورودی: 480 در ساعت · ظرفیت آزمایشگر ایده آل: 450 در ساعت · تجمع: 30 در ساعت
حتی بدون توقف تستر، قطعات ورودی 30 کانتینر در ساعت از ظرفیت آن فراتر می رود. یک بافر با 15 موقعیت قابل استفاده، 15 ÷ 30 = 0.5 ساعت یا 30 دقیقه را پر می کند. شروع خط با یک نوار نقاله خالی ممکن است یک نمایش کوتاه رضایت بخش به نظر برسد. عدم تعادل هنوز وجود دارد.
اکنون یک استاپ کامل تستر را در نظر بگیرید. با نرخ ورودی فرضی 480 در ساعت، قطعات 8 در دقیقه می رسند. همان 15 موقعیت آزاد تنها 15 ÷ 8 = 1.875 دقیقه، حدود 113 ثانیه، قبل از پر شدن آن بافر فراهم می کند. میزان انباشتگی در حین کاهش سرعت و در طول توقف کامل متفاوت است.
این محاسبات تنها در صورتی مفید هستند که موقعیت ها واقعاً قابل استفاده باشند. بطری که سر میخورد، محافظی را لمس میکند یا نمیتواند جهت مورد نیاز را حفظ کند، موقعیت بافر معتبری ایجاد نمیکند. کنترل ها نیز قبل از رسیدن به حد انباشت امن نیاز به یک پاسخ توافق شده دارند.
هندسه و همچنین سرعت را بررسی کنید
ابزار بیرون آوردن و نوار نقاله باید قطعه را در شرایط آزادسازی واقعی خود حمل کنند. مکان گیره قابل تکرار را شناسایی کنید. بررسی کنید که آیا گردن، بدنه یا فلاش آن مکان را فراهم میکند یا خیر، و آیا پیرایش آن را قبل از انتقال بعدی حذف میکند یا خیر. یک ویژگی موجود در پیکاپ اول ممکن است در دومی وجود نداشته باشد.
ما آن زنجیره داده را قبل از افزایش سرعت ماشین حل می کنیم. خطی که با نرخ معقولی انتقال مییابد و بهطور قابل پیشبینی بهبود مییابد، دارایی تولیدی بهتری نسبت به خطی است که نیاز به تغییر موقعیت دستی مکرر دارد. راه حل ترجیحی ممکن است بازنگری ابزار، یک توالی انتقال متفاوت یا ظرفیت اضافی پایین دست باشد - نه یک چرخه قالب گیری سریعتر.
در نهایت ظروف پذیرفته شده را پس از نقطه بازرسی مورد توافق شمارش کنید. شمارش ناخالص بالادستی را برای تشخیص حفظ کنید، اما از آنها به عنوان رقم حمل و نقل و خروجی استفاده نکنید. کینگلراهنمای پذیرش کارخانهتوضیح می دهد که چرا هویت محصول، مرزهای شمارش و زمان مشاهده در یک رکورد قرار دارند.
ثابت کنید خط می تواند محصولات را بازیابی و تغییر دهد
یک اجرای خودکار صاف تنها یک حالت عملیاتی را ثابت می کند. تولید همچنین شامل تکمیل مجدد، انتقال ناموفق، قطعات رد شده، نوار نقاله های مسدود شده و تغییرات محصول است. این رویدادها سزاوار جایگاهی در طرح پذیرش هستند زیرا پاسخ تعیین می کند که آیا سلول به تولید کنترل شده باز می گردد یا خیر.
از سمت کارخانه، ما بازیابی عیب را مقدم بر یک نمایش صیقلی قرار می دهیم. اگر بطری وانت را از دست داد، سوال بعدی این نیست که با چه سرعتی کسی میتواند آن را برگرداند. سؤالات این است که چه چیزی خطا را تشخیص داده است، کدام حرکت متوقف شده و چگونه سلول قبل از شروع مجدد وضعیت شناخته شده را تأیید می کند. اصلاح مکرر دست یک علامت برای بررسی است، نه عملکرد خودکار عادی.
هنگامی که یک بطری با دیواره نازک پس از رهاسازی به سمت بالا می رود، قبل از تغییر چندین تنظیمات فرآیند، وضعیت چسبندگی و پشتیبانی را بررسی می کنیم. سفتی قطعه در هنگام انتقال، نقاط تماس فیکسچر و ترتیب حرکت را بررسی کنید. سپس یک اصلاح کنترل شده را آزمایش کنید و دوباره قطعه را بررسی کنید. فشار گرفتن بیشتر می تواند به جای رفع نقص اول، یک نقص متفاوت ایجاد کند.
همین نظم زمانی اعمال می شود که نشت رد افزایش یابد. نمونه های آسیب دیده را حفظ کنید و موقعیت و زمان را شناسایی کنید. وضعیت مهر و موم آزمایشی و فیکسچر را در کنار گردن قالبگیری شده و فشار دادن را بررسی کنید. یک اتصال تست نشتی و یک ظرف نشتی نیاز به اصلاحات متفاوتی دارند. تغییر دستور قالبگیری بدون تفکیک آن علل میتواند زمان را تلف کرده و عیب را پنهان کند.
بازیابی را قبل از وقوع خطا تعریف کنید
- خطای شروع، ماژول آسیب دیده و موقعیت محصول را ثبت کنید.
- سلول را به حالتی که توسط طرح کنترل و ایمنی تایید شده تعریف شده است، برسانید.
- از پرسنل مجاز بخواهید که عیب را طبق روش ایزوله سازی و دسترسی تعیین شده برطرف کنند.
- قبل از راه اندازی مجدد، قطعات را در موقعیت های انتقال، بازرسی و رد تطبیق دهید.
- از طریق توالی بازیابی توافق شده از سر بگیرید، سپس بررسی های محصول مورد نیاز را تأیید کنید.
اینها مراحل برنامه ریزی هستند، نه اجازه ورود به تجهیزات محافظت شده یا دور زدن یک اینترلاک. سلول یکپارچه به ارزیابی ریسک نیاز دارد که تعاملات ماژول و مداخلات قابل پیش بینی را پوشش دهد.ISO 12100:2010اصول کلی را برای ارزیابی ریسک ماشین آلات و کاهش ریسک تعیین می کند. پروژه همچنین باید الزامات مربوط به ماشین خاص و مقصد را شناسایی کند.
یک دستور غذای ذخیره شده لزوما تغییر کاملی نیست
یک دستور غذا ممکن است دماها و حرکات قالبگیری را به یاد بیاورد در حالی که جمعکننده، آشیانه برش و تستر به صورت دستی تنظیم میشوند. بپرسید کدام موقعیت ها ذخیره شده اند، کدام یک موتوردار هستند و کدام یک نیاز به تغییر ابزار فیزیکی دارند. Techneاسناد اتوماسیون فرآیندنمونهای صنعتی از تنظیمات مرتبط با قالب برای موقعیتهای انتخابگر، خاموشکننده و تست نشت ارائه میدهد. که محدوده مشخص کردن را نشان می دهد. آن توابع را در هر ماشینی ایجاد نمی کند.
زمان تغییر را از قسمت پذیرفته شده نهایی یک قالب به اولین بخش پذیرفته شده بعدی، بر اساس روش توافق شده، تعریف کنید. کار ابزارسازی، تنظیمات، انتقال مواد و انتشار با کیفیت را جداگانه ضبط کنید. این نشان میدهد که یادآوری سریعتر دستور العمل چه چیزی را واقعاً ذخیره میکند و چه چیزی به عنوان یک کار مکانیکی یا فرآیندی باقی میماند.
هزینه هر ظرف پذیرفته شده را مقایسه کنید، نه برچسب های اتوماسیون
مقایسه ماشینهای قالبگیری ضربهای نیمه اتوماتیک و تمام اتوماتیک باید با همان محصول و برنامه تولید آغاز شود. در غیر این صورت، قیمت ارزانتر ممکن است به سادگی حمل، آزمایش یا بستهبندی را که قیمت دیگر شامل میشود، حذف کند. قبل از مقایسه مجموع تجهیزات، مرزهای تحویل برابر را مقایسه کنید.
اتوماسیون زمانی قابل دفاع است که یک محدودیت تکراری تعریف شده را حذف کند. این ممکن است حذف دستی فلاش، انتقال ناسازگار، بازرسی دشوار یا عملیات بسته بندی باشد که نمی تواند سرعت خود را حفظ کند. خرید اتوماسیون بیشتر بدون شناسایی محدودیت می تواند کار تعمیر و نگهداری و تغییر را بدون بهبود خروجی پذیرفته شده اضافه کند.
مرز هزینه را به اندازه مرز خروجی نگه دارید
هزینه هر کانتینر پذیرفته شده = کل هزینه در محدوده تولید توافق شده ÷ کانتینرهای پذیرفته شده تحویل داده شده در آن مرز
شمارشگر باید هزینه های مربوط به مقایسه را شامل شود: مواد، نیروی کار، آب و برق، ابزارآلات، تعمیر و نگهداری و سرمایه انتخاب شده یا تصفیه سربار. برای هر دو گزینه از یک روش حسابداری استفاده کنید. یک ربات پایین دست رایگان نیست زیرا هزینه آن خارج از قیمت ماشین قالب گیری است.
کارهای تکراری انسان را فهرست کنید. هنوز ممکن است کسی مواد را دوباره پر کند، ضایعات را جابجا کند، قطعات نمونه برداری کند، کارتن ها را جایگزین کند، ابزارآلات را حفظ کند و به هشدارها پاسخ دهد. حجم کار را در یک شیفت معمولی تخمین بزنید، نه تنها زمانی که توالی خودکار اجرا می شود. تصمیم بگیرید که آیا یک اپراتور می تواند به طور ایمن به بیش از یک سلول بدون بررسی یا بازیابی تاخیری سرویس دهد یا خیر.
از انرژی الکتریکی بر حسب کیلووات ساعت برای دوره مشاهده و ظروف پذیرفته شده از همان دوره استفاده کنید. توان در کیلووات مقدار متفاوتی است. هنگام مقایسه یک خط کامل، به خصوص اگر کمپرسور، چیلر یا آسیاب بین پیشنهادات تغییر کند، موارد کمکی توافق شده را در نظر بگیرید. راراهنمای الزامات ابزارتوضیح می دهد که چرا برق متصل و تقاضای عملیاتی نیز باید جدا باقی بمانند.
برای تغییرات مکرر قالب، وسایل و ابزار یدکی مورد نیاز برای هر SKU را بررسی کنید. قیمت اولیه سلولی پایین تر را می توان با تغییرات دشوار یا قطعات فرمت اضافی جبران کرد. برعکس، یک سیستم انتقال پیچیده ممکن است برای یک محصول کم حجم با یک مسیر تکمیل دستی عملی غیر ضروری باشد.
توصیه می کنیم پیشنهادها را بر اساس محدودیت تولیدی که حذف می کنند، خروجی پذیرفته شده ای که می توانند تأیید کنند و کارهای تکراری که پشت سر گذاشته اند رتبه بندی کنید. یک سلول خودکارتر زمانی جایگاه خود را به دست می آورد که این مزایا با برنامه واقعی کارخانه مطابقت داشته باشد. "بدون سرنشین" یک استدلال مالی کافی نیست.
به جای ادعای بازپرداخت جهانی، موارد حساسیت را بخواهید. تقاضای مورد انتظار، استفاده کمتر و تغییرات مکرر را با استفاده از هزینه های خود خریدار مقایسه کنید. این باعث می شود تصمیم سرمایه گذاری حتی زمانی که حجم فروش یا ترکیب محصول تغییر می کند مفید باشد.
قبل از ثبت سفارش، پیکربندی را تأیید کنید
مفهوم انتخاب شده را قبل از سفارش خرید به لیست تجهیزات مورد توافق، طرح سلولی و پروتکل پذیرش تبدیل کنید. گران ترین ابهام اغلب حسگر گم نشده است. این مرزی است که هر حزب فکر می کرد متعلق به شخص دیگری است.
برای یک پروژه بطری فشرده،سکوی تک ایستگاهی 2 لیترییک نقطه شروع مشخص ارائه می دهد. پاکت قالب منتشر شده و گزینه های چند خروجی بطری کوچکتر امکان بررسی اولیه مناسب را فراهم می کند. نقشه واقعی، رزین، آرایش سر و محدوده پایین دست ساخت پیشنهادی را تعیین می کند. آن پیکربندی را تنها از روی حجم انتخاب نکنید.
به سؤالات خرید پاسخ آزمایشی بدهید
آزمایشی باید از تعریف محصول توافق شده استفاده کند و شامل عملیات پشتیبانی از خروجی نقل قول شود. اگر آزمایش نشت یا برش بخشی از مرز تحویل است، به جای ارائه یک چرخه مستقل نامربوط، آن را با سلول نشان دهید. هویت نمونه را در جایی که موقعیت های متعدد می تواند یک خروجی یا حفره ضعیف را پنهان کند حفظ کنید.
سوابق پذیرش باید هر ادعا را به یک روش، محدودیت و نتیجه مشاهده شده مرتبط کند. کلمه ای مانند "گذر" بدون شرایط اساسی نمی تواند راه اندازی در کارخانه خریدار را راهنمایی کند. راراهنمای کینگگل چربیچارچوب کامل تری برای آن شواهد فراهم می کند.
- ساخت هویت:ماشین، ابزار، نسخه کنترل و ماژول های شامل.
- شرایط آزمون:محصول، رزین، موقعیت های فعال و شرایط کاربردی.
- کیفیت:اندازه گیری های حیاتی، تست های عملکردی و دلایل رد.
- عملکرد خط:تعداد پذیرفته شده، دوره مشاهده، توقف ها و مداخلات
- بازیابی:سناریوهای خطا توافق شده و دنباله راه اندازی مجدد نشان داده شده است.
- واگذاری:نقشه ها، راهنماها، اطلاعات ابزار، پشتیبان گیری و موارد باز.
پذیرش کارخانه را از محل پذیرش جدا کنید، جایی که خدمات کارخانه یا تجهیزات شخص ثالث نمی توانند قبل از ارسال مجدد تولید شوند. چک های باقیمانده را از قبل شناسایی کنید و مسئولیت را تعیین کنید. یک کارآزمایی کارخانه ای نباید بی سر و صدا ادعا کند که شرایطی را که شامل نمی شود تأیید می کند.
آموزش باید عملیات معمولی و کارهایی را که اتوماسیون به جای می گذارد پوشش دهد. اپراتورها باید انتقال ناموفق را تشخیص دهند، زنگ آغازگر را تفسیر کنند و روش بازیابی تایید شده را دنبال کنند. تعمیر و نگهداری به نقشه ها، اطلاعات مربوط به قطعات سایش و دسترسی مورد نیاز برای پشتیبانی از سلول نیاز دارد.
در مورد پیکربندی قالب گیری دمشی اکستروژن خودکار با Kinggle بحث کنید.نقشه کانتینر، درجه رزین، وزن نهایی، آزمایشات مورد نیاز، برنامه تولید و عملیات برنامه ریزی شده پایین دست را از طریقصفحه استعلام پروژه.
تماس:sales@kinggle.com · +86-574-87103665. یک محصول تعریف شده و مرز خط، بررسی پیکربندی را مفیدتر از درخواست قیمت ماشین به تنهایی می کند.
سوالات متداول
آیا دستگاه قالب گیری دمشی اتوماتیک همان خط تولید کامل است؟
خیر. یک ماشین خودکار ممکن است حرکات قالب گیری را کنترل کند در حالی که حذف، پیرایش، بازرسی یا بسته بندی محصول جدا باقی می ماند. یک خط تولید کامل، مرز انتقال، کنترل و کیفیت بین آن عملیات را مشخص می کند. لیست تجهیزات و چیدمان را بخواهید که هر ماژول شامل، کار دستی و سرویس حذف شده را مشخص کند. مشخصات خرید، نه کلمه خودکار، تعیین می کند که چه چیزی وارد می شود.
آیا دستگاه قالب گیری ضربه ای تمام اتوماتیک هنوز به اپراتور نیاز دارد؟
بله. پر کردن مواد، نمونه برداری با کیفیت، تغییرات ابزار، تعمیر و نگهداری و بازیابی عیب هنوز به مسئولیت های تعیین شده نیاز دارند. اتوماسیون می تواند بدون حذف هر کار تولیدی، دست زدن به تکرار را حذف کند. برنامه ریزی کارکنان در سراسر شیفت کامل و طرح خدمات واقعی، از جمله بسته بندی و حمل ضایعات. تخمین نیروی کار را از یک نمایش کوتاه که در آن کارکنان پشتیبانی خارج از قاب دوربین باقی میمانند، استخراج نکنید.
آیا فلاش خودکار، تست نشت بطری و بسته بندی به صورت استاندارد گنجانده شده است؟
آنها را فرض نکنید. نقل قول باید هر عملیات، تجهیزات عرضه شده، ابزار خاص محصول، روش تست و مسیر رد را مشخص کند. یونیت خارجکننده نشتسنجی نیست و نوار نقاله خودکار یک سیستم بستهبندی خودکار نیست. برای هر ماژول نقل قول، بپرسید که چه شرایط ناتمامی را دریافت می کند و چه شرایط پذیرفته شده ای را ارائه می دهد.
آیا دستگاه قالب گیری دمشی اکستروژن موجود می تواند خودکار شود؟
ممکن است، اما امکان سنجی به سیستم کنترل موجود، نگهبانی، فضای موجود، باز کردن قالب، انتشار محصول و ترتیب انتقال بستگی دارد. این قطعه همچنین باید با گیره، پیرایش و تجهیزات بازرسی پیشنهادی مطابقت داشته باشد. قبل از خرید ربات یا نوار نقاله جداگانه، سلول کامل را بررسی کنید. مقاوم سازی باید شامل مسئولیت یکپارچه سازی تعریف شده، ارزیابی ریسک به روز و آزمایش تولید توافق شده باشد.
خریداران چگونه باید خروجی یک خط اتوماتیک را تأیید کنند؟
کانتینرهای پذیرفته شده را در نقطه تخلیه نهایی توافق شده در یک دوره مشاهده مشخص بشمارید. رزین، محصول، قالب، موقعیتهای فعال، ابزارها و عملیات پایین دستی را شناسایی کنید. ردها، توقف ها و مداخلات دستی را در پرونده نگه دارید. خروجی ناخالص قالب گیری را جداگانه از خروجی خط پذیرفته شده گزارش دهید. ارزش چرخه خشک کاتالوگ جایگزینی برای این آزمایش تولید نیست.