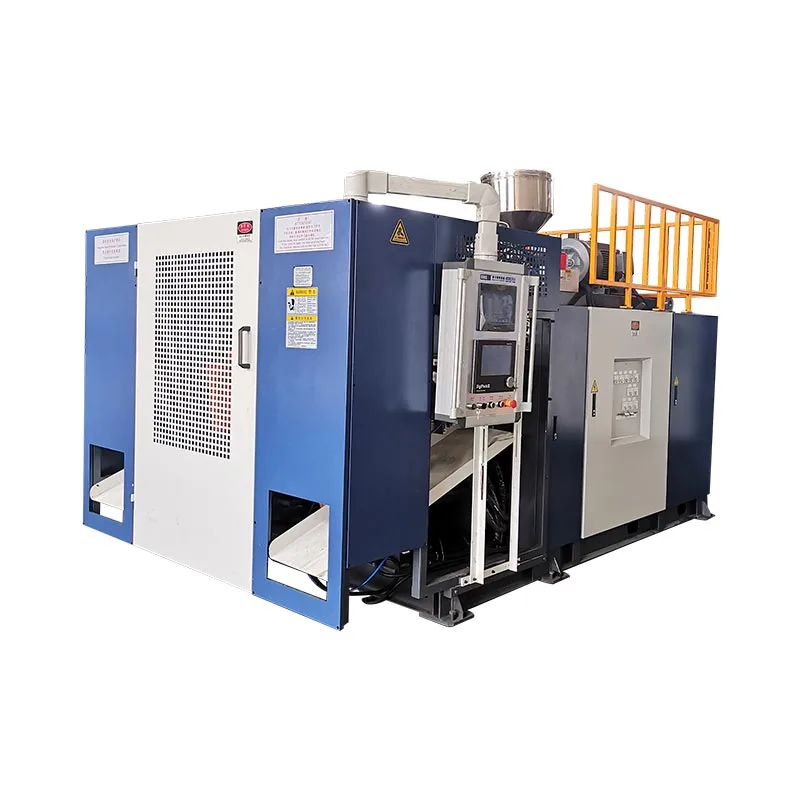
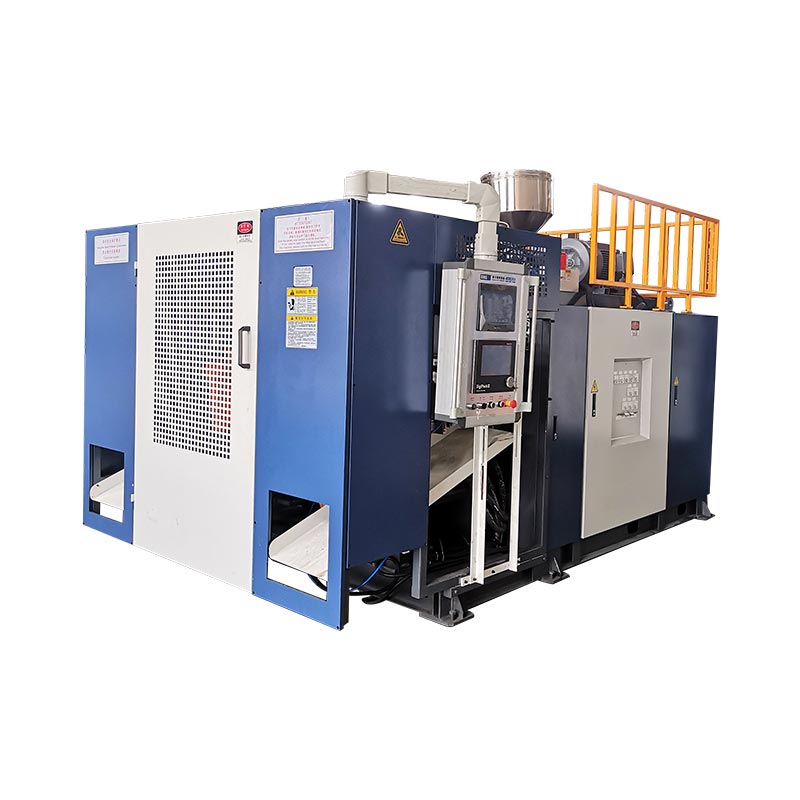
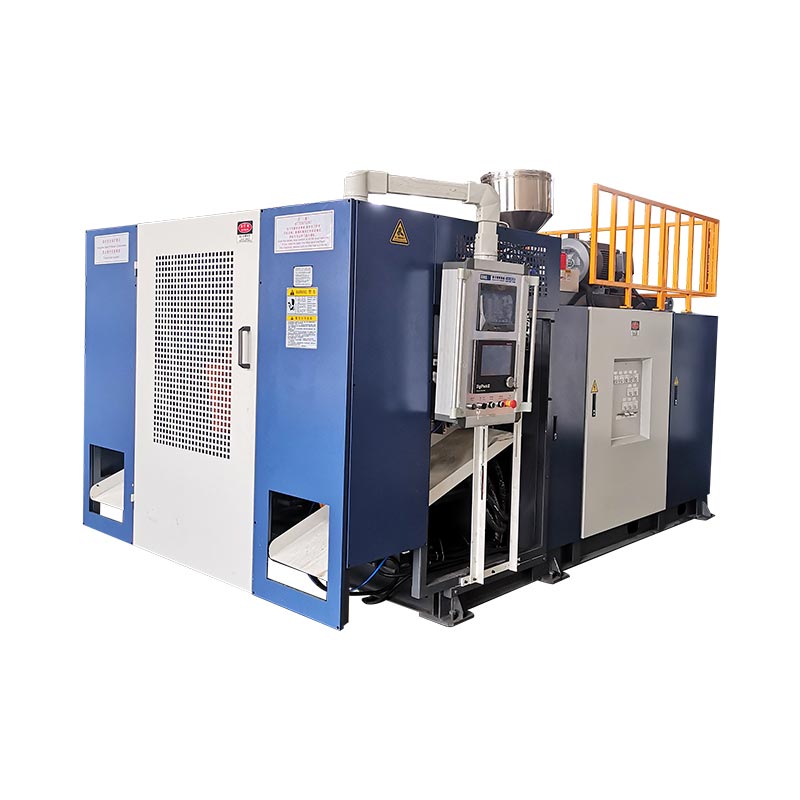
KGB200L/LP پلتفرم قالبگیری دمشی انباشتهگر کلاس 250L برای درامهای شیمیایی دو حلقهای 220 لیتری Kingگل است. یک پروژه کاری بیش از ماشین قالب گیری نیاز دارد. همچنین به مشخصات درام تایید شده، HMWHDPE منطبق، طراحی قالب و خنککننده، برنامه پاریسون، خارج کردن و باز کردن، تست نشت، بررسیهای کیفیت قابل ردیابی و طرح پذیرش کارخانه نیاز دارد.
یک خط درام شیمیایی باید از بسته نهایی به عقب برنامه ریزی شود. درام باید محتویات مورد نظر را در خود جای دهد. باید از تست های حمل و نقل تعریف شده جان سالم به در ببرد. بسته شدن، نقشه دیوار و سوابق تولید باید تحت کنترل باشد. چرخه خشک سریع به تنهایی هیچ یک از این موارد را ثابت نمی کند.
این راهنما یک درام را از طریق سلول کامل دنبال می کند. داده های ماشین منتشر شده را از ورودی های پروژه جدا می کند. همچنین نشان می دهد که کدام نتایج باید در طول آزمایش تولید ثابت شوند.

- طراحی درام، بسته ها، مواد، وزن خالص و نقشه دیوار را منجمد کنید.
- وزن تمام شده را به جرم ناخالص ناخالص تبدیل کنید، از جمله تمام تریم ها.
- هد، برنامه پاریسون، قالب و خنک کننده را با مناطق بحرانی مطابقت دهید.
- هندلینگ، فلاش کردن و بازرسی را به عنوان بخشی از چرخه تعریف کنید.
- خط با رزین تایید شده، تنظیمات تولید و معیارهای پاس قابل اندازه گیری را بپذیرید.
یک سلول درام شیمیایی کامل 220 لیتری در واقع شامل چه چیزی است
دستگاه بدنه توخالی را تشکیل می دهد. سلول طبل های قابل تکرار و پذیرفته شده می سازد. این تمایز لیست خرید را تغییر می دهد. همچنین سوالات پرسیده شده در طول مهندسی را تغییر می دهد.
تجهیزات بالادست ممکن است شامل ذخیره سازی رزین، انتقال، خشک کردن یا مخلوط کردن در زمانی که فرمولاسیون به آن نیاز دارد باشد. دوز رنگ و افزودنی نیاز به دستور العمل های کنترل شده دارد. Regrind به منبع تعریف شده، شرایط ذرات و نسبت مجاز نیاز دارد. این موارد تعیین می کنند که چه چیزی به اکسترودر می رسد. یک خوراک ناپایدار نمی تواند پاریسون پایدار تولید کند.
سلول هسته شامل سیستم اکسترودر، سر انباشته، واحد گیره، قالب، پین های دمنده یا آرایش دمنده پایین، سیستم هیدرولیک و کنترل است. کینگلصفحه محصول KGB200L/LPهمچنین یک کنترلر ضخامت MOOG 100، بازوی ربات و سیستم دمیدن پایین را در توضیحات منتشر شده خود فهرست می کند. سفارش نهایی باید نسخه های ارائه شده دقیق را مشخص کند.
کار پایین دست با باز شدن قالب شروع می شود. درام داغ نیاز به حذف کنترل شده دارد. فلاش بالا و پایین باید بدون آسیب رساندن به سطوح آب بندی بریده شود. دهانه ها ممکن است نیاز به ماشین کاری یا تکمیل داشته باشند. بسته شدن ممکن است نیاز به نصب داشته باشد. سپس هر درام پذیرفته شده به بررسی ابعاد، وزن، دیوار و نشت مورد توافق نیاز دارد.
تجهیزات خنک کننده، هوای فشرده، جابجایی مواد، جمع آوری تریم و دسترسی ایمن در اطراف این سلول قرار دارند. یک آزمایشگاه یا منطقه با کیفیت ممکن است خارج از آن قرار گیرد. آن منطقه آزمایش های طولانی تر، نمونه های حفظ شده و بررسی سوابق را انجام می دهد.
یک دامنه کامل نیز هر مرز را نامگذاری می کند. چه کسی چیلر قالب را تامین می کند؟ چه کسی کمپرسور و گیرنده را تامین می کند؟ چه کسی ربات نگهبان را متصل می کند؟ چه کسی دستگاه تست نشت را تامین می کند؟ اگر یک مرز مالکی نداشته باشد، اغلب به یک تاخیر راه اندازی تبدیل می شود.
قبل از انتخاب پیکربندی نهایی، مشخصات درام را قفل کنید
عبارت "درام 220 لیتری" یک مشخصات کامل نیست. دو درام می توانند حجم اسمی را به اشتراک بگذارند اما به شرایط فرآیند متفاوتی نیاز دارند. یک درام دو حلقه سر بسته دارای گردن ها و مناطق حمل و نقل متفاوت از طراحی سر باز است. سیستم بسته شدن، محتویات و مسیر حمل و نقل نیز بر تست تأثیر می گذارد.
با یک طراحی کنترل شده شروع کنید. ابعاد کلی، ظرفیت اسمی و لبهدار، دهانهها، جزئیات بسته شدن، زنگها، حلقهها، دستهها و نواحی برچسب را شامل شود. خط جدایی را علامت بزنید و آن را بچسبانید. هر ابعادی را که بر پر کردن، پالت کردن، روی هم چیدن یا برازش کلاه تأثیر می گذارد، شناسایی کنید.
یک نقشه به ضخامت دیوار شماره گذاری شده اضافه کنید. نقشه باید حلقه بالایی، شانه، دیواره کناری، حلقه پایینی، پایه، گردن و نواحی را پوشش دهد. یک عدد دیوار متوسط نمی تواند نحوه توزیع رزین را نشان دهد. صفحه Kingle 3.5 تا 4 میلی متر را برای برنامه 200L منتشر شده خود فهرست می کند. از آن به عنوان یک مرجع خاص برای صفحه استفاده کنید، نه به عنوان جایگزینی برای نقشه دیوار تایید شده.
وزن خالص قالب گیری شده را ثبت کنید. بست های مونتاژ شده جداگانه را شامل نشود. سپس فلاش بالا، دم پایین، ضایعات گردن و هر ماده تراش خورده دیگری را تخمین بزنید. این باعث ایجاد هدف ناخالص پاریسون می شود. یک درام تمام شده 12 کیلوگرمی ممکن است نیاز به شات بالاتر از 12 کیلوگرم داشته باشد زیرا فرآیند باید مواد قابل جابجایی را نیز تشکیل دهد.
محتوای مورد نظر در فایل تعلق دارد. چگالی، ویسکوزیته، دمای پر شدن، فشار بخار، الزامات سازگاری شیمیایی و زمان ذخیره سازی مورد انتظار را اضافه کنید. خریدار همچنین باید بیان کند که آیا درام کالاهای خطرناک کنترل شده را حمل می کند یا خیر. این پاسخ مسیر اعتبار سنجی را تغییر می دهد.
کینگلفرآیند فروشعکس ها، نقشه ها، وزن، اندازه، مواد، ضخامت، خروجی روزانه و مقاومت شیمیایی را می خواهد. این ورودی ها باید یک پرونده درام کنترل شده با بازبینی باشد. مظنه، طراحی قالب و طرح پذیرش همگی باید به یک تجدید نظر اشاره کنند.
داده های منتشر شده KGB200L/LP را به عنوان یک مجموعه منطبق بخوانید
صفحه KGB200L/LP یک پاکت شروع مفید را ارائه می دهد. این یک کلاس ظرف حداکثر 250 لیتر، یک دستگاه 39 تنی و یک آرایش باز و بسته شدن ثابت را شناسایی می کند. همچنین نیروی گیره 760 کیلونیوتن، صفحه 1300 در 1500 میلی متر و حداکثر اندازه قالب 1100 در 1700 میلی متر را ذکر می کند.
جدول اکستروژن عمومی دو پیچ 100 میلی متری با نسبت L/D 32 را نشان می دهد. ظرفیت ذوب HDPE منتشر شده 180 کیلوگرم در ساعت در هر پیچ است. جدول همچنین یک باتری 25 لیتری و یک مرجع وزن باتری 18 کیلوگرمی را نشان می دهد. اینها مقادیر صفحه ماشین هستند. آنها درام، رزین یا چرخه خاصی را بدون آزمایش مشابه ثابت نمی کنند.
| مورد KGB200L/LP منتشر شده است | ارزش وب سایت | آنچه پروژه هنوز باید بررسی کند |
|---|---|---|
| حداکثر ظرفیت ظرف | 250 لیتر | قالب واقعی، تقاضای شات، هندسه و مسیر حذف |
| اندازه و وزن دستگاه | 9.5 x 4.1 x 6.5 متر; 39 تن | ترخیص خدمات، فونداسیون، تقسیم حمل و نقل و طرح بالابر |
| نیروی بستن | 760 کیلونیوتن | منطقه پیش بینی شده، فشار ضربه، بار فشاری و حاشیه |
| حداکثر اندازه قالب | 1100 x 1700 میلی متر | پاکت کامل قالب، شیلنگ ها، منیفولدها و قطعات متحرک |
| ضخامت قالب | 810 تا 950 میلی متر | پشته قالب بسته و طراحی رابط صفحه |
| پیچ و L/D | 100 میلی متر x 2; 32 لیتر در روز | معماری لایه، درجه رزین و سیستم رنگ سفارش داده شده است |
| ظرفیت ذوب HDPE منتشر شد | 180 کیلوگرم در ساعت × 2 | خروجی پایدار با فرمول HMWHDPE تایید شده |
| آکومولاتور | 25 لیتر; مرجع PE 18 کیلوگرم | توده ناخالص، ذخیره و پروفایل برنامه ریزی شده |
| دمیدن هوا | 0.8 مگاپاسکال؛ 1.8 متر مکعب در دقیقه | کیفیت هوای مورد نیاز، پیک جریان، گیرنده و فشار در دستگاه |
| آب خنک کننده | 0.3 مگاپاسکال؛ 120 لیتر در دقیقه | دمای عرضه، دمای بازگشت، کیفیت و بار حرارتی |
| مرجع قدرت منتشر شده | متوسط 70 تا 80 کیلو وات | مرز اندازه گیری، محصول، تنظیمات و وضعیت تولید |
این صفحه همچنین 300 عدد در ساعت را به عنوان "خروجی (چرخه خشک)" نمایش می دهد. این خروجی تولید درام های شیمیایی نیست. مرجع حرکت ماشین خشک را توصیف می کند. همین صفحه به طور جداگانه بین 17 تا 20 درام در ساعت برای کاربرد بشکه شیمیایی خود منتشر می کند. هر دو برچسب را دست نخورده نگه دارید.
هدف پذیرش صحیح به خودی خود هیچ یک عدد نیست. این درام در هر زمان توافق شده تحت شرایط تولید تایید شده پذیرفته می شود. اجرا باید شامل اکستروژن، دمیدن، خنک کردن، بیرون آوردن، برش، بازرسی و توقف های شمارش شده باشد.
داده ها را در گروه های متصل بخوانید. ابعاد قالب مربوط به بازشو و مسیر حذف است. جرم آکومولاتور متعلق به جرم شات ناخالص و رزین است. جریان هوا مربوط به فشار در دستگاه است. یک مقدار بزرگ نمی تواند تطابق ضعیف در جای دیگر سلول را جبران کند.
چرا پسوند /LP نباید از نقل قول ناپدید شود
Kingle در حال حاضر دو صفحه محصول مرتبط را منتشر می کند. یکی از پلتفرم بشکه شیمیایی تخصصی KGB200L/LP نام می برد. نام دیگر دستگاه درام پلاستیکی 220 لیتری KGB200L است. کلاس 250L مشترک آنها نام مدل را قابل تعویض نمی کند.
صفحه KGB200L/LP یک دستگاه 39 تن و دو پیچ 100 میلی متری را فهرست می کند. توضیحات آن بر روی یک سر انباشته کننده دو لایه متمرکز است. صفحه KGB200L یک دستگاه 36 تنی و یک پیچ 120 میلی متری را فهرست می کند. این 320 کیلوگرم در ساعت برای HDPE منتشر می کند. هر دو صفحه همان پاکت قالب پهن و مرجع گیره 760 کیلو نیوتن را نشان می دهند.
این تفاوت به معماری اشاره دارد، نه فقط ظرفیت. یک طرح دو اکسترودر میتواند از ساختار لایهای منظم یا تقسیم مواد پشتیبانی کند. طرح تک اکسترودر مسیر مذاب متفاوتی را ارائه می دهد. عملکرد دقیق هر لایه هنوز به یک نمودار فرآیند نوشته شده نیاز دارد. هرگز فرض نکنید که دو اکسترودر به طور خودکار یک مانع مورد نیاز، ساختار محتوای بازیافتی یا آرایش رنگ ایجاد می کنند.
موقعیت یابی عمومی KGB200L/LP
پلت فرم درام شیمیایی دو حلقه 220 لیتری تخصصی. در این صفحه دو پیچ 100 میلی متری، توضیحات سر دولایه و وزن دستگاه 39 تن ذکر شده است.
موقعیت یابی عمومی KGB200L
دستگاه درام پلاستیک 220 لیتری. در این صفحه یک پیچ 120 میلی متری، ظرفیت ذوب HDPE 320 کیلوگرم در ساعت و وزن دستگاه 36 تن ذکر شده است.
سفارش خرید باید شامل مدل کامل، بازبینی و پیکربندی باشد. نقشه جریان فرآیند را ضمیمه کنید. هر اکسترودر، موتور، پیچ، پاساژ سر و کنترلر را فهرست کنید. نشان دهید که کدام ماده هر قسمت را تغذیه می کند. اگر نسبت لایه کنترل می شود، محدوده کاری و روش تأیید آن را تعریف کنید.
این کنترل از هر دو طرف محافظت می کند. خریدار معماری مورد نظر را دریافت می کند. تامین کننده یک هدف فنی پایدار دریافت می کند. همچنین لیست قطعات یدکی، نقشه های الکتریکی و آموزش اپراتور را با دستگاه نصب شده هماهنگ نگه می دارد.
HMWHDPE را به عنوان ورودی تولید کنترل کنید، نه یک برچسب عمومی
نام مرجع برنامه Kingle HMWHDPE است. مخفف پلی اتیلن با چگالی بالا با وزن مولکولی بالا را توصیف می کند. یک درجه دقیق را مشخص نمی کند. عملکرد درام به رزین انتخابی، فرمولاسیون، تاریخچه پردازش و طراحی بسته بستگی دارد.
فایل مواد تایید شده باید نام تامین کننده و درجه را داشته باشد. برگه داده مواد، مستربچ رنگ، مواد افزودنی و قوانین کنترل تغییر را اضافه کنید. نحوه شناسایی لات های ورودی را ثبت کنید. اگر درجه جایگزین مجاز است، آزمایش تایید را قبل از ورود به تولید عادی بیان کنید.
Regrind به قانون خودش نیاز دارد. تریم تمیز در حین فرآیند را از مواد بازیافتی پس از استفاده جدا کنید. منبع مجاز، آماده سازی، اندازه ذرات، ذخیره سازی و نسبت ترکیب را تعریف کنید. نحوه واکنش اپراتورها را هنگام توقف آسیاب یا نوار نقاله ثبت کنید. اگر جریان خوراک واقعی کنترل نشود، درصد روی صفحه دستور غذا ارزش کمی دارد.
رطوبت، آلودگی و ریزهها میتوانند تغذیه یا کیفیت سطح را مختل کنند. دمای مواد و رفتار توده ای نیز می توانند بازیابی را تغییر دهند. سیستم واقعی را در طول آزمایش تولید بازرسی کنید. رزین باید از طریق قیف، مخلوط کن، نوار نقاله و حلقه مجدد آسیاب مورد نظر حرکت کند.
اگر درام مواد شیمیایی را حمل کند، سازگاری به برنامه بسته نهایی تعلق دارد. دستگاه قالب گیری نمی تواند به خودی خود سازگاری ایجاد کند. ماده مورد نظر، مدت زمان نگهداری، قرار گرفتن در معرض محیطی و قوانین قابل اجرا شواهد را تعیین می کند.
تغییر مواد می تواند قدرت ذوب را تغییر داده و افت کند. این می تواند نحوه کشش پاریسون در اطراف حلقه ها و گوشه ها را تغییر دهد. به همین دلیل است که تایید مادی وبرنامه نویسی پاریسوننباید به عنوان پروژه های جداگانه مدیریت شوند.
پاریسون را در اطراف حلقه ها، شانه ها، پایه و بسته ها بسازید
یک درام بزرگ به طور یکنواخت کشیده نمی شود. شانه روی یک قسمت از قالب حرکت می کند. گوشه پایینی روی دیگری حرکت می کند. حلقه ها، تماس پایه و نواحی گردن، هر کدام مواد متفاوتی را از پاریسون می خواهند. یک دای گپ نمی تواند به هر منطقه به طور یکسان خدمت کند.
با جرم شروع کنید. درام تمام شده، فلاش بالا، فلاش پایین، ضایعات گردن و دیگر تریم ها را اضافه کنید. این توده ناخالص پاریس است. آن را با ظرفیت باتری سفارشی بر اساس رزین تایید شده مقایسه کنید. به جای تطبیق دقیق حداکثر منتشر شده، یک ذخیره مهندسی بگذارید.
توده درام تمام شده + فلاش بالا + دم پایین + ضایعات گردن یا دسته + سایر مواد بریده شده
سپس، پاریسون را در طول آن نقشه برداری کنید. از نقشه دیواری شماره گذاری شده از درام تایید شده استفاده کنید. هر مکان حیاتی درام را به موقعیتی در برنامه parison متصل کنید. نمایه اول فقط یک دستور پخت اولیه است. آزمایش تولید باید آن را از نتایج اندازه گیری دیوار به روز کند.
مناطق دو حلقه را تماشا کنید. مواد بسیار کم می تواند دیوار محلی را کاهش دهد یا هندسه حلقه را تغییر دهد. بیش از حد می تواند وزن، زمان خنک شدن و فلاش را افزایش دهد. گردن ها و بسته ها نیاز به هندسه پایدار دارند. پایه برای عملکرد تماس و ضربه به مواد کافی نیاز دارد. هیچ یک از این اهداف با سنگین تر کردن کل طبل حل نمی شود.
تخلیه آکومولاتور نیز مهم است. پریسون باید در یک زمان کنترل شده وارد قالب شود. دمای مذاب، سرعت تخلیه، حرکت دای گپ و زمان بندی بسته شدن قالب با هم تعامل دارند. اگر پاریسون خیلی طولانی آویزان است، ساگ نقشه دیوار را قبل از بسته شدن قالب تغییر می دهد.

نمایه نهایی را با شماره ویرایش ذخیره کنید. ابزار قالب، رزین، نقطه تنظیم دما، زمان تخلیه و نقشه دیوار نمونه را ثبت کنید. بازتولید پروفایل بدون آن شرایط دشوار است.
قالب درام و مدار خنک کننده را به عنوان یک تصمیم طراحی در نظر بگیرید
پاکت قالب عمومی فقط یک بررسی مناسب است. این ثابت نمی کند که قالب به طور یکنواخت خنک شود، درام را آزاد کند یا ربات را پاک کند. مجموعه کامل قالب را بررسی کنید. شامل منیفولدها، خم شدن شیلنگ، سخت افزار دمنده، درج های متحرک، بلوک های گیره و نقاط بالابر.
خط جدایی و خرج کردن باید یک پاریس سنگین را مدیریت کند. برش باید به طور مداوم بدون به دام انداختن مواد بیش از حد مهر و موم شود. جیب های فلاش به فضای مورد انتظار نیاز دارند. جزئیات گردن و ضربه پایین باید با طراحی درام و روش تکمیل پایین دست مطابقت داشته باشد.
خنک کننده باید از بار حرارتی درام پیروی کند. حلقه ها و ترانزیشن های ضخیم می توانند گرما را نگه دارند. دیواره های جانبی پهن می توانند در حین برداشتن تغییر شکل دهند. نواحی پایه و بسته ممکن است به کنترل دما دقیق تری نیاز داشته باشند. به جای استفاده از یک مدار ساده برای کل قالب، کانال هایی را پیرامون این نیازها طراحی کنید.
قالب را به مناطق خنک کننده نامگذاری شده تقسیم کنید. به هر منطقه یک جریان هدف و شرایط ورودی بدهید. اتصالات در دسترس و یک طرح فلاشینگ ارائه دهید. در طول آزمایش، دمای عرضه و برگشت را ثبت کنید. خوانش فشار به تنهایی نمی تواند نشان دهد که آیا گرما از هر مدار خارج می شود یا خیر.
دمای حذف بخشی از چرخه است. انتشار زود هنگام ممکن است خروجی را در حالی که درام هنوز نرم است افزایش دهد. سپس روبات، نوار نقاله یا اپراتور می تواند حلقه ها یا سطوح آب بندی را منحرف کند. یک شرایط حذف ایمن را با شواهد ابعادی و عملکردی تعریف کنید.
صفحه Kinggle 0.3 مگاپاسکال و 120 لیتر در دقیقه را به عنوان مرجع آب خنک کننده ماشین فهرست می کند. این مقادیر به اندازه اتصال کمک می کند. آنها مشخصات کامل چیلر نیستند. بسته خنک کننده نهایی به دمای آب، شرایط طراحی محیط، بار حرارتی قالب، بار حرارتی دستگاه، پایداری جریان و کیفیت آب نیاز دارد.
استفاده کنیدراهنمای طراحی قالب قالب گیری اکستروژنبرای بررسی تهویه، خنثی کردن، خنک کردن و رهاسازی. نقشه قالب پذیرفته شده را در همان فایل فنی چیدمان ماشین قرار دهید.
برای بیرون آوردن، فلاش کردن و تست نشتی در داخل چرخه برنامه ریزی کنید
چرخه قالب گیری با باز شدن قالب به پایان نمی رسد. یک درام بزرگ هنوز نیاز به حذف ایمن و تکمیل کنترل شده دارد. اگر این مراحل بعد از ساخت ماشین اضافه شوند، می توانند به حد خروجی واقعی تبدیل شوند.
با بیرون آوردن شروع کنید. محل گرفتن، دمای درام، محموله و مسیر حرکت را تعریف کنید. ربات باید قالب را پاک کند، سخت افزار محافظ و باد کند. دسته آن نباید یک حلقه گرم را خرد کند یا یک پانل برچسب را علامت گذاری کند. نقطه انتقال باید درام را بدون غلتش کنترل نشده پشتیبانی کند.
بعد، هر برش را نقشه برداری کنید. فلاش بالا، دم پایین و مواد گردن ممکن است به ابزارهای مختلفی نیاز داشته باشد. از چهره های بسته و ابعاد بحرانی محافظت کنید. بدون اختلاط آن با زباله های کف، تزئینات را جمع آوری کنید. اگر تریم تمیز به فرآیند برگشت، مسیر آسیاب و مخلوط کن را نشان دهید.
تست نشت نیاز به یک مرز نوشتاری دارد. دهانه های آزمایش شده، شرایط بسته شدن، روش فشار یا خلاء، زمان تثبیت، زمان تست و آستانه رد را تعریف کنید. همچنین تعریف کنید که بعد از شکست چه اتفاقی می افتد. یک درام رد شده باید تا حفره، پنجره زمانی و رکورد فرآیند قابل ردیابی باقی بماند.
| ایستگاه | ورودی | خروجی | شواهدی برای گرفتن |
|---|---|---|---|
| بیرون آوردن ربات | درام قالب گیری گرم | درام پشتیبانی شده در ایستگاه تریم | پاکسازی، علائم گرفتن، زمان چرخه و تکرارپذیری |
| آب زدگی | درام با تریم فرآیند | لبه های تمام شده را تمیز کنید | کیفیت برش، آسیب درام و جرم برش |
| پایان باز کردن | گردن های قالبی | رابط های آماده بسته شدن | ابعاد، سطح و نتایج گیج |
| تست نشتی | بسته شدن درام و تست تمام شده | رد یا رد قابل ردیابی | دستور غذا، نتیجه، شناسه ابزار و مهر زمان |
| بازرسی نهایی | درام تست شده | محصول پذیرفته شده یا رد کنترل شده | وزن، نقشه دیوار، ابعاد و ظاهر |
زمان هر ایستگاه در طول آزمایش کارخانه. یک ماشین قالبگیری ممکن است منتظر بماند زیرا مسیر خروج طولانی است یا ایستگاه تریم پر است. این تاخیرها مربوط به خروجی پذیرفته شده است. آنها نباید پشت شماره چرخه خشک پنهان شوند.
قابلیت ماشین را از تاییدیه بسته بندی سازمان ملل جدا کنید
صفحه محصول Kingle بیان میکند که درامهای برنامه منتشر شده میتوانند یک تست سقوط ۳ متری را پشت سر بگذارند و گواهینامه سازمان ملل را کامل کنند. این ادعا را با برنامه ذکر شده مرتبط نگه دارید. آن را به عنوان تضمینی برای هر طبل، ماده پرکننده یا بازار بازنویسی نکنید.
یک ماشین نمی تواند علامت بسته بندی سازمان ملل را بدهد. تاییدیه برای نوع طراحی بسته بندی تحت سیستم مربوطه اعمال می شود. درام تمام شده، بسته ها، محتویات یا محیط های آزمایش، آماده سازی، آماده سازی و نتایج آزمایش همه مهم هستند. کنترلهای تولید مداوم نیز پس از تصویب طرح اهمیت دارند.
کمیسیون اقتصادی سازمان ملل متحد برای اروپا منتشر می کندمقررات نمونه سازمان ملل متحد. ویرایش 24 در سال 2025 منتشر شد. قوانین ملی یا مودال قابل اجرا ممکن است از نسخه خاصی استفاده کنند یا الزامات اضافه کنند. اعتبار، آزمایشگاه آزمایش و مسیر تأیید را برای بازار مقصد تأیید کنید.
دو لایه شواهد بسازید. اولین مورد آزمون پذیرش کارخانه ماشین سازی است. این ثابت می کند که سلول سفارش داده شده درام مورد توافق را تحت شرایط تعریف شده اجرا می کند. دومین مورد آزمایش نوع طراحی بسته بندی است. این بسته بندی تمام شده را در برابر برنامه قابل اجرا ثابت می کند. یکی جایگزین دیگری نمی شود.
در طول آزمایشهای ماشین، ویژگیهایی را اندازهگیری کنید که از آزمایشهای بعدی پشتیبانی میکنند. جرم خالص، جرم ناخالص شات، نقشه دیوار، ابعاد بسته شدن، هندسه حلقه، نتیجه نشت و تنظیمات فرآیند را ثبت کنید. نمونه های برچسب دار را نگه دارید. این به تیم آزمایش بسته بندی یک شروع قابل ردیابی می دهد.
برای جزئیات بیشتر در مورد هدف آزمایش محصول، از موجود Kinggle استفاده کنیدراهنمای آزمایش درام شیمیایی. مقاله حاضر را بر روی سلول تولید متمرکز کنید. این جداسازی به خریداران کمک میکند تا پاسخ ادغام ماشین یا پاسخ آزمایشی را بدون خواندن دو صفحه که همان چیزی را بیان میکنند بیابند.
خروجی پذیرفته شده از رویدادهای واقعی تولید را محاسبه کنید
صفحه محصول 17 تا 20 درام در ساعت برای برنامه نامگذاری شده خود منتشر می کند. این یک مرجع برنامه ریزی مفید است. این نرخ تضمینی برای درام متفاوت نیست. وزن، نقشه دیوار، رزین، خنک سازی قالب، بیرون آوردن و بازرسی همگی می توانند نتیجه را تغییر دهند.
با اجرای زمان بندی شده شروع کنید. هر رویداد قالب گیری را بشمارید. سپس هر درام را به عنوان پذیرفته شده، رد شده یا در انتظار آزمون طبقه بندی کنید. هر توقف و علت آن را یادداشت کنید. از همان طرح کیفیتی که بر تولید حاکم است استفاده کنید.
درام های پذیرفته شده ÷ دقیقه تولید مشاهده شده x 60
همچنین تقاضای ناخالص مواد را محاسبه کنید. توده ناخالص پاریسون را با قالب گیری رویدادها در ساعت ضرب کنید. وزن درام تمام شده را در نرخ کاتالوگ ضرب نکنید. این میانبر فلاش، رد، مواد راه اندازی و سایر تلفات فرآیند را نادیده می گیرد.
جرم پاریسون ناخالص x رویدادهای قالب گیری در ساعت
بازده پاس اول را از دوباره کاری یا آزمایش مجدد جدا کنید. درامی که در ایستگاه نشت خراب می شود و بعد از تنظیم بسته شدن عبور می کند، نباید از گزارش رویداد ناپدید شود. دلیلش مهمه ممکن است به قالب گیری، تکمیل، مونتاژ بسته شدن یا تستر اشاره داشته باشد.
سرمایش اغلب چرخه را کنترل می کند. اگر چند ثانیه اضافی از هندسه حلقه محافظت کند، آن زمان به نرخ پذیرفته شده تعلق دارد. انتشار سریعتر که گردن های بیضی شکل یا ابعاد ناپایدار ایجاد می کند، افزایش بهره وری نیست.
از یک دویدن به اندازه کافی طولانی استفاده کنید تا ریکاوری و تعادل پایین دست را آشکار کنید. تنظیمات دستگاه را در ابتدا و انتهای آن ضبط کنید. راراهنمای چرخه زماننحوه تفکیک بازیابی اکستروژن، قالب گیری، خنک کننده و جابجایی را توضیح می دهد. راراهنمای انرژیتوضیح می دهد که چرا توان و انرژی هر درام پذیرفته شده به یک مرز اندازه گیری مشخص نیاز دارد.
یک مجموعه مفید نهایی KPI شامل درامهای پذیرفتهشده در ساعت، بازده عبور اول، کیلوگرم ناخالص به ازای هر درام پذیرفتهشده، کیلوگرم برش در هر درام، زمان توقف شمارششده و انرژی در هر درام پذیرفتهشده است. هر عدد نیاز به یک قانون شروع و توقف توافق شده دارد.
مرز کارخانه را در اطراف قله ها، دسترسی و حذف گرما برنامه ریزی کنید
ابعاد دستگاه عمومی 9.5 در 4.1 در 6.5 متر است. آن جعبه فضای نصب نیست. اپراتورها، تغییرات قالب، سکوها، کابینت ها، لوله ها، نوار نقاله ها و نگهبانی فراتر از آن هستند. سقف همچنین باید امکان نصب و نگهداری را فراهم کند.
با طراحی چیدمان تجهیزات شروع کنید. فضای کشش تعمیر و نگهداری را برای پیچ ها و اجزای هیدرولیک اضافه کنید. مسیر قالب از کامیون یا محل ذخیره سازی تا صفحات را علامت گذاری کنید. ظرفیت جرثقیل یا لیفتراک را در هر نقطه بررسی کنید. نشان می دهد که درام داغ و فلاش حذف شده کجا حرکت می کنند.
هوای فشرده در محل اتصال دستگاه به فشار و جریان نیاز دارد. Kingle 0.8 مگاپاسکال و 1.8 m³/min را منتشر می کند. اتاق کمپرسور باید از دست دادن خط، سایر کاربران، پیک تقاضا، حجم گیرنده و تصفیه هوا را در نظر بگیرد. فرآیند دمیدن نیز به کیفیت هوای مورد توافق نیاز دارد.
سرمایش نیاز به دما و جریان پایدار دارد. صفحه عمومی 0.3 مگاپاسکال و 120 لیتر در دقیقه را فهرست می کند. از ورق گرمایی بخواهید که قالب، هیدرولیک و سایر مصرف کنندگان را جدا کند. اندازه چیلر یا برج خنک کننده را برای شرایط محیطی محلی و کیفیت آب اندازه کنید.
برنامه ریزی برق به بار متصل، ولتاژ، فرکانس، مسیر کابل، حفاظت و بررسی ترانسفورماتور نیاز دارد. ردیف «متوسط مصرف انرژی» 70 تا 80 کیلووات صفحه مرجع قدرت است. بار نصب شده و انرژی هر درام نیست.

کامل را مرور کنیدطرح ابزار قالب گیری دمشیبا ماشین آلات و تامین کنندگان کمکی. هر شرط عرضه و حد و مرز را در قرارداد فنی قرار دهید.
آزمایش پذیرشی را اجرا کنید که از یک لات درام قابل ردیابی پیروی می کند
تست پذیرش کارخانه باید از نقشه، قالب و مواد درام تایید شده استفاده کند. اگر رزین تولیدی در دسترس نیست، جایگزین و محدودیت های نتیجه را مستند کنید. حرکت ماشین خشک را تست پذیرش محصول نگویید.
قبل از بازدید با طرح آزمایش موافقت کنید. ابزارها، حجم نمونه، مدت زمان اجرا و محدودیت های پذیرش را نام ببرید. نحوه شمارش توقف ها را تعیین کنید. تعیین کنید که کدام تنظیمات ممکن است در طول اجرا تغییر کند و چه کسی تغییر را تایید می کند.
- ساخت را تایید کنید.مدل کامل KGB200L/LP، اکسترودرها، هد، کنترلر، گیره، ربات، دمیدن پایین، محافظ و لوازم جانبی سفارش داده شده را در مقابل قرارداد بررسی کنید.
- کالیبراسیون و ابزارهای کاربردی را تأیید کنید.شناسه های ابزار را ضبط کنید. شرایط برق، هوا و خنک کننده را در مرز دستگاه تأیید کنید.
- مواد تایید شده را بارگیری کنید.درجه رزین، مقدار زیادی، رنگ، افزودنی و دستور پخت مجدد را ضبط کنید. مسیر انتقال مورد نظر را دنبال کنید.
- فرآیند را تثبیت کنید.قبل از شروع اجرای رسمی، به شرایط ذوب قابل تکرار، بازیابی آکومولاتور، رفتار تخلیه، خنککردن و خروجی دست یابید.
- دستور اولیه را فریز کنید.با یک شماره ویرایش، دما، سرعت، نمایه پاریسون، زمان بندی، فشار و تنظیمات پایین دست را ذخیره کنید.
- پنجره توافق شده را اجرا کنید.طبل های قالب گیری، پذیرفته شده و رد شده را بشمارید. هر توقف را با مدت زمان و علت ثبت کنید.
- طرح نمونه را اندازه گیری کنید.جرم، ابعاد، نقشه دیوار، هندسه حلقه و گردن، کیفیت تریم، ظاهر و نتیجه نشتی را بررسی کنید.
- حسابرسی تراز پایین دستیتأیید کنید که ربات، پیرایش، تستر و نوار نقاله می توانند سرعت قالب گیری را بدون تجمع ناامن حفظ کنند.
- هر انحرافی را ببندید.نتیجه، مالک و روش تست مجدد را ثبت کنید. یک موضوع باز را در یک عبارت کلی «آزمون قبولی» پنهان نکنید.
نمونه ها را از ابتدا، وسط و پایان نگه دارید. هر درام را با زمان، دستور العمل و نتیجه برچسب بزنید. نقشه دیوار و سابقه نشت را با گزارش آزمایشی نگه دارید. این یک بازدید از کارخانه را به شواهدی تبدیل می کند که می تواند راه اندازی و عیب یابی بعدی را پشتیبانی کند.
از نمونه های تایید شده و برچسب آنها عکس بگیرید. دستور نهایی را قبل از خاموش شدن صادر کنید. این گزارش همچنین باید مشاهدات حلنشدهای را که باعث رد نشدند فهرست کند. این جزئیات به تیم سایت یک نقطه شروع مجدد واضح پس از نصب می دهد.
در صورت موافقت با روش، می توان آزمایش های بسته عملکردی را در طول پروژه ماشین مشاهده کرد. با این حال، تأیید رسمی نوع طراحی ممکن است در جای دیگری اتفاق بیفتد. آن گزارش ها را جدا نگه دارید. هر گزارش باید دقیقاً آنچه را که ثابت می کند بیان کند.
فرآیند فروش کینگگل شامل بازرسی، آزمایش و دعوت به شرکت در آزمون است. از این فرصت برای پیگیری استفاده کنیدراهنمای آزمون پذیرش کارخانه. پس از تحویل، یک اجرای تعریف شده پذیرش سایت را با ابزارهای نصب شده و سیستم مواد محلی تکرار کنید.
یک RFQ آماده نقل قول برای سلول KGB200L/LP بسازید
یک پرس و جو مفید به تامین کننده اجازه می دهد کل مسیر تولید را بررسی کند. با فایل درام شروع کنید. در صورت وجود، یک نقاشی، عکس و یک نمونه فیزیکی اضافه کنید. بیان کنید که آیا محصول 200 لیتر، 220 لیتر یا اندازه دیگری در کلاس پیشنهادی است.
وزن خالص قالب گیری شده، تخمین شات ناخالص و نقشه دیوار شماره گذاری شده را ارائه دهید. درجه HMWHDPE، رنگ، مواد افزودنی و قانون دوباره آسیاب را نام ببرید. محتویات، سیستم بسته شدن، الزامات مقاومت شیمیایی و آزمایش های بسته قابل اجرا را بیان کنید.
خروجی را به عنوان درام پذیرفته شده در ساعت تعریف کنید. حجم سالانه، الگوی شیفت و تغییرات برنامه ریزی شده را اضافه کنید. برداشتن، پیرایش، پایان باز کردن، تست نشت، بازرسی، علامت گذاری و پالت کردن را شرح دهید. علامت گذاری کنید که کینگگل کدام اقلام را باید نقل قول کند و خریدار کدام کالا را عرضه می کند.
داده های کارخانه را ضمیمه کنید. شامل ولتاژ، فرکانس، ظرفیت هوای فشرده، منبع خنک کننده، محدوده محیطی، ارتفاع، ارتفاع ساختمان، ظرفیت جرثقیل و پلان طبقه موجود است. جهت گیری ماشین و جریان درام ترجیحی را اضافه کنید.
برای پاسخ کتبی با پیکربندی کامل KGB200L/LP بخواهید. این باید شامل پاکت قالب، معماری اکسترودر و سر، پایه انباشته کننده، ابزارها، فهرست کمکی، طرح، طرح پذیرش و تحویل داده باشد. "پیکربندی استاندارد" را به عنوان تنها توضیح نپذیرید.
تصمیم نهایی باید هر مورد نیاز درام مهم را به ویژگی یا آزمایش دستگاه متصل کند. اگر یکی از نیازها مالکی ندارد، آن را قبل از انتشار سفارش ببندید. اگر هنوز در حال جمع آوری فایل ها هستید، از Kingle's استفاده کنیدمرکز دانلودوویدیوهای ماشینیبرای مراجع موجود سپس بسته پروژه کنترل شده را از طریق ارسال کنیدفرم تماس.
سوالات متداول
این پاسخ ها سؤالات خریدی را پوشش می دهند که اغلب پیکربندی یا طرح پذیرش را تغییر می دهند. آنها از صفحات فعلی محصول Kingngle به عنوان مرجع ماشین استفاده می کنند. اسناد پروژه باید سفارش نهایی را کنترل کنند.
KGB200L/LP برای ساخت چه محصولاتی طراحی شده است؟
Kingle KGB200L/LP را به عنوان یک دستگاه تخصصی کلاس 250L برای درام های شیمیایی آبی دو حلقه ای 220 لیتری قرار می دهد. یک درام متفاوت هنوز نیاز به بررسی برای جرم ناخالص ناخالص، تناسب قالب، توزیع دیوار، بسته شدن، خنکسازی، برداشتن و تستهای بسته مورد نیاز دارد.
آیا 300 عدد در ساعت به این معنی است که دستگاه 300 بشکه شیمیایی در ساعت تولید می کند؟
نه. جدول محصول 300 عدد در ساعت را به عنوان چرخه خشک برچسب گذاری می کند. همین صفحه در هر ساعت 17 تا 20 قطعه را برای کاربرد درام شیمیایی خود منتشر می کند. خروجی پذیرفته شده نهایی باید با قالب تولید، رزین، خنک کننده، اتوماسیون و طرح کیفیت ثابت شود.
آیا KGB200L/LP می تواند یک درام تمام شده 15 کیلوگرمی بسازد؟
در این صفحه یک مرجع 12 تا 15 کیلوگرمی درام تمام شده و یک مرجع وزنی ذخیره ساز پلی اتیلن 18 کیلوگرمی فهرست شده است. جرم پاریسون ناخالص همچنین شامل فلاش و دیگر تریم ها می شود. قبل از فریز کردن پیکربندی هد، تعادل کامل جرم، پایه رزین، ذخیره و نقشه دیواری را تأیید کنید.
آیا KGB200L/LP همان دستگاه KGB200L است؟
نه. Kingngle آنها را به عنوان پیکربندی های مرتبط اما متمایز منتشر می کند. صفحه KGB200L/LP دو پیچ 100 میلی متری، توضیحات دو لایه و وزن دستگاه 39 تن را فهرست می کند. صفحه KGB200L یک پیچ 120 میلی متری و وزن دستگاه 36 تن را فهرست می کند.
آیا خرید این دستگاه به درام ها گواهی سازمان ملل می دهد؟
خیر. ماشینی علامت بسته بندی سازمان ملل را نمی دهد. تاییدیه برای نوع طراحی بسته بندی آزمایش شده تحت قوانین مربوطه اعمال می شود. درام تمام شده، بسته ها، محتویات در نظر گرفته شده یا رسانه های آزمایشی، آماده سازی، نتایج آزمایش و تولید مداوم همه موارد را کنترل می کند.
برای قیمت KGB200L/LP چه چیزی باید ارسال کنم؟
نقشه درام، عکسها، نمونه، ابعاد، دهانهها، وزن خالص، نقشه دیوار، درجه HMWHDPE، برآورد تریم، بستهها، محتویات، آزمایشها، هدف خروجی پذیرفتهشده، محدوده پایین دستی و ابزارهای کارخانه را ارسال کنید. ساختار لایه و مرز اتوماسیون مورد نیاز را نیز بیان کنید.
یک درام تایید شده را به یک مشخصات کامل ماشین تبدیل کنید
نقشه درام، مواد، نقشه دیوار، بسته شدن، طرح آزمایش، هدف خروجی و ابزارهای کارخانه را به Kinggle ارسال کنید. سپس تیم مهندسی می تواند پیکربندی KGB200L/LP، قالب، لوازم جانبی و محدوده پذیرش را تأیید کند.
درخواست راه حل KGB200L/LP