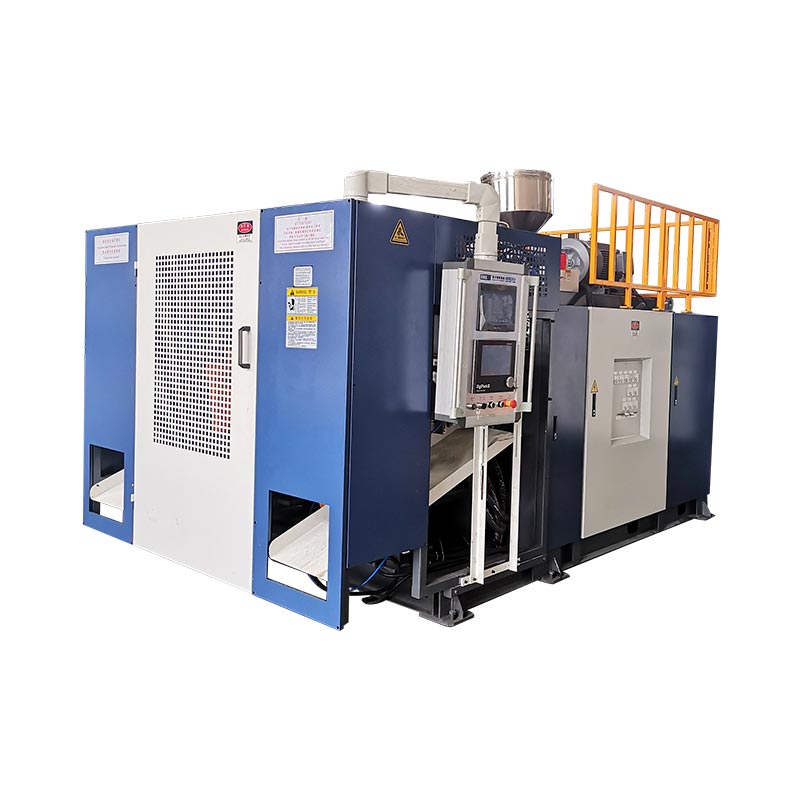
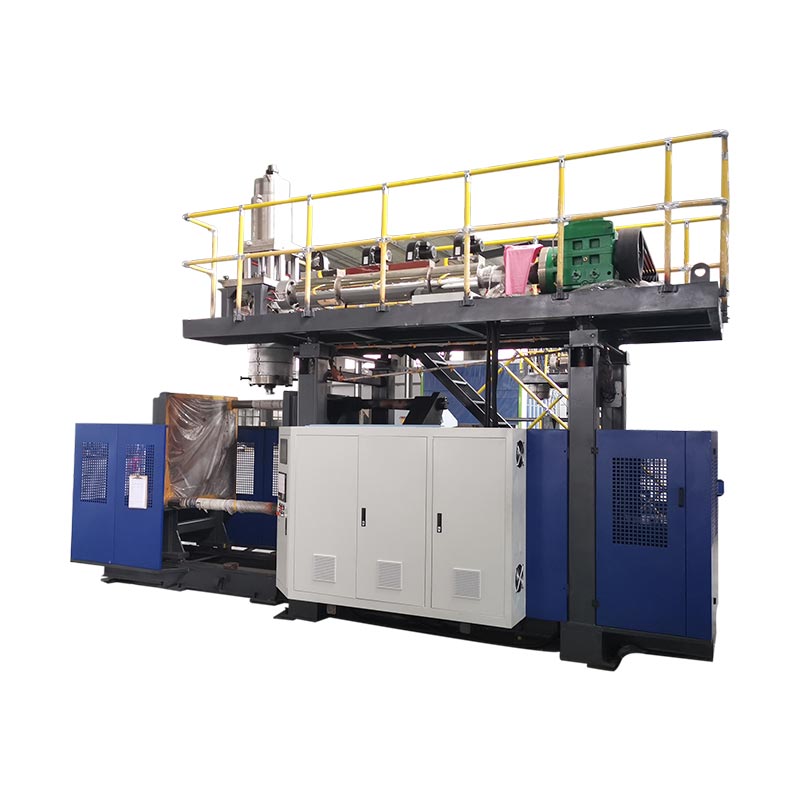
ایستگاه دوم نحوه استفاده دستگاه از اکستروژن، خنک سازی و زمان جابجایی قالب را تغییر می دهد. این به طور خودکار خروجی قابل فروش را دوبرابر نمی کند، انرژی کمتری در هر بطری ایجاد می کند یا محصول بزرگتر نمی سازد. سه اندازه دستگاه Kingngle جفت شده نشان می دهد که تفاوت های واقعی در کجا ظاهر می شوند.

واقعیدستگاه قالب گیری ضربه ای تک ایستگاهی در مقابل دو ایستگاهبنابراین مقایسه یک مطالعه کامل سلولی است، نه یک تعداد کالسکه. تصمیم باید بطری، برنامه تولید، تقاضای ناخالص مذاب، توالی دو ایستگاه و نیاز قطعه پذیرفته شده را به هم مرتبط کند.
بین یک ایستگاه و دو چه تغییری می کند؟
در یک ماشین قالب گیری دمشی اکستروژن پیوسته تک ایستگاهی، یک موقعیت قالب و گیره، پریسون را می گیرد، قطعه را تشکیل می دهد، آن را خنک می کند و آزاد می کند. رویداد قالبگیری بعدی باید با توالی آن ایستگاه مطابقت داشته باشد.
یک دستگاه قالب گیری دمشی دو ایستگاهی یا دو ایستگاهی، دو موقعیت قالب را در اطراف یک سیستم اکستروژن مشترک جایگزین می کند. یکی از ایستگاهها میتواند در مرحله دمیدن، خنککردن یا حذف جزئی باشد در حالی که دیگری برای گرفتن قسمت بعدی آماده میشود. به همین دلیل است که در برخی بازارها از تجهیزات دو ایستگاهی به عنوان دستگاه قالب گیری دو طرفه یا ضربه ای شاتل نیز یاد می شود.
این توالی ساده شده فرصت را توضیح می دهد، نه نرخ نهایی تولید را. سفر به ایستگاه، تشکیل پاریسون، بسته شدن قالب، دمیدن، اگزوز، خنککننده، جهش، پیرایش و انتقال پایین دست هنوز باید با هم هماهنگ شوند. ادبیات ماشین شاتل مستقل همچنین پیکربندیهای یکطرفه و دوطرفه را بهطور جداگانه از سر قالبهای تکپاریسون و چندپاریسون فهرست میکند و این موضوع را تقویت میکند که اینها انتخابهای تجهیزات متفاوتی هستند.
تعداد ایستگاه ها، تعداد سر، شمارش حفره ها و تعداد لایه ها را اشتباه نگیرید
بسیاری از اشتباهات نقل قول به این دلیل شروع میشوند که «دبل» بدون گفتن دو برابر شده استفاده میشود. یک ماشین دو ایستگاه لزوما یک ماشین دو سر، یک قالب دو حفره یا یک خط دو لایه نیست.
| مدت | چه چیزی به حساب می آید | چه چیزی را تغییر می دهد | سوال برای تامین کننده |
|---|---|---|---|
| یک یا دو ایستگاه | موقعیت های قالب و گیره که به ترتیب کار می کنند | توالی ماشین، نیاز به مجموعه قالب، پتانسیل خروجی، ردپای و جابجایی | چند ایستگاه قالب کامل در این دستگاه متناوب هستند؟ |
| قالب تک سر یا چند سر | پاریسون ها در یک رویداد قالب گیری اکسترود شدند | چند حفره قالب را می توان به طور همزمان تغذیه کرد و گام خروجی مورد نیاز | شامل چند پریز است و فاصله مرکزی آنها چقدر است؟ |
| قالب تک حفره ای یا چند حفره ای | قطعات تشکیل شده در یک قالب بسته می شوند | قطعات در هر رویداد قالب گیری، اندازه قالب، تعادل خنک کننده و پیرایش | یک رویداد قالب باید چند قطعه قابل فروش تولید کند؟ |
| تک لایه یا چند لایه | لایه های مواد در دیوار قسمت | اکسترودرها، معماری دای هد، جابجایی مواد و کنترل فرآیند | کدام مواد و ساختار لایه در نقل قول گنجانده شده است؟ |
رابرگه اطلاعات شاتل اکستروژن پیوسته R&Bبرای مثال، هدهای قالب تک و چندپاریسون را به طور جداگانه از پیکربندی گیره های یک یا دو ایستگاه فهرست می کند. ابزار چندپاریسون یک اهرم خروجی است. ایستگاه قالب دوم دیگری است. یک پیشنهاد ممکن است از هر دو اهرم استفاده کند یا هر دو را ترکیب کند، بنابراین نقل قول باید هر کدام را جداگانه مشخص کند.
اصطلاحات نیز بر اساس منطقه تغییر می کند. خریداران ممکن است برای یک جستجو کننددستگاه قالب گیری ضربه ای دو ایستگاهی, دستگاه قالب گیری ضربه ای ایستگاه دوقلو, دستگاه دمنده بطری دو ایستگاهییاقالب کوب دو طرفه شاتل. به جای انتخاب تنها با نام، دنباله فیزیکی را تأیید کنید.
مقایسه اصلی: سه اندازه دستگاه کینگگل جفت شده
تجزیه و تحلیل زیر از مشخصات منتشر شده در شش صفحه محصول فعلی Kingngle استفاده می کند. هر جفت دارای حداکثر ظرفیت اسمی کانتینر یکسانی است که باعث می شود تفاوت ایستگاه راحت تر دیده شود. ارقام مرجع کاتالوگ هستند، نه تضمین تولید برای هر بطری، رزین، سر قالب یا بسته آپشن.
| ظرفیت و مدل | ایستگاه ها | برچسب خروجی منتشر شده | ظرفیت ذوب HDPE | ابعاد دستگاه (L×W×H) | پاکت ساده L×W* | وزن | نیروی بستن |
|---|---|---|---|---|---|---|---|
| 2 لیترKGB2L | مجرد | چرخه خشک 600 عدد در ساعت | 30 کیلوگرم در ساعت | 3.1 × 1.7 × 2.5 متر | 5.3 متر مربع | 2.5 تن | 40 کیلو نیوتن |
| 2 لیترKGB2D | دوبل | چرخه خشک 600 × 2 عدد در ساعت | 55 کیلوگرم در ساعت | 3.1 × 2.2 × 2.5 متر | 6.8 متر مربع | 4.5 تن | 40 کیلو نیوتن |
| 5 لیترKGB5L | مجرد | چرخه خشک 500 عدد در ساعت | 55 کیلوگرم در ساعت | 3.1 × 2.2 × 2.5 متر | 6.8 متر مربع | 3.0 تن | 65 کیلو نیوتن |
| 5 لیترKGB5D | دوبل | چرخه خشک 500 × 2 عدد در ساعت | 80 کیلوگرم در ساعت | 3.2 × 2.2 × 2.5 متر | 7.0 متر مربع | 5.2 تن | 65 کیلو نیوتن |
| 15 لیترKGB15L | مجرد | چرخه خشک 450 عدد در ساعت | 100 کیلوگرم در ساعت | 4.5 × 2.2 × 2.8 متر | 9.9 متر مربع | 7.5 تن | 165 کیلونیوتن |
| 15 لیترKGB15D | دوبل | چرخه خشک 450 × 2 عدد در ساعت | 120 کیلوگرم در ساعت | 4.8 × 2.9 × 2.8 متر | 13.9 متر مربع | 12.5 تن | 165 کیلونیوتن |

آنچه که داده های جفت شده نشان می دهد
1. تعداد ایستگاه حداکثر اندازه قطعه را تعیین نمی کند
در هر جفت کینگگل، ظرفیت اسمی ظرف و نیروی گیره منتشر شده ثابت می ماند: 2 لیتر و 40 کیلو نیوتن، 5 لیتر و 65 کیلو نیوتن، یا 15 لیتر و 165 کیلو نیوتن. ایستگاه دوم توالی تولید را تغییر می دهد. پلت فرم 5 لیتری را به سکوی 15 لیتری تبدیل نمی کند.
این تمایز در هنگام انتخاب ماشین اهمیت دارد. حجم قطعه، سطح پیش بینی شده، ابعاد قالب و گیره مورد نیاز همچنان باید با پلت فرم مناسب باشد. کینگلراهنمای انتخاب دستگاه قالب گیری دمشیقبل از انتخاب تعداد ایستگاه از ظرف شروع می شود.
2. جفت های دو ایستگاه ظرفیت ذوب را اضافه می کنند، اما نه با یک نسبت ثابت
ظرفیت ذوب HDPE منتشر شده از 30 به 55 کیلوگرم در ساعت در جفت 2 لیتری، از 55 به 80 کیلوگرم در ساعت در جفت 5 لیتری و از 100 به 120 کیلوگرم در ساعت در جفت 15 لیتری افزایش می یابد. این افزایش ها یکسان نیستند و نباید به یک «ضریب ایستگاهی دوگانه» جهانی تبدیل شوند.
این مهم ترین درس ظرفیت در داده ها است. دو ایستگاه میتوانند فرصتهای قالبگیری بیشتری ایجاد کنند، اما اکسترودر هنوز باید جرم ناخالص پاریزون را تامین کند. بطری سنگینتر، فلاش بیشتر، خروجیهای قالب بیشتر یا فاصله زمانی رویداد کوتاهتر، تقاضای ذوب را افزایش میدهد. هنگامی که اکستروژن به گلوگاه تبدیل می شود، افزودن در دسترس بودن ایستگاه نمی تواند آن را حل کند.
3. وزن و پاکت نصب با اندازه متفاوت افزایش می یابد
حرکت از مدل تک به مدل دوتایی، وزن دستگاه منتشر شده را از 2.5 به 4.5 تن در 2 لیتر، 3.0 به 5.2 تن در 5 لیتر و 7.5 به 12.5 تن در 15 لیتر افزایش می دهد. پوشش ماشین L×W محاسبه شده به ترتیب از حدود 5.3 به 6.8 متر مربع، 6.8 به 7.0 متر مربع و 9.9 به 13.9 متر مربع تغییر می کند.
بنابراین مساحت طبقه به طور ایمن به عنوان "تقریبا یکسان" یا "دو برابر بزرگتر" توصیف نمی شود. نتیجه بستگی به پلت فرم دارد. هیچکدام از محاسبههای پاکت ماشین یک چیدمان کارخانه نیستند: دسترسی به خدمات، تامین مواد، منیفولدهای خنککننده، کابینتهای کنترل، تخلیه قطعات و جابجایی قالب هنوز به فضا نیاز دارند. از Kingle's استفاده کنیدراهنمای برق، هوا، آب و چیدمانقبل از مسدود کردن طرح سایت
4. برچسب چرخه خشک یک سیگنال مقایسه است، نه یک وعده تحویل
چرخه خشک حرکت ماشین را بدون اثبات شرایط تولید یک قطعه تمام شده ثبت می کند. خروجی واقعی باید شامل تشکیل پاریسون، زمان دمش و اگزوز، خنکسازی، خروج، پیرایش، کاهش کیفیت و توقفهای برنامهریزی شده باشد. یک قوطی جری ضخیم 15 لیتری و یک بطری سبک 500 میلی لیتری را نمی توان صرفاً به این دلیل که روی دستگاهی با تعداد ایستگاه های مشابه کار می کند، خروجی یکسانی تعیین کرد.
محاسبه خروجی از رویدادهای قالب گیری و تعادل جرم
با محصول شروع کنید و به عقب کار کنید. با ضرب شماره کاتالوگ در ساعات شیفت شروع نکنید.
مرحله 1: خروجی خوب مورد نیاز را تعریف کنید
با استفاده از ساعات تولید برنامه ریزی شده، تغییرات برنامه ریزی شده و فرضیات در دسترس بودن کارخانه، تقاضای تایید شده را به قطعات خوب در ساعت تبدیل کنید. سناریوهای تقاضا (پایه، اوج فصلی و رشد آینده) را از هم جدا نگه دارید تا ظرفیت اضافی به جای پنهان شدن در یک هدف خوش بینانه قابل مشاهده باشد.
مرحله 2: یک رویداد قالب گیری کامل را اندازه گیری کنید
برای قالب پیشنهادی، تعداد پاریسونها، قطعات تشکیلشده، جرم ناخالص پاریسون، جرم قطعه تمامشده، مسیر فلاش/بازنگری، فاصله رویداد پایدار و نتیجه کیفیت پذیرفتهشده را ثبت کنید. یک رویداد قالبگیری به این معنی است که یک قالب مواد پاریسون را میگیرد و مجموعهای از قطعات آن را تولید میکند.
قطعات خوب / ساعت = رویدادهای قالب گیری / ساعت × قطعات در هر رویداد × کسر پذیرفته شده
تقاضای ذوب ناخالص (کیلوگرم در ساعت) = رویدادهای قالبگیری در ساعت × جرم ناخالص پاریسون در هر رویداد (کیلوگرم)
کسر پذیرفته شده باید از یک آزمایش مورد توافق یا یک فرض گیاهی صادقانه باشد. جرم ناخالص پاریسون شامل موادی است که وارد رویداد قالب گیری می شود، نه تنها بطری تمام شده. اگر فلاش مجدداً زمینبندی شود، کنترل و معرفی مجدد آن همچنان روی خط تأثیر میگذارد.
مرحله 3: گلوگاه ها را به عنوان یک خط آزمایش کنید
تقاضای ناخالص مذاب را با اکسترودر پیشنهادی تحت ماده واقعی مقایسه کنید. سپس خنک کننده قالب، دمیدن هوا، حذف قطعه، پیرایش، آزمایش نشت، انتقال، بسته بندی و ظرفیت آسیاب را تأیید کنید. پایین ترین مرحله پایدار، خروجی خط را تنظیم می کند.
برای منطق خروجی ماشین پیوسته گسترده تر، به Kinggle مراجعه کنیدراهنمای دستگاه قالب گیری با ضربه مداوم. اگر وزن قطعه یا توزیع دیوار در طول آزمایش سرعت تغییر کرد، از آن استفاده کنیدراهنمای برنامه نویسی parisonو در هر شرایطی مکان های مشابه دیوار را بررسی کنید.
کدام پیکربندی متناسب با برنامه تولید است؟
یک ایستگاه معمولاً در فهرست نهایی تمیزتر است که…
- تقاضای تایید شده متناسب با یک ایستگاه قالب با حاشیه عملیاتی قابل قبول است.
- تغییرات محصول مکرر است یا دوره تولید کوتاه است.
- یک مجموعه قالب به دلایل بودجه، نگهداری یا اعتبار سنجی ترجیح داده می شود.
- قطعه، قالب یا روش حذف، یک طرح متناوب را کمتر کاربردی می کند.
- فضای کارخانه، دسترسی بالابر یا اتوماسیون پایین دست محدود است.
- این پروژه در حال ورود به بازاری است که تقاضا هنوز ثابت نشده است.
ایستگاه دوبل مستحق مطالعه کامل خط است زمانی که…
- تقاضای تکرار پایدار از خروجی تک ایستگاهی واقعی فراتر می رود.
- دو ایستگاه قالب همسان می توانند یک فرآیند تکرار شونده را اجرا کنند.
- اکسترودر و سر قالب می توانند نرخ ذوب ناخالص مورد نیاز را تامین کنند.
- خنک شدن زمان مفیدی برای کار قالب متناوب می گذارد.
- پیرایش، آزمایش و جابجایی مواد می تواند جریان افزایش یافته را بپذیرد.
- قالب اضافی، ماشین و دامنه ابزار دارای یک مورد تجاری قابل دفاع است.
هیچ یک از این فهرست ها جایگزین آزمایشی محصول نمی شود. از یک خطای رایج خرید جلوگیری می کند: در نظر گرفتن ایستگاه دوم به عنوان یک لوازم جانبی خروجی مستقل. این یک تصمیم سیستمی است که ابزار، کنترل ها، راه اندازی و جریان قطعات را در کارخانه تغییر می دهد.
تاسیسات و تجهیزات پایین دستی می توانند مزیت ایستگاه را از بین ببرند
یک خط دو ایستگاه ممکن است گرمای بیشتری را به سیستم خنککننده قالب ارسال کند و رویدادهای قالبگیری را نزدیکتر به هم ایجاد کند. هوای فشرده باید فشار را نگه دارد و جریان را در زمانی که خط نیاز دارد، ارائه دهد، نه فقط در حالت بیکار. آب خنک کننده باید با شرایط پایدار به هر دو مدار قالب برسد. توزیع برق، خنک کننده هیدرولیک و محیط کابینت باید با ساخت نهایی مطابقت داشته باشد.
خدمات کارخانه را از جدول مقایسه محاسبه نکنید. برخی از مشخصات فعلی وب Kinggle از تایپوگرافی واحد متناقض استفاده می کنند و ارقام میانگین انرژی آزمایش محصول یکسانی را توصیف نمی کنند. برگه ابزار خاص پروژه، نقشه برق و نقشه چیدمان کلی را برای پیکربندی سفارش داده شده درخواست کنید.
پس از باز کردن قالب، هر فرآیند را بررسی کنید
- آیا تجهیزات خروجی می توانند قطعات را از ایستگاه های متناوب دریافت کنند؟
- آیا پیرایش می تواند فلاش واقعی و هندسه گردن/پایین را کنترل کند؟
- آیا دستگاه تست نشت می تواند هر حفره را با نرخ خط مورد نیاز بازرسی کند؟
- آیا نوار نقاله می تواند از برخورد، تجمع و تغییر شکل قطعه جلوگیری کند؟
- آیا آسیاب و مخلوطکن میتوانند بدون بیثبات کردن نسبت آسیاب مجدد، فلاش را کنترل کنند؟
- آیا اپراتورها می توانند برای انجام بازرسی تایید شده و کار تعویض به طور ایمن به هر دو ایستگاه برسند؟
اگر اجرای سریعتر باعث ایجاد ضخامت دیوار ناپایدار، فلاش، اعوجاج خنک کننده یا تکرار زنگ هشدار می شود، آن را وصل کنیدسابقه نگهداری پیشگیرانهبا کینگلزروش عیب یابی HMIقبل از پنهان کردن یک گلوگاه فیزیکی با تغییرات دستور غذا.

کل هزینه نصب شده را مقایسه کنید، نه قیمت دستگاه را به تنهایی
خریدار در جستجوی قیمت دستگاه ساخت بطری پلاستیکی ممکن است دو قیمت دریافت کند که معادل نیستند. یکی می تواند شامل مجموعه قالب دوم، بیرون آوردن و آزمایش نشت باشد. دیگری می تواند فقط دستگاه قالب گیری پایه را نشان دهد. بنابراین قیمت عنوان پایین تر ممکن است یک سلول تولیدی کمتر کامل را توصیف کند.
| لایه هزینه | سوال تک ایستگاهی | سوال دو ایستگاهی |
|---|---|---|
| پلت فرم ماشین | کدام اکسترودر، گیره، کنترل و لوازم جانبی استاندارد شامل کدامند؟ | کدام تجهیزات اضافی برای کالسکه، گیره، ضربه و کنترل گنجانده شده است؟ |
| قالب ها و سر قالب ها | آیا یک قالب کامل و پکیج خروجی دای صحیح همراه است؟ | آیا دو ایستگاه قالب منطبق گنجانده شده است، و آیا تعداد سر و گام خروجی با طرح ابزار یکسان است؟ |
| خدمات کارخانه | چه کار برق، هوا، آب و کف/بارگیری مورد نیاز است؟ | آیا سرویسهای موجود میتوانند توالی رویداد سریعتر را تحت تقاضای همزمان کارخانه پشتیبانی کنند؟ |
| سلول پایین دست | کدام مراحل بیرون آوردن، پیرایش، آزمایش، انتقال و سنگ زنی دستی یا خودکار است؟ | آیا هر مرحله پایین دستی می تواند قطعات ایستگاه های متناوب را بدون انباشتگی بپذیرد؟ |
| تغییر و تایید | تغییر یک قالب و دستور پخت طبق رویه خریدار چقدر طول می کشد؟ | چگونه دو ایستگاه پس از تغییر محصول تراز، واجد شرایط و بازیابی می شوند؟ |
| ریسک عملیاتی | اگر ایستگاه تک قالب متوقف شود چه خروجی از بین می رود؟ | آیا می توان هر یک از ایستگاه ها را به طور ایمن ایزوله کرد و برای توالی اکستروژن مشترک چه اتفاقی می افتد؟ |
یک مقایسه اقتصادی مفید از یک مرز پروژه در هر دو طرف استفاده می کند. شامل دستگاه قالب گیری، قالب ها، سر قالب، لوازم جانبی، نصب، راه اندازی، آموزش و اصلاحات کارخانه است. سپس با استفاده از مفروضات عملیاتی خود خریدار، نیروی کار، آب و برق، تعمیر و نگهداری برنامه ریزی شده، از دست دادن تغییر، افت کیفیت و خرابی را برآورد کنید.
هزینه هر قطعه خوب = کل هزینه در دوره مقایسه ÷ قطعات پذیرفته شده تولید شده در همان دوره
صورت و مخرج باید از پنجره زمانی و محدوده یکسانی استفاده کنند. یک عدد سرمایه دو ایستگاه را بالای خروجی چرخه خشک تک ایستگاهی قرار ندهید، یا یک خط دوگانه خودکار را با یک ماشین پایه تکی که برش و آزمایش را حذف نمی کند، مقایسه نکنید. اگر تقاضا نتواند از خروجی اضافه شده استفاده کند، ظرفیت بیکار به عنوان یک هزینه باقی می ماند. اگر تقاضا از قابلیت تک ایستگاهی بیشتر شود، تولید از دست رفته و اضافه کاری نیز هزینه است.
قیمت همچنان یک محدودیت خرید معتبر است، اما پس از تناسب فنی تعلق دارد. از Kingle بخواهید هر جزء شامل و هر کالای عرضه شده توسط خریدار را شناسایی کند تا بتوان قیمت را خط به خط مقایسه کرد.
RFQ بهتر شرایط تضمین شده را از مراجع کاتالوگ جدا می کند
همان برگه ورودی را برای هر تامین کننده ارسال کنید. در غیر این صورت، دو نقل قول ممکن است از مفروضات متفاوتی استفاده کنند و همچنان قابل مقایسه باشند.
| زمینه RFQ | ورودی مورد نیاز | چرا تصمیم ایستگاه را تغییر می دهد |
|---|---|---|
| قسمت | نقشه یا نمونه، حداکثر ابعاد، گردن / پایان، دسته، خط جدایی و نیاز به پیرایش | تناسب قالب، حرکت و کار پایین دست را تعریف می کند |
| مواد | درجه دقیق رزین، رنگ، مواد افزودنی، طرح regrind/PCR و داده های تامین کننده | رفتار ذوب، توان عملیاتی ناخالص و خنک کننده را تغییر می دهد |
| جرم و دیوار | وزن تمام شده، برآورد ناخالص پاریسون/فلش، مکانهای بحرانی دیوار و تحمل | اهداف چرخه را به تقاضای ذوب و شواهد کیفیت تبدیل می کند |
| تقاضا | قطعات خوب در ساعت، شیفت، سال و فصل پیک. طرح SKU/تغییر | نشان می دهد که آیا ایستگاه دوم را می توان به طور مولد بارگذاری کرد یا خیر |
| ابزار سازی | تعداد ایستگاه ها، خروجی های قالب، حفره ها، فاصله مرکز، مجموعه قالب ها و چیدمان خنک کننده | از پنهان کردن یک فرضیه سر یا حفره متفاوت "ایستگاه دوگانه" جلوگیری می کند |
| کیفیت | وزن، ابعاد، دیوار، نشتی، افت، بارگذاری بالا یا سایر تست های مورد توافق | خروجی خوبی را به جای سرعت حرکت تعریف می کند |
| کارخانه | استاندارد قدرت، شرایط هوا/آب، محدودیت کف و سقف، مسیر بالابر و تجهیزات پایین دست | آزمایش می کند که آیا سلول کامل دو ایستگاهی قابل نصب و پشتیبانی است یا خیر |
این موارد را در طول آزمایش پذیرش ثبت کنید
- دستگاه، قالب، سر قالب، رزین و هویت دستور پخت.
- فاصله زمانی قالب گیری-رویداد پایدار برای هر ایستگاه - نه یک رویداد سریع.
- جرم ناخالص پاریسون، وزن قطعه تمام شده و مسیر فلاش.
- قطعات پذیرفته شده توسط حفره و ایستگاه در پنجره آزمایش توافق شده.
- دیوار بحرانی، نتایج ابعادی و عملکردی.
- شرایط واقعی هوا، آب و الکتریکی تحت بار نشان داده شده.
- ثبت هشدار، توقف و مداخله دستی در طول آزمایش.
این رکورد «ایستگاه تک در مقابل دو» را به تصمیمی بر اساس محصول خریدار تبدیل میکند. همچنین پایه راه اندازی را برای عیب یابی و نگهداری پیشگیرانه در آینده فراهم می کند.
سوالات متداول
کدام سریعتر است: دستگاه قالب گیری ضربه ای تک ایستگاهی یا دو ایستگاهی؟
یک ماشین دو ایستگاهی پتانسیل خروجی بالاتری دارد زیرا دو ایستگاه قالب در اطراف یک سیستم اکستروژن مشترک متناوب هستند. خروجی خوب واقعی هنوز هم به ظرفیت مذاب، تعداد پانسمان، خنک کننده، حذف قطعه، تجهیزات پایین دست و کیفیت پذیرفته شده بستگی دارد.
آیا دستگاه قالب گیری بادی دو ایستگاهی تولید را دو برابر می کند؟
به صورت خودکار نیست. ارقام منتشر شده چرخه خشک ممکن است دو ایستگاه متناوب را نشان دهند، اما خروجی قابل فروش را می توان با تقاضای ناخالص ذوب، خنک کردن، پیرایش، آزمایش، توقف یا رد محدود کرد. دستگاه را با محصول و مواد واقعی تأیید کنید.
آیا ماشین دو استیشن همان ماشین دو سر است؟
شماره. تعداد ایستگاه موقعیت های قالب و گیره را توصیف می کند. شمارش سر نشان می دهد که چه تعداد پاریزون برای یک رویداد قالب گیری اکسترود شده اند. یک ماشین می تواند دو ایستگاه را با یک یا چند خروجی قالب ترکیب کند.
آیا این دو ایستگاه می توانند قالب های مختلفی را اجرا کنند؟
تصور نکنید که آنها می توانند محصولات نامرتبط را به طور موثر اجرا کنند. ایستگاهها شرایط اکستروژن و فرآیند را به اشتراک میگذارند، بنابراین جرم محصول، زمانبندی جداسازی، خنکسازی و کار پایین دستی باید سازگار باشند. ترتیب دقیق را در حین مهندسی تأیید کنید.
آیا باید برای ظروف 5 لیتری یک ایستگاه تک یا دوتایی انتخاب کنم؟
حجم کانتینر فقط پلت فرم را مشخص می کند. تعداد ایستگاه را از بین تقاضای تایید شده قطعات خوب، وزن محصول، طول اجرا، طرح قالب و قالب، امکانات موجود، طرح کارخانه و ظرفیت پایین دستی انتخاب کنید.
خروجی دستگاه قالب گیری دمشی چگونه باید محاسبه شود؟
از رویدادهای قالب گیری در ساعت ضرب در قطعات در هر رویداد و کسر پذیرفته شده استفاده کنید. نتیجه را در برابر تقاضای ناخالص مذاب، خنک سازی و هر مرحله پایین دست بررسی کنید. از چرخه خشک به تنهایی به عنوان خروجی تولید استفاده نکنید.
چه اطلاعاتی برای نقل قول تک در مقابل دو ایستگاه نیاز است؟
طراحی قطعه، درجه مواد، جرم تمام شده و ناخالص، دیوار و الزامات کیفیت، هدف قطعات خوب، طرح SKU، مفهوم قالب و حفره، ابزارهای کاربردی، چیدمان و تجهیزات پایین دست را ارائه دهید.