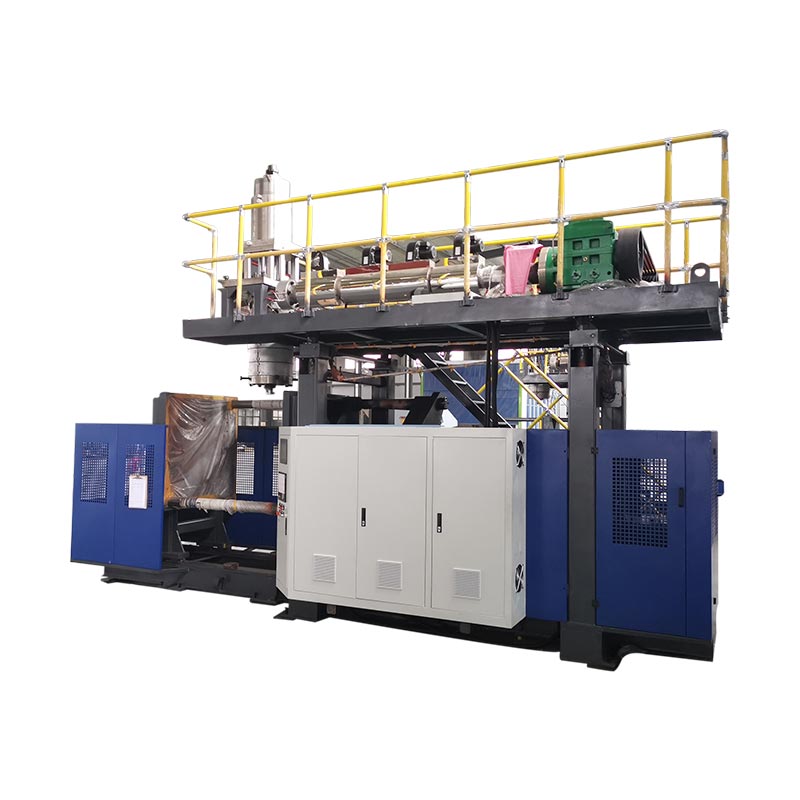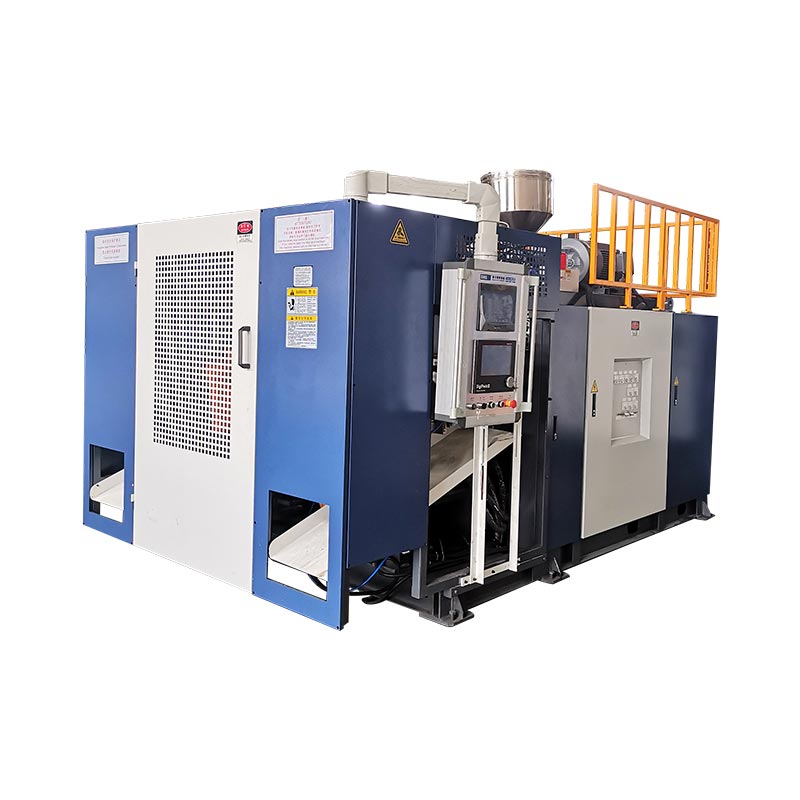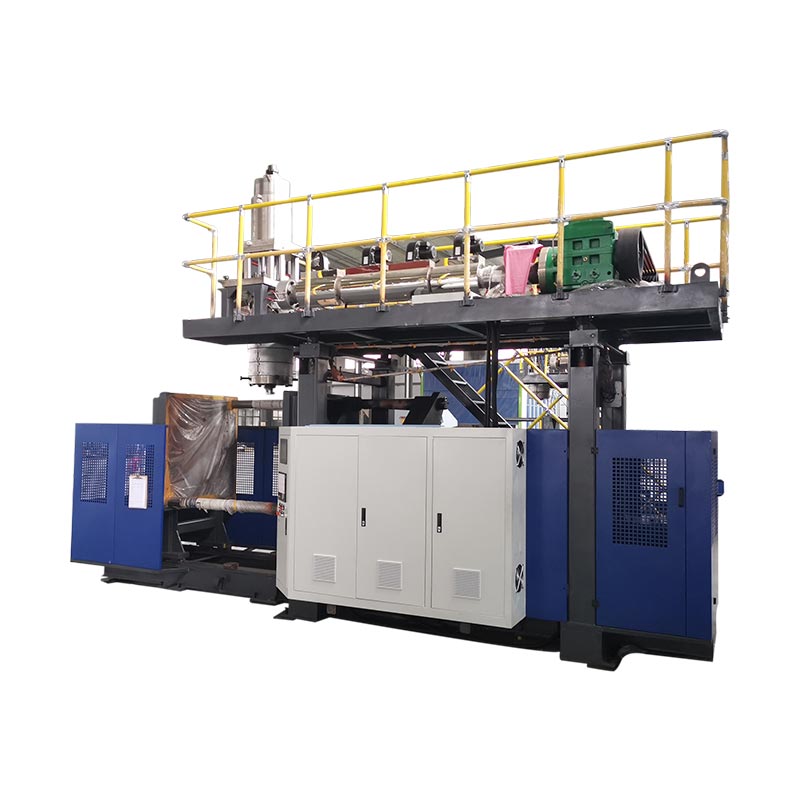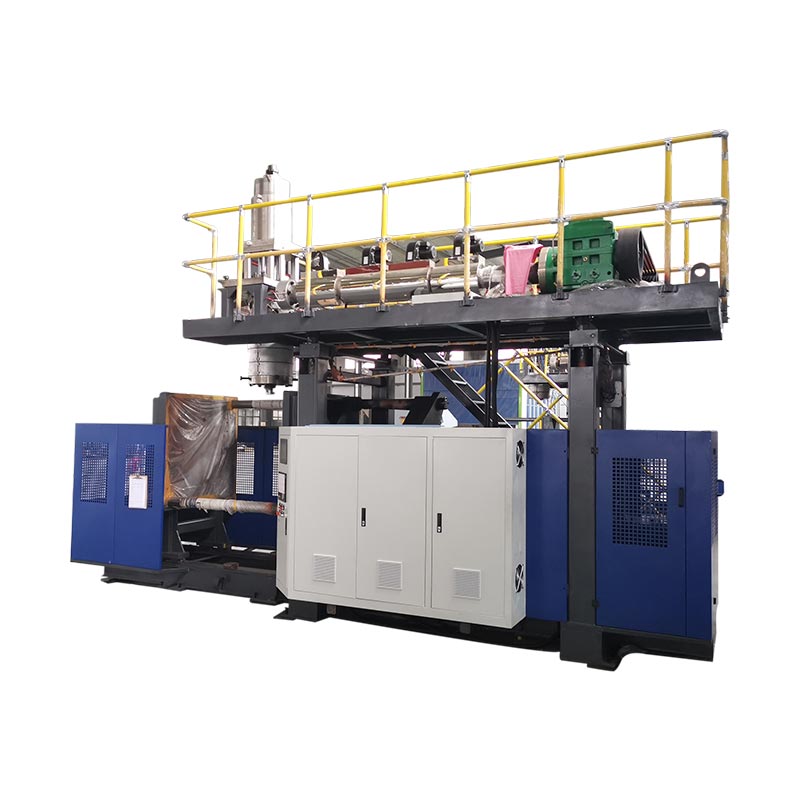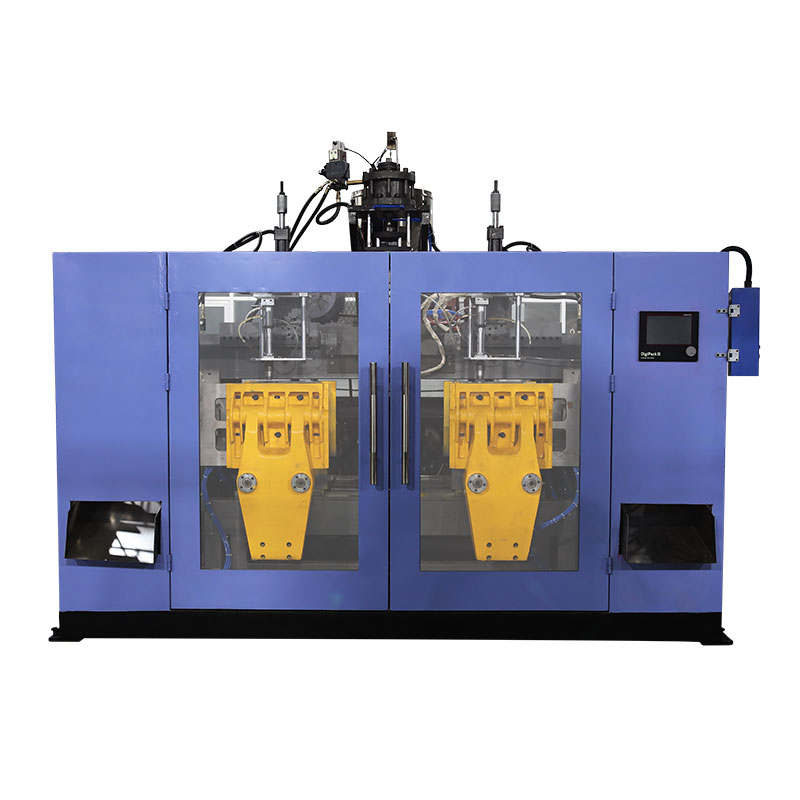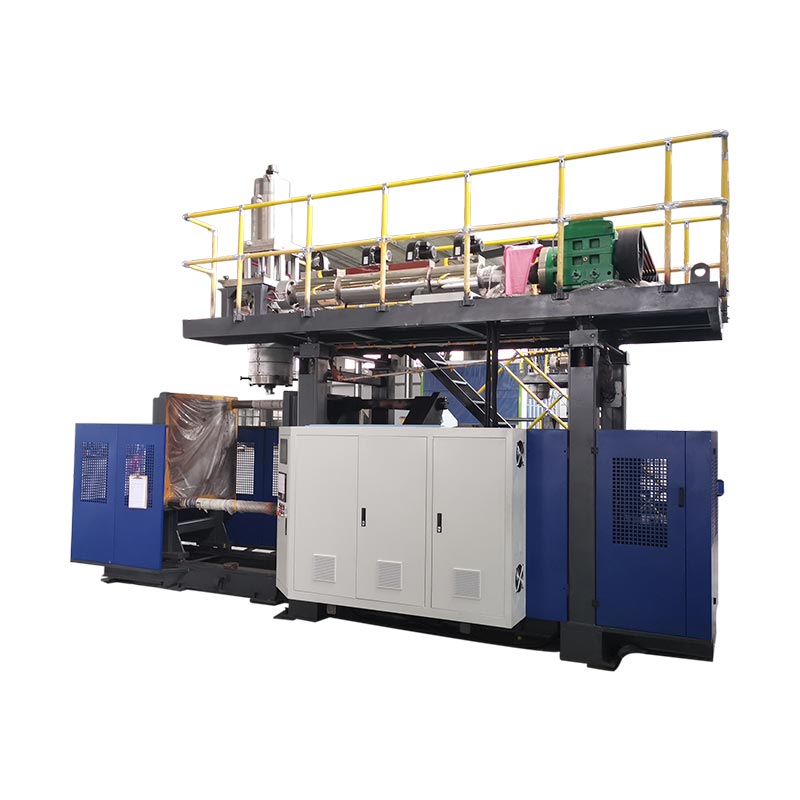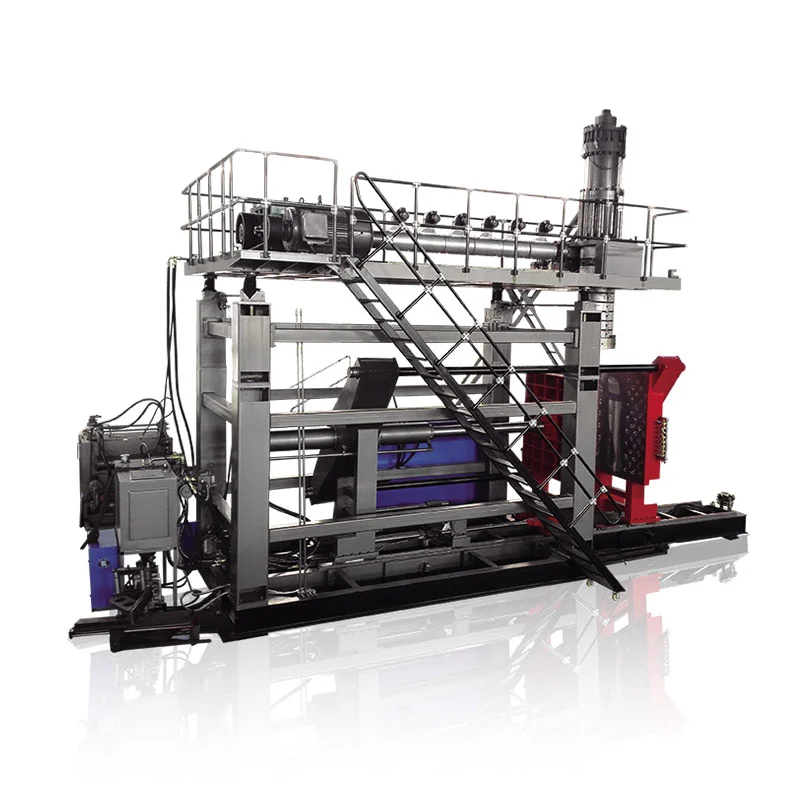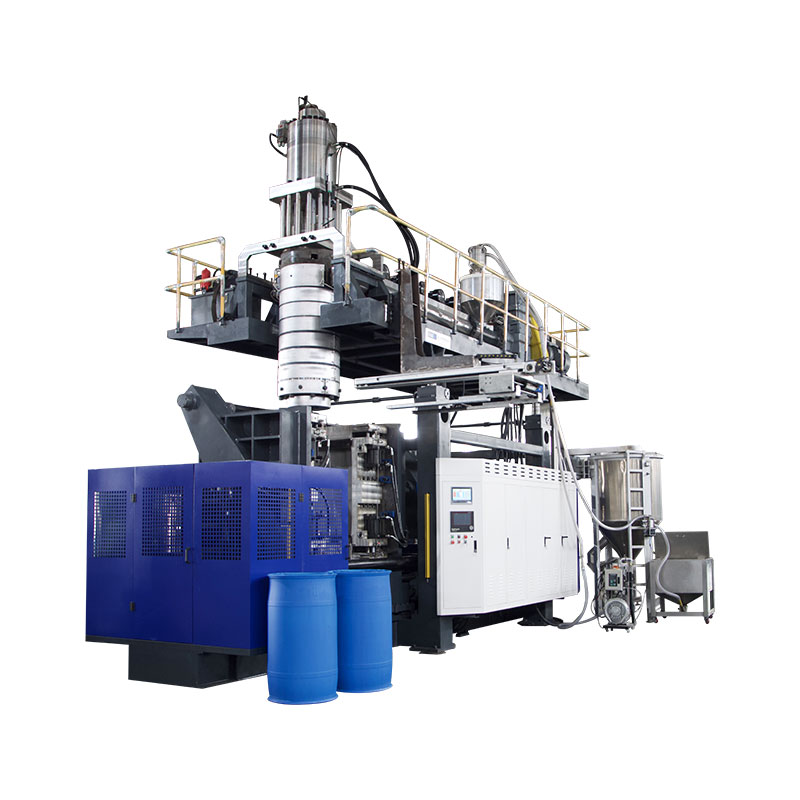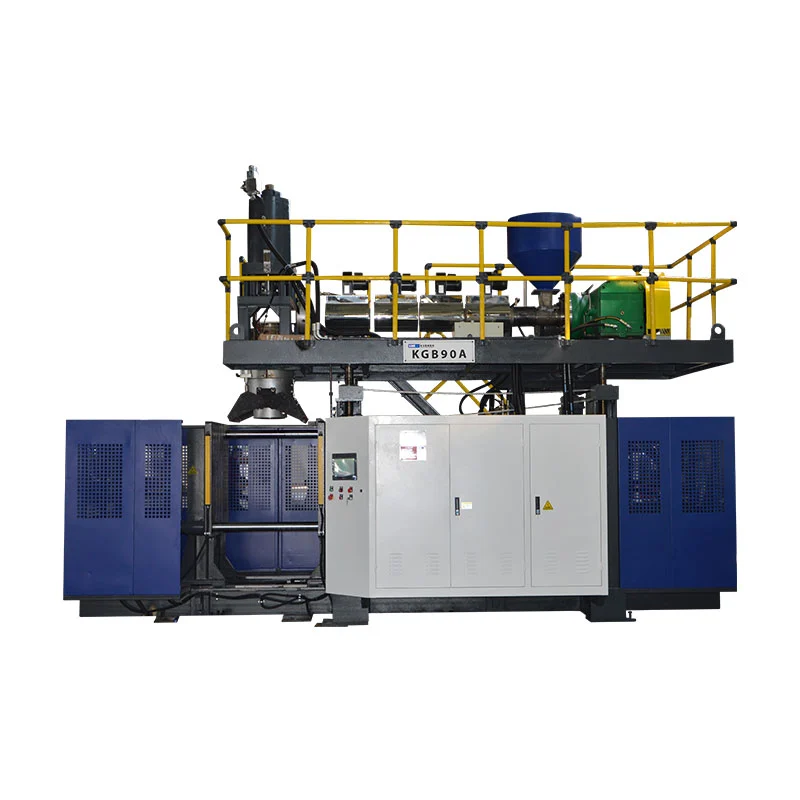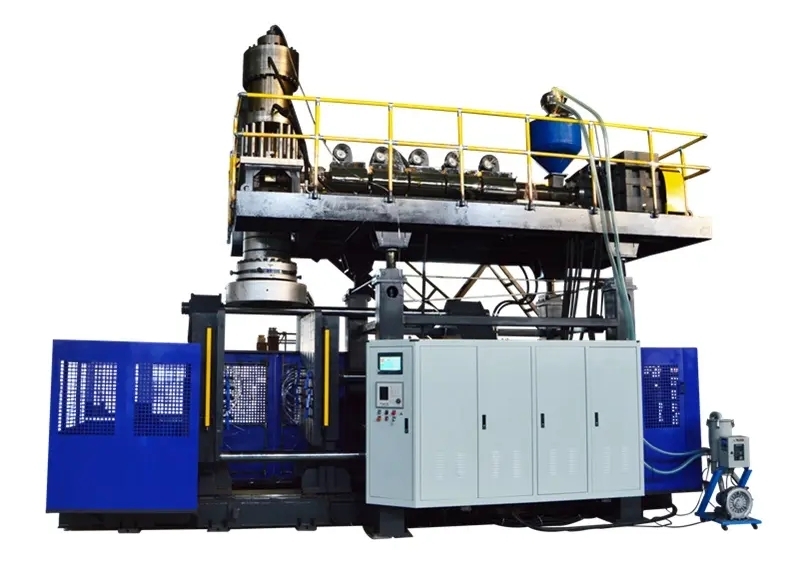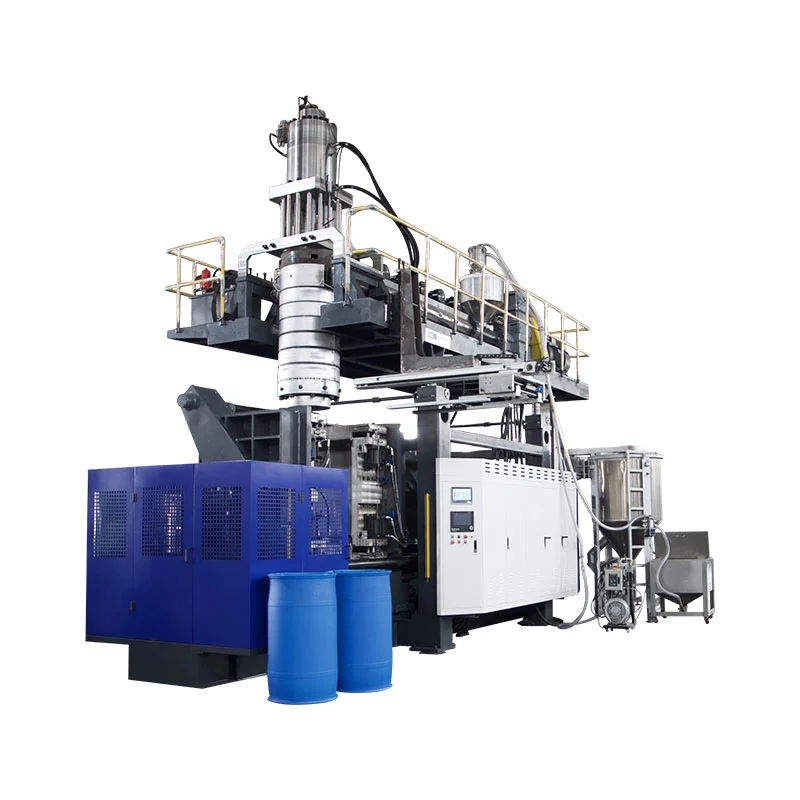
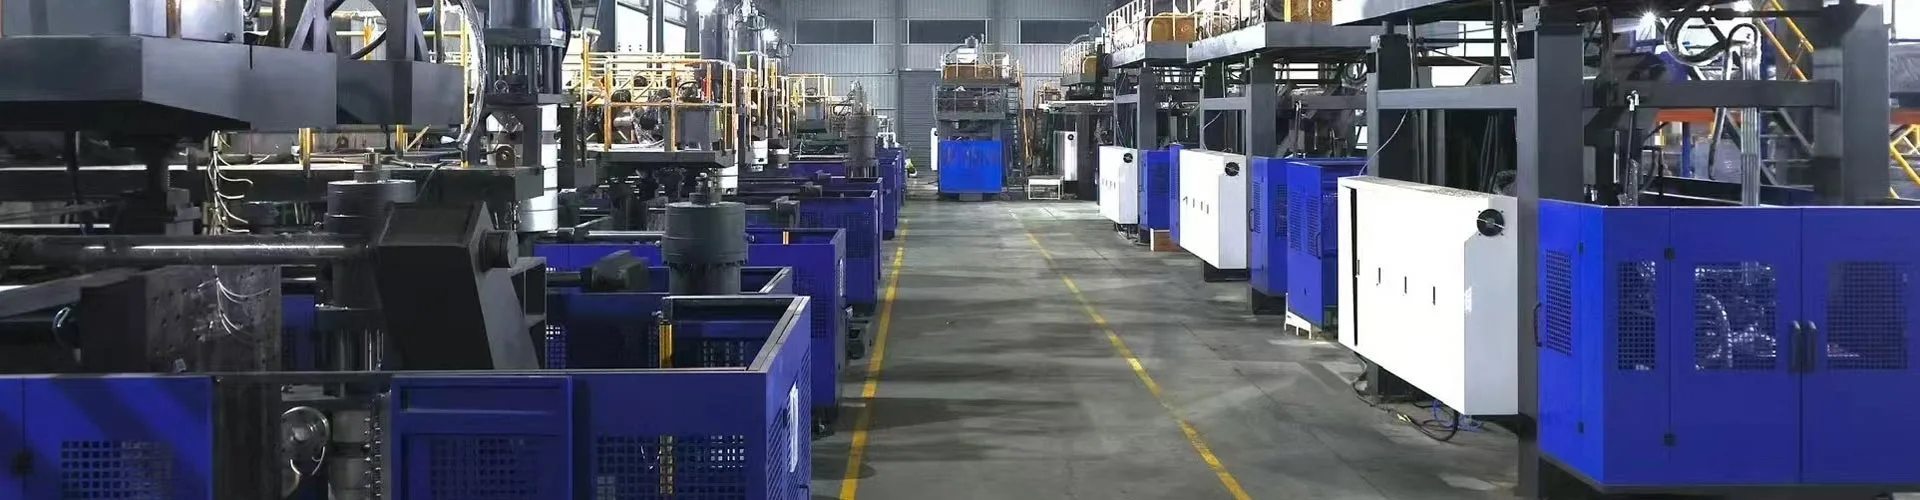
A دستگاه قالب گیری با ضربه مداومدر حالی که ایستگاه های قالب برای گرفتن و باد کردن آن به سمت داخل حرکت می کنند، یک پاریزون بدون توقف اکسترود می کند. اکسترودر هرگز متوقف نمی شود و این باعث می شود که این مسیر سریع ترین مسیر برای ظروف HDPE و PP از حدود 0.5 تا 30 لیتر باشد. سه متغیر خروجی شما را تنظیم می کنند: تعداد ایستگاه، حفره های سر قالب و زمان چرخه. سه مورد دیگر هزینه شما را تعیین می کنند: انرژی هر قطعه، تعمیر و نگهداری و ضایعات. این راهنما هر دو طرف را با مشخصات واقعی ماشین های خودمان پوشش می دهد.
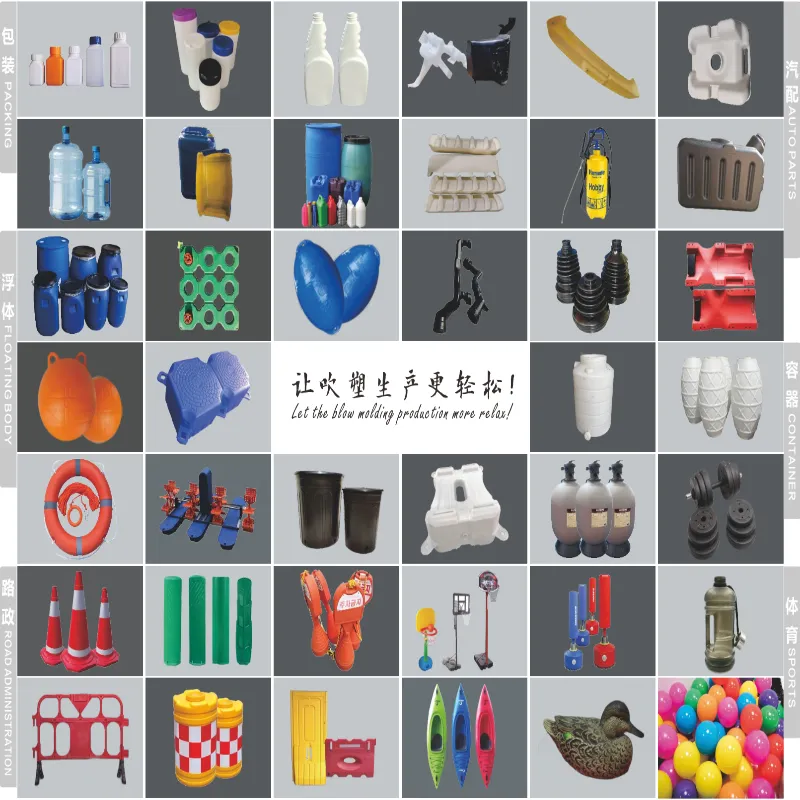
اکستروژن مداوم بیشتر ظروف پلاستیکی را که در یک روز با آنها کار می کنید پوشش می دهد. بطریهای مواد شوینده، پارچهای روغن موتور، قوطیهای جری، بستهبندیهای شیمیایی کشاورزی - تقریباً همه از ماشینهایی مانند این خارج میشوند.
قبل از جزئیات یک توضیح. بطریهای آب PET شفاف از فرآیند متفاوتی، قالبگیری کششی تزریقی، در ماشینهای مختلف میآیند. این راهنما قالب گیری دمشی اکستروژن مداوم برای HDPE، PP، PVC و PA را پوشش می دهد. اگر محصول شما یک بطری نوشیدنی PET است، تجهیزات موجود در مامحدوده ماشین پیوستهآن را نخواهد ساخت.
پیکربندی ماشین: چگونه قالب ها با پاریسون ملاقات می کنند
هر ماشین پیوسته همان مشکل را حل می کند. پریسون بدون توقف جریان دارد، بنابراین قالب باید به سمت آن بیاید، بسته شود، باد کند و قبل از شلیک بعدی پاک شود. نحوه انجام این کار دستگاه پیکربندی را مشخص می کند.
ماشین های جابجایی قالبقالب را به صورت افقی به پاریسون منتقل کنید. ساخت ساده، اثبات شده و مقرون به صرفه است. ظروف 2 تا 15 لیتری را پوشش می دهد.
ماشین های بازوی منحنیقالب را از طریق یک قوس بچرخانید، که مسیر را کوتاه می کند و چرخه را سرعت می بخشد. آنها همچنین دارای سرهای اکستروژن مشترک برای 1 تا 6 لایه هستند. این کلاس برای بطری های با خروجی بالا و لایه لایه است.
سپس شمارش ایستگاه ها می آید.تک ایستگاه (L)یک مجموعه قالب را اجرا می کند.دو ایستگاه (D)دو قالب یک اکسترودر را راه اندازی می کند، بنابراین یک طرف باد می کند در حالی که طرف دیگر خارج می شود.
| پیکربندی | محدوده کانتینر | بهترین برای | معامله کردن |
|---|---|---|---|
| قالب متحرک، تک ایستگاه | 2-15 لیتر | حجم کم، تغییرات مکرر محصول | کمترین خروجی در هر دستگاه |
| قالب متحرک، دو ایستگاه | 2-15 لیتر | حجم بالا در یک خانواده محصول | هزینه بالاتر؛ نیاز به تقاضای ثابت دارد |
| بازوی منحنی تک ایستگاه | 5-30 لیتر | سرعت، دیوارهای چند لایه، قوطی جری بزرگتر | مصرف انرژی بالاتر |
| بازوی منحنی، دو ایستگاه | 5-30 لیتر | حداکثر خروجی، چند لایه در حجم | بالاترین سرمایه و زیربنا |
تناسب گیاه، زود بررسی شد:چهار چیز را قبل از تعهد تأیید کنید - فضای کف در برابر ردپای دستگاه، ارتفاع سقف برای هد قالب و لودر قیف، برق سه فاز برای بار متصل و ظرفیت آب سرد. وزن دستگاه از 2.5 تن در یک ایستگاه تکی 2 لیتری تا 28.5 تن در یک ایستگاه دو بازوی منحنی 30 لیتری متغیر است، بنابراین بارگذاری کف خود را نیز بررسی کنید.
خریداران آمریکایی باید یک چک زودهنگام دیگر اضافه کنند. ظروف برای تماس با مواد غذایی، نوشیدنی یا دارویی، الزامات مواد FDA را به همراه دارند که رزین شما و هرگونه سیاست خرد کردن مجدد را شکل می دهد. قوانین محتوای بازیافتی نیز بر اساس ایالت متفاوت است و اغلب تغییر می کند، بنابراین قبل از قفل کردن مشخصات رزین، الزامات فعلی را برای دسته محصول خود تأیید کنید.
عملکرد تولید: تبدیل مشخصات به بطری در ساعت
هر کاتالوگ یک عدد خروجی چاپ می کند. آن را به درستی بخوانید، در غیر این صورت در هنگام تحویل بیش از حد قول خواهید داد.
آن اعداد نشان می دهدچرخه خشک- ماشین با سرعت کامل خالی کار می کند، بدون پلاستیک، بدون خنک کننده. از آنها برای مقایسه عادلانه ماشین ها استفاده کنید. هرگز از آنها به عنوان پیش بینی تولید استفاده نکنید.
در اینجا ارقام واقعی چرخه خشک در محدوده پیوسته ما، با مشخصاتی که آنها را هدایت می کند، آورده شده است.
| مدل | ظرف حداکثر | چرخه خشک | بستن | پیچ | ظرفیت HDPE | میانگین انرژی |
|---|---|---|---|---|---|---|
| KGB2L | 2 L | 600 عدد در ساعت | 40 کیلو نیوتن | 50 میلی متر، L/D 25 | 30 کیلوگرم در ساعت | 12-18 کیلو وات |
| KGB2D | 2 L | 600 × 2 | 40 کیلو نیوتن | 60 میلی متر، L/D 25 | 55 کیلوگرم در ساعت | 12-18 کیلو وات |
| KGB5L | 5 L | 500 عدد در ساعت | 65 کیلو نیوتن | 60 میلی متر، L/D 25 | 55 کیلوگرم در ساعت | 16-25 کیلو وات |
| KGB5D | 5 L | 500 × 2 | 65 کیلو نیوتن | 70 میلی متر، L/D 25 | 80 کیلوگرم در ساعت | 16-25 کیلو وات |
| KGB15L | 15 L | 450 عدد در ساعت | 165 کیلونیوتن | 75 میلی متر، L/D 25 | 100 کیلوگرم در ساعت | 25-34 کیلو وات |
| KGB15D | 15 L | 450 × 2 | 165 کیلونیوتن | 90 میلی متر، L/D 25 | 120 کیلوگرم در ساعت | 25-34 کیلو وات |
| KGH15L | 15 L | 500 عدد در ساعت | 200 کیلونیوتن | 80 میلی متر، L/D 25 | 150 کیلوگرم در ساعت | 40-50 کیلو وات |
| KGH15D | 15 L | 500 × 2 | 200 کیلونیوتن | 90 میلی متر، L/D 25 | 180 کیلوگرم در ساعت | 40-50 کیلو وات |
| KGH30L | 30 لیتر | 450 عدد در ساعت | 300 کیلونیوتن | 90 میلی متر، L/D 25 | 180 کیلوگرم در ساعت | 70-80 کیلو وات |
| KGH30D | 30 لیتر | 450 × 2 | 300 کیلونیوتن | 100 میلی متر، L/D 25 | 300 کیلوگرم در ساعت | 70-80 کیلو وات |
حالا ریاضیاتی که این اعداد را به یک برنامه تولید تبدیل می کند.
دو قاعده باعث صداقت این افراد می شود. دیوارهای ضخیمتر کندتر خنک میشوند، بنابراین قطعات سنگین سختتر از دیوارهای سبک میشوند. و تغییر ساعتها ساعتهایی را میخورند که هرگز در یک عدد زمان چرخه ظاهر نمیشوند.
پس از نصب، میزان خود را اندازه گیری کنید. دستگاه را خالی اجرا کنید تا چرخه خشک را تأیید کنید، سپس یک شیفت کامل تولید را اجرا کنید و قطعات خوب را بر حسب ساعت تقسیم کنید. این نسبت به عامل برنامهریزی شما تبدیل میشود و پس از حل شدن فرآیند ثابت میماند.
خط را مطابقت دهید، نه فقط ماشین:خروجی قالب گیری دمشی خود را بر اساس خط پرکننده خود اندازه بگیرید، نه به صورت مجزا. ماشینی که از پرکننده شما پیشی می گیرد، موجودی و درهم ریختگی کف را ایجاد می کند. قطعات برنامه ریزی شده خود را در هر ساعت در ساعت شیفت ضرب کنید، بر بطری ها در هر کیس تقسیم کنید و قبل از خرید، این عدد را در برابر حجم پایین دستی و پالت خود بررسی کنید.
مواد و طراحی قطعات
اکستروژن مداوم PE، PP، PVC و PA را اجرا می کند. HDPE بیشتر بطری و جری می تواند کار کند را حمل می کند و پنجره پردازش بخشنده آن توضیح می دهد که چرا بر این دسته تسلط دارد.
پیچ کار واقعی را انجام می دهد. قطر و نسبت طول به قطر آن تعیین میکند که دستگاه چقدر رزین در ساعت ذوب میشود و قبل از هر چیز دیگری خروجی آن را محدود میکند. ماشینهای ما پیچهای 50 تا 100 میلیمتری را در L/D 25 با 3 تا 5 ناحیه گرمایش روی بشکه و بخشهای گرمایش 3×5 تا 3×8 در سر قالب اجرا میکنند.
| مواد | محصولات معمولی | چه چیزی را تماشا کنیم |
|---|---|---|
| HDPE | بطری مواد شوینده، قوطی جری، پارچ روغن موتور، لبنیات | بخشنده ترین شاخص مذاب را با وزن قطعه مطابقت دهید - برای قطعات بزرگتر MFI را کاهش دهید |
| PP | بسته بندی گرم پر و دمای بالاتر | پنجره پردازش باریکتر؛ کندتر خنک می شود، بنابراین چرخه ها طولانی تر می شوند |
| پی وی سی | بطری های شفاف، بسته بندی مواد شیمیایی ویژه | حساس به حرارت اگر داغ بنشیند تخریب می شود. قبل از هر توقفی پاکسازی کنید |
| مخلوط ها را دوباره خرد کنید | کاهش هزینه در اکثر محصولات | با نسبت کنترل شده مخلوط کنید. دوباره آسیاب آلوده لکه هایی را به مذاب منتقل می کند |
مجموعه های طراحی قطعه بر محدودیت هایی که دستگاه نمی تواند بر آنها غلبه کند. آندرکات های عمیق با پیچ آف مبارزه می کنند. گوشه های تیز دیواری را که قسمتی از آن بیشتر کشیده می شود نازک می کند. دستگیره ها به اندازه کافی قطر سر قالب برای شکل گیری تمیز نیاز دارند - هدهای ما در مدل های تک پین 90 تا 220 میلی متر کار می کنند.
قبل از برش قالب، طرح را برای تامین کننده خود بیاورید. در تجربه ما، بیشتر شکایات مربوط به ضخامت دیوار به جای تنظیم ماشین، به تصمیم طراحی بازمی گردد - و یک ساعت در طراحی از هفته ها آزمون و خطا جلوگیری می کند.
لایه ها گزینه های بیشتری را باز می کنند. یک هد اکستروژن همزمان یک پوسته رنگی، یک نوار نمای شفاف یا یک هسته بازیافتی مدفون را اضافه می کند - همه در یک عکس. ماشینهای بازوی منحنی ما از 1 تا 6 لایه اجرا میشوند که به طور کامل در آن پوشانده شدهاندراهنمای چند لایه.
اتوماسیون، کنترل و انرژی
پشته کنترل تصمیم می گیرد که آیا کیفیت در تمام شیفت ها حفظ شود یا خیر. از هر عرضهکنندهای بپرسید که چه چیزی داخل آن قرار دارد، و منتظر نام باشید، نه صفت.
ماشینهای ما PLCهای Mitsubishi، کنترل سروو MOOG، Weinview HMI، و قطعات OMRON، Schneider و GEFRAN را اجرا میکنند. کنترل برنامه ریزی شده ضخامت دیوار، شکاف قالب را از طریق شات تغییر می دهد، که مواد را در جایی قرار می دهد که قطعه به آن نیاز دارد و آن را در جایی که نیاز ندارد خارج می کند.
برای ادغام خط، سه سوال خاص بپرسید: کدام پروتکلهایی را که PLC برای اتصال MES یا SCADA در معرض دید قرار میدهد، آیا آلارمها به عنوان دادههای ساختیافته صادر میشوند، و اینکه آیا تامینکننده تشخیص از راه دور ارائه میدهد. ما نظارت از راه دور اینترنت اشیا را ارائه می دهیم تا مهندسان ما بتوانند دستگاه را در زمان واقعی بازرسی کنند و مشکلات را قبل از توقف تولید نشان دهند.
انرژی سزاوار تحلیل خودش است. سه بار غالب است: گرمایش بشکه، سیستم محرکه و سرمایش. جدول بالا میانگین مصرف را بر اساس مدل لیست می کند و آب خنک کننده بسته به اندازه دستگاه بین 50 تا 180 لیتر در دقیقه کار می کند.
تامین کنندگان را بر اساس رقم هر قطعه مقایسه کنید، نه بر اساس قرعه کشی ساعتی. یک ماشین سریعتر همان کیلووات را در بطریهای بیشتری پخش میکند، که اغلب باعث میشود ماشینی که دارای رتبه بالاتری است ارزانتر کار کند.
اقتصاد چرخه عمر: هزینهای که ماشین برای داشتن آن هزینه دارد
قیمت خرید یک بار پرداخت می باشد. مالکیت برای یک دهه اجرا می شود. پنج عامل باعث هزینه سرمایه و چهار عامل هزینه عملیاتی می شود.
| راننده هزینه | دسته بندی | یادداشت ها |
|---|---|---|
| اندازه ماشین و تعداد ایستگاه | سرمایه | بزرگترین تک متغیر |
| تعداد لایه ها | سرمایه | هر لایه پیچیدگی اکسترودر و هد را اضافه می کند |
| قالب ها و حفره ها | سرمایه | معمولاً به طور جداگانه نقل قول می شود - بودجه برای آنها |
| اتوماسیون پایین دست | سرمایه | آب زدایی، تست نشت، انتقال |
| انرژی | عملیاتی | از شکل هر قسمت بالا استفاده کنید |
| کار | عملیاتی | با خاموش کردن خودکار و دست زدن به شدت سقوط می کند |
| خرد کنید و دوباره آسیاب کنید | عملیاتی | با بستن حلقه regrind فلشی که قبلاً برای آن پرداخت کرده اید بازیابی می شود |
| لوازم یدکی و نگهداری | عملیاتی | بودجه سالانه؛ اقلام سریع پوشیدنی را در سایت ذخیره کنید |
مدل بازپرداخت خود را بر روی دلتا بسازید، نه کل. خط جدید را با آنچه امروز اجرا می کنید مقایسه کنید: قطعات در ساعت به دست آمده، ساعات کار صرفه جویی شده، ضایعات کاهش یافته، انرژی در هر قسمت تغییر یافته است. هزینه ماشین و ابزارآلات را بر سود سالیانه تقسیم کنید، و شما یک دوره بازپرداخت به تعداد خود به جای فروشنده خواهید داشت.
حالت های تعمیر و نگهداری و خرابی
Uptime ناشی از یک برنامه زمانی است، نه از شانس. سه لایه کار را برنامه ریزی کنید.
| فاصله | وظایف |
|---|---|
| روزانه | بخاری ها و دماهای سر قالب را بررسی کنید. پاک کردن ناحیه نیشگون گرفتن؛ بررسی جریان و فشار آب خنک کننده |
| هفتگی | صورت های گیره و پین های محل را بازرسی کنید. فشارهای سروو و هیدرولیک را بررسی کنید. بررسی نرخ ضایعات برای رانش |
| فصلنامه | اجرای تشخیص عملکرد؛ سیستم روغن کاری را بازرسی کنید؛ کالیبره کردن اجزای حیاتی |
| سالانه | سایش پیچ و بشکه را بررسی کنید. سرویس دیه هد; موجودی کامل قطعات یدکی را بررسی کنید |
حالتهای خرابی رایج از الگوهایی پیروی میکنند: لبههای ساییده شده جوشهای پایه را ضعیف میکنند، نواحی بخاری در حال حرکت توزیع دیوار را تغییر میدهند، و صفحههای گیره کدر اجازه میدهند فلاش ظاهر شود. هر کدام ابتدا به عنوان یک نقص در قسمت ظاهر می شوند.
آموزش اپراتور سریعتر از هر قطعه یدکی بازپرداخت می کند. مواردی را که تأمینکننده شما شامل میشود تأیید کنید و تأیید کنید که نصب، رویههای محافظت از ماشین و قفل را مطابق با الزامات ایمنی محلی شما پوشش میدهد - در ایالات متحده، این بدان معناست که پیش از شروع تولید خط، انطباق با OSHA امضا شده است.
ضمانت نامه را به صورت کتبی بپرسید:دستگاه ما یک سال از زمان ورود به کارخانه شما در کل دستگاه کار می کند، با اجزای اصلی مانند کنترل کننده ضخامت دیوار MOOG و موتورهای سروو تا دو سال. از هر تامین کننده ای بپرسید که گارانتی آنها چه مواردی را شامل می شود، شامل چه مواردی می شود و قطعات یدکی با چه سرعتی به کشور شما می رسد.
انتخاب پیکربندی
به این ترتیب کار کنید: حجم ظرف و مواد کلاس ماشین را باریک می کند، حجم سالانه یک ایستگاه یا دو ایستگاه را تعیین می کند، و نیازهای لایه تعیین کننده بازوی متحرک قالب یا منحنی است. سپس حفره ها خروجی را با پیش بینی شما مقیاس می دهند.
ماراهنمای انتخاب پنج مرحله ایاین مسیر اندازه را با جزئیات طی می کند. برای ظروف بالای 30 لیتر، پاریزون برای اکستروژن مداوم بیش از حد سنگین می شود و تصمیم به ماشین های انباشته منتقل می شود - که در ما پوشش داده شده است.انباشت کننده در مقابل مقایسه مداوم.
سوالات متداول
دستگاه قالب گیری با ضربه پیوسته چیست؟
یک ماشین قالبگیری با ضربه پیوسته، یک لوله بدون توقف از پلاستیک مذاب به نام پاریسون را بیرون میکشد، در حالی که یک یا دو ایستگاه قالب برای گرفتن آن، بسته شدن و باد کردن قطعه حرکت میکنند. اکسترودر هرگز متوقف نمی شود. این برای ظروف کوچک و متوسط در HDPE، PP و PVC - بطری ها، قوطی های جری و بسته بندی روان کننده مناسب است. قطعات بزرگ به جای آن از ماشینهای انباشتهکننده استفاده میکنند، زیرا یک آویز سنگین قبل از بسته شدن قالب کشیده میشود.
چگونه می توانم بطری ها را در ساعت از زمان چرخه و حفره ها محاسبه کنم؟
چرخه ها در ساعت را در حفره های هر سر قالب با تعداد ایستگاه ضرب کنید. دستگاهی که دارای 600 چرخه خشک در ساعت با سر 2 حفره ای در ایستگاه دوگانه است، در تئوری به 2400 قطعه در ساعت می رسد. سپس یک مقدار واقعی برای خنک کردن، جابجایی و تغییر اعمال کنید، زیرا رتبهبندیهای کاتالوگ نشان میدهند که چرخه ماشین خالی است. ظرفیت برنامه ریزی بر روی عدد کاهش یافته است.
کدام مواد روی دستگاه قالب گیری با ضربه مداوم کار می کنند؟
HDPE، PP، PVC و PA به خوبی در ماشین های قالب گیری دمشی اکستروژن مداوم کار می کنند. HDPE بر تولید بطری و قوطی جری غالب است. پیچ را با مواد مطابقت دهید: گریدهای سفت تر به ظرفیت ذوب بیشتری نیاز دارند، به همین دلیل است که قطر پیچ و نسبت طول به قطر اهمیت دارد. بطریهای نوشیدنی PET شفاف از فرآیند متفاوتی – قالبگیری ضربهای کششی تزریقی – و ماشینهای مختلف استفاده میکنند.
یک دستگاه قالب گیری با ضربه پیوسته چقدر انرژی مصرف می کند؟
مقیاس های میانگین مصرف انرژی با اندازه دستگاه. ماشینهای پیوسته کینگگل 12 تا 18 کیلووات در کلاس 2 لیتری، 16 تا 25 کیلووات در کلاس 5 لیتری، 25 تا 34 کیلووات در کلاس 15 لیتری و 40 تا 80 کیلووات در مدلهای بازوی منحنی پرسرعت کار میکنند. تامین کنندگان انرژی را در هر قطعه تمام شده به جای ساعتی مقایسه کنید، زیرا ماشین سریعتر همان کشش را در قطعات بیشتری پخش می کند.
یک خط قالب گیری دمشی پیوسته به چه تعمیراتی نیاز دارد؟
برای کارهای روزانه، هفتگی و سه ماهه برنامه ریزی کنید. روزانه: هیترهای دای هد را بررسی کنید، ناحیه خنثی شده را پاک کنید، جریان آب خنک کننده را بررسی کنید. هفتگی: سطوح گیره و فشارهای هیدرولیک یا سروو را بازرسی کنید. فصلنامه: تشخیص عملکرد را اجرا کنید، سیستم روغنکاری را بازرسی کنید، و اجزای حیاتی را کالیبره کنید. لوازم یدکی سریع سایش را در محل نگهداری کنید، زیرا یک قطعه گم شده در زمان خرابی بیشتر از موجودی هزینه دارد.
مرحله بعدی بستگی به این دارد که کجا هستید
جزئیات کانتینر خود را ارسال کنید - حجم، مواد، ضخامت دیوار، خروجی هدف - و مهندسان ما با مسیر درست برای مرحله شما پاسخ خواهند داد:
- در حال آزمایش یک محصول جدید؟ما یک پیکربندی شروع را توصیه می کنیم و قسمت شما را در یک نمونه آزمایشی اجرا می کنیم.
- اضافه کردن ظرفیت؟ما ریاضی خروجی را با خط پر کردن شما می سازیم و مدل تطبیق را نقل قول می کنیم.
- تعویض دستگاه پیری؟ما انرژی در هر قطعه و ضایعات را با خط فعلی شما مقایسه می کنیم، بنابراین بازپرداخت از اعداد شما حاصل می شود.
هر نقل قول مدل، اجزاء، شرایط تجارت و زمان تحویل را نام میبرد - مدلهای معمولی 30 تا 40 روز اجرا میشوند، ساختهای سفارشی 60 تا 120 روز. را مرور کنیدمحدوده کامل ماشین پیوستهدر حالی که شما شماره های خود را جمع آوری می کنید.
درخواست پیکربندی و نقل قول →دستگاه قالبگیری با ضربه پیوسته جایگاه خود را از طریق ریتم به دست میآورد - اکسترودری که هرگز متوقف نمیشود، قالبهایی که ادامه میدهند و خطی به اندازه پرکننده شما. پیکربندی، شمارش حفرهها، و مقدار کاهشی را به درستی دریافت کنید، و ریاضیات خروجی در تولید باقی میماند. مدل ها و مشخصات را در ادامه مطلب ببینیدمحدوده ماشین قالب گیری با ضربه مداوم.