با تقسیم 3600 بر فاصله بین رویدادهای خروجی در ثانیه، و سپس ضرب در قطعات تولید شده در هر رویداد، نرخ تولید دستگاه قالبگیری دمشی را محاسبه کنید. برای تخمین قطعات خوب در هر شیفت، بازده کیفیت اندازه گیری شده و ساعات کار واقعی را اعمال کنید و بررسی کنید که تجهیزات اکستروژن و پایین دست می توانند نتیجه را پشتیبانی کنند. مشخصات چرخه خشک به تنهایی خروجی بطری تمام شده را ایجاد نمی کند.
تصمیم گیری ظرفیت را بر اساس قطعات پذیرفته شده در طول دوره تولید برنامه ریزی شده، نه سریع ترین چرخه در برگه مشخصات، قرار دهید. برای قالب گیری دمشی اکستروژن، محاسبه خروجی باید بطری، ابزار و تقاضای مواد را در نظر بگیرد. رتبه بندی PET کششی جایگزینی برای این چک ها نیست.
چگونه خروجی قالب گیری دمشی در ساعت را محاسبه می کنید؟
با یک رویداد شمارش شروع کنید که ناظر بتواند آن را شناسایی کند. برای این راهنما، یک رویداد خروجی رهاسازی قطعات قالبگیری شده از یک قالب عملیاتی است. میانگین فاصله بین آن رویدادها را در کل دستگاه به همراه تعداد قطعات آزاد شده در هر بار ثبت کنید.
اگر هر 16 ثانیه دو قسمت از دستگاه خارج شود، محاسبه 3600 ÷ 16 × 2 = 450 قطعه در ساعت کار است. این یک محاسبه گویا است، نه رتبهبندی ماشین Kinggle. قطعات قالبگیری شده را قبل از تفریق ردها شمارش میکند و فرض میکند که بازه اعلامشده میتواند حفظ شود.
از فرمول زمان چرخه مناسب استفاده کنید
زمان چرخه تولید یک ایستگاه همیشه فاصله بین خروجی های دستگاه کامل نیست. به طور مشابه، ثانیه در هر قسمت به اندازه ثانیه در هر رویداد قالب گیری دو قسمتی نیست. قبل از وارد کردن آن در صفحه گسترده، آن را در کنار هر ورودی بنویسید.
برای یک دوره اندازهگیریشده، معادله زمان چرخه معادل بر تعداد رویدادهای خروجی در ثانیه تقسیم میشود. اگر رویدادها مقادیر متفاوتی تولید میکنند، به جای آن از روش شمارش مستقیم استفاده کنید: کل قطعات قالبگیری شده تقسیم بر ساعت اجرا.واژه نامه OEE Vorneبه همین ترتیب نرخ اجرا واقعی را با استفاده از تعداد کل و زمان اجرا تعریف می کند.
برای محاسبه زمان چرخه از یک ضبط، بین نقاط تطبیق اندازه گیری کنید. ده مهر زمانی متوالی شامل نه بازه است نه ده. برای چرخههای ناهموار، کل زمان سپری شده را بر تعداد بازههای واقعی تقسیم کنید، نه اینکه میانگین چرخههای سریع انتخاب کنید.
یک ورودی اولیه اکسل است=3600/A2*B2، که در آن A2 شامل ثانیه در هر رویداد و B2 شامل قسمت های هر رویداد است. اگر فرمول محاسبه زمان چرخه شما از قبل به ازای هر قسمت جداگانه برمی گردد، از آن استفاده کنید=3600/A2. ضرب آن نتیجه در شمارش حفره ها، آن حفره ها را دو برابر می کند.
نتیجه را با توجه به ورودی های آن نام ببرید. یک بازه ایده آل یک نرخ ایده آل می دهد. یک بازه اندازهگیری شده نماینده، نرخ دویدن مشاهدهشده را نشان میدهد. هیچ یک به طور خودکار شامل تغییر یا توقف کامل شیفت نمی شود. هنگام انتقال نتیجه به یک نقل قول یا برنامه تولید، تمایز را قابل مشاهده نگه دارید.
ایستگاه ها، سرها و حفره ها را بدون دوبار شمارش بشمارید
یک ایستگاه، یک خروجی قالب و یک حفره قالب قسمت های مختلف آرایش تولید را توصیف می کنند. کینگلراهنمای چند سر در مقابل چند حفرهآنها را از هم جدا می کند: خروجی ها جداره ها را تشکیل می دهند، حفره ها قطعات را تشکیل می دهند و ایستگاه ها موقعیت های قالب و گیره هستند. اعداد آنها ضریب قابل تعویض نیستند.
دو ایستگاه را تصور کنید که هر کدام دو قسمت در هر انتشار تولید می کنند. ایستگاه A در 0 و 32 ثانیه منتشر می شود. ایستگاه B در 16 و 48 ثانیه آزاد می شود. هر ایستگاه هر 32 ثانیه تکرار می شود، اما ماشین کامل هر 16 ثانیه یک جفت را آزاد می کند. زمان بندی زیر صرفاً برای توضیح محاسبات اختراع شده است.
| مبنای شمارش | محاسبه | تولید ناخالص |
|---|---|---|
| ماشین کامل | 3600 ÷ 16 ثانیه × 2 قسمت | 450 قسمت در ساعت |
| مجموع ایستگاه های جداگانه | 3600 ÷ 32 ثانیه × 2 قسمت × 2 ایستگاه | 450 قسمت در ساعت |
| شمارش مضاعف نادرست | 3600 ÷ 16 ثانیه × 2 قسمت × 2 ایستگاه | 900 قسمت در ساعت، اشتباه است |
آخرین محاسبه، ایستگاه دوم را دو بار می شمارد. سهم آن در حال حاضر در فاصله 16 ثانیه ای کل ماشین گنجانده شده است. در یک رکورد زمانبندی واقعی، هر رویداد را با ایستگاه آن برچسب بزنید تا شخص دیگری بتواند محاسبه را بازسازی کند.
فرض نکنید که افزودن ایستگاه دوم، زمان بندی یکسانی را تحت بار حفظ می کند. ترتیب پیشنهادی هنوز به ظرفیت تحویل مواد، خنک کننده و جابجایی کافی نیاز دارد. برنامه عملیاتی واقعی را مقایسه کنید، نه فقط تعداد ایستگاه. کینگلمقایسه تک ایستگاهی و دو ایستگاهیزمینه پیکربندی مرتبط را فراهم می کند.
موقعیت های فعال را نیز بشمارید. اگر یک حفره عمداً از سرویس خارج شود، حضور اسمی آن در قالب خروجی ایجاد نمی کند. اگر بطری معیوب تولید کند، آن بطری در شمارش ناخالص و تعداد رد تعلق دارد. کاهش ورودی حفره و کم کردن دوباره همان بطری رد شده، خروجی را کم میکند.
برای چیدمان ترکیبی، هر جریان را جداگانه محاسبه کنید و نتایج را اضافه کنید. میانگین مشترک تنها زمانی مفید است که تعداد رویدادها و تعداد قطعات آن دوره مشاهده یکسان را نشان دهد. این مهم زمانی است که یک ایستگاه متوقف می شود در حالی که دیگری ادامه می دهد، یا زمانی که دو قالب قطعات متفاوتی را تولید می کنند.
خروجی ساعت کار را به قطعات خوب در هر شیفت تبدیل کنید
یک خریدار که تحویل را زمانبندی میکند، به شمارهای متفاوت از یک اپراتور که سرعت دستگاه را بررسی میکند، نیاز دارد. با کل شیفت شروع کنید، زمانی را مشخص کنید که تولید برنامه ریزی نشده است، و سپس توقف ها را در طول دوره تولید برنامه ریزی شده باقی مانده ثبت کنید. قبل از نقل قول کل شیفت، آن مرز زمانی را بیان کنید.
دامنه عمومی ازISO 22400-2:2014KPIهای تولیدی را از طریق فرمولها، عناصر تشکیل دهنده، رفتار زمانی و واحدها توصیف میکند. این یک مرجع مفید برای اندازه گیری منظم است. این مقاله از تعاریف عملی زیر استفاده می کند. ادعا نمی کند که دستگاه یا آزمایشی مطابق با آن استاندارد گواهی شده است.
زیرچارچوب OEE Vorne، تغییر در تولید برنامه ریزی شده زیان در دسترس بودن است. آنها صرفاً به این دلیل که برنامه ریزی شده بودند ناپدید نمی شوند. زمان بدون قصد تولید، مانند استراحت صرف غذا، نقش متفاوتی دارد. درمان را قبل از آزمایش به جای تغییر آن برای بهبود درصد نهایی تعریف کنید.
بازده کیفیت در اینجا به معنای تقسیم قطعات پذیرفته شده بر کل قطعات قالبگیری شده است، با هر دو شمارش در یک دوره و مرز فرآیند. اگر پذیرش پس از آزمایش نشتی اتفاق بیفتد، کار ناتمام منتظر آن آزمایش هنوز خروجی خوب تایید نشده است. هرگونه شروع یا پایان کار در حال انجام را مستند کنید.
چه زمانی از یک محاسبه OEE استفاده کنیم
هنگام شروع از یک نرخ ایده آل، در دسترس بودن، کاهش سرعت و کیفیت را در نظر بگیرید.راهنمای محاسبات وورنروابط زیر را می دهد. نرخ ایده آل باید همان محصول و پیکربندی فعال را به عنوان خروجی شمارش شده توصیف کند.
| عامل | محاسبه |
|---|---|
| در دسترس بودن | زمان اجرا ÷ زمان تولید برنامه ریزی شده |
| عملکرد | نرخ دویدن ناخالص مشاهده شده ÷ نرخ دویدن ناخالص ایده آل |
| کیفیت | تعداد پاس اول خوب ÷ تعداد کل |
| OEE | در دسترس بودن × عملکرد × کیفیت |
بنابراین خروجی خوب را می توان به صورت نرخ ایده آل × ساعات تولید برنامه ریزی شده × OEE محاسبه کرد. در آن ضرب از کسری استفاده کنید نه درصد کامل. OEE 78.4% به صورت 0.784 وارد فرمول می شود.
مسیر با نرخ ایده آل یا مسیر با نرخ مشاهده شده را انتخاب کنید. نرخ دویدن مشاهده شده از قبل نشان دهنده سرعت به دست آمده در آن دوره دویدن است. ضرب آن در ضریب عملکرد دیگری برای کاهش سرعت یکسان، تلفات را دو برابر کم می کند. به همین ترتیب، یک رقم خوب اندازهگیری شده در هر شیفت، از قبل شامل توقفها و ردهای درون آن تغییر است. برای توصیف همان جابجایی، از تخفیف دوم در بهره وری استفاده نکنید.
بررسی کنید که آیا اکسترودر می تواند خروجی هدف را پشتیبانی کند یا خیر
برآورد خروجی نیز نیاز مادی ایجاد می کند. از جرم ناخالص پردازش شده برای هر قطعه قالب گیری استفاده کنید، نه تنها وزن ظرف تمام شده. برای این محاسبه، جرم ناخالص شامل ماده ای است که به ظرف تبدیل می شود و تزئینات مربوط به آن، که به طور مداوم در قطعات تولید شده تخصیص داده می شود.
فرض کنید آرایش فرضی 450 قطعه در ساعت 90 گرم در هر قطعه قالب گیری شده را پردازش می کند. تقاضای در حال اجرا آن 450 × 90 ÷ 1000 = 40.5 کیلوگرم در ساعت است. اگر بطری تمام شده 70 گرم وزن داشته باشد، تنها با استفاده از وزن خالص آن، مقدار کمتری 31.5 کیلوگرم در ساعت تولید می شود. هر دو اعداد از مفروضات گویا مشتق شده اند، نه یک پروژه بطری اندازه گیری شده.
اختلاف 9 کیلوگرم در ساعت، ماده فرضی مرتبط با پیرایش است. بازیابی نهایی آن نیاز پردازش اصلی را حذف نمی کند. یک محاسبه جداگانه برای رزین خریداری شده، مواد بازیافتی و دفع داشته باشید. محاسبه بار اکسترودر مربوط به ماده ای است که از فرآیند عبور می کند.
کینگلراهنمای چیدمان سرهمچنین جرم رویداد را با ظرفیت اکستروژن موجود متصل می کند. افزودن حفره ها ممکن است باعث افزایش قطعات در هر رویداد شود، اما جرم مورد نیاز برای آن رویداد را نیز افزایش می دهد. یک تعداد حفره اسمی بزرگتر به خودی خود نمی تواند محدودیت عرضه مواد را برطرف کند.
تقاضای در حال اجرا را با یک مرجع توان عملیاتی قابل استفاده برای مواد و تنظیم پیشنهادی مقایسه کنید. تقاضا را با متوسط کردن آن در یک استراحت ناهار یا تعطیلی کاهش ندهید. ماشین باید در حین تولید از نرخ مواد پشتیبانی کند، حتی اگر میانگین نرخ جابجایی کمتر باشد.
سقف مواد اولیه کیلوگرم در ساعت تقسیم بر کیلوگرم ناخالص در هر قسمت موجود است. این فقط یک محاسبه غربالگری است. زمان خنک کننده، توزیع قابل قبول دیوار، پایداری ابعادی یا خروجی تجهیزات اصلاح و بازرسی را تعیین نمی کند. اینها چک های خودشان را می خواهند.
برای بررسی اولیه، ظرفیت های قالب گیری، اکستروژن و پایین دست را در واحدهای سازگار قرار داده و آنها را با هم مقایسه کنید. کوچکترین نرخ پشتیبانی شده یک محدودیت نامزد را مشخص می کند، نه تضمین تولید خودکار. هنگام برنامهریزی یک خط کامل، بافرها و وقفههای میانی را وارد کنید، سپس ترتیب پیشنهادی را با محصول مورد نظر تأیید کنید.
مثال کار شده: از زمان چرخه تا برنامه تولید شیفت
مثال کار شده زیر از ورودی های فرضی برای آرایش قالب گیری دمشی اکستروژن استفاده می کند. این رتبه بندی عملکرد KGB2L نیست. در سرتاسر محاسبات، مفروضات زمانبندی، شمارش قطعات و کیفیت یکسانی را حفظ کنید تا بتوان نرخ اجرا، کل شیفت و تقاضای مواد را در مقابل یکدیگر بررسی کرد.
فرض کنید یک شیفت هشت ساعته شامل یک وقفه 30 دقیقه ای در زمانی که تولید برنامه ریزی نشده باشد. 30 دقیقه دیگر توقف در طول تولید برنامه ریزی شده رخ می دهد. مدت زمان باقی مانده هفت ساعت است. در طول مدت زمان کار، به طور متوسط هر 16 ثانیه دو قسمت از دستگاه خارج می شود و 96٪ بدون کار مجدد، بازرسی را پشت سر می گذارند.
| مرحله | محاسبه | نتیجه |
|---|---|---|
| تولید برنامه ریزی شده | 8 ساعت منهای 0.5 ساعت بدون استراحت | 7.5 ساعت |
| زمان اجرا | 7.5 ساعت منهای 0.5 ساعت توقف های ثبت شده | 7 ساعت |
| نرخ ناخالص دویدن | 3600 ÷ 16 × 2 | 450 قسمت در ساعت |
| مجموع قطعات قالب گیری شده | 450 × 7 | 3150 قسمت |
| قسمت اول پاس خوب | 3,150 × 0.96 | 3024 قطعه / شیفت |
| خروجی خوب در هر ساعت برنامه ریزی شده | 3,024 ÷ 7.5 | 403.2 قسمت در ساعت |
| خروجی خوب در هر ساعت ساعت | 3,024 ÷ 8 | 378 قسمت در ساعت |
| تقاضای مواد در حال اجرا | 450 × 90 گرم ÷ 1000 | 40.5 کیلوگرم در ساعت |
توجه داشته باشید که 450، 403.2 و 378 همگی می توانند سناریوی مشابهی را توصیف کنند. آنها به سوالات مختلف پاسخ می دهند. اولین مورد مربوط به خروجی ناخالص در حین اجرا است. اسپرد دوم خروجی را در طول زمان تولید برنامه ریزی شده پذیرفت. سوم آن را در کل شیفت پخش می کند. گزارشی که مخرج را حذف می کند، جایی برای مقایسه گمراه کننده باقی می گذارد.
نتیجه را با OEE بررسی کنید
فقط برای این مثال، فاصله رویداد ایده آل را 14 ثانیه با دو قسمت در هر رویداد فرض کنید. این یک نرخ ایده آل در حدود 514.286 قسمت در ساعت است. در دسترس بودن 7 ÷ 7.5 است. عملکرد 450 ÷ 514.286 است. کیفیت 0.96 است. محصول آنها 0.784 یا 78.4٪ OEE است.
اعمالروش محاسبه Vorne OEE، 514.286 × 7.5 × 0.784 تقریباً 3024 قطعه خوب را برمی گرداند. گرد کردن کوچک نمایش داده شده، نتیجه اصلی را تغییر نمی دهد. فاصله ایده آل 14 ثانیه یک فرض مثال است، نه یک مقدار چرخه خشک کاتالوگ.
برای یک سفارش تصویری از 12000 قطعه پذیرفته شده، 12000 ÷ 3024 حدود 3.97 چنین تغییری را ارائه می دهد. چهار شیفت، 12096 قطعه محاسبه شده را تحت این مفروضات، قبل از تلفات اضافی سفارشی، فراهم می کند. این یک سناریوی برنامه ریزی است، نه یک تعهد تحویل یا دلیلی برای حذف اعتبار راه اندازی.
اگر توقف های ضبط شده از 30 به 60 دقیقه افزایش یابد، زمان اجرا به 6.5 ساعت کاهش می یابد. با بدون تغییر سایر مفروضات، خروجی 450 × 6.5 × 0.96 = 2808 قطعه خوب می شود. سپس ترتیب از چهار شیفت بیشتر می شود. این مقایسه نشان میدهد که چرا یک تغییر کوچک در زمان اجرای موجود میتواند بر زمانبندی بدون هیچ تغییری در چرخه قالبگیری تأثیر بگذارد.
محاسبه نرخ تولید خود را امتحان کنید
پیش فرض ها مثال فرضی را بازتولید می کنند. یک فاصله متوسط مشاهده شده در طول زمان اجرا وارد کنید، نه یک رتبه بندی چرخه خشک. اگر بازه از قبل کل دستگاه را پوشش می دهد، دوباره در ایستگاه ضرب نکنید. داده ها در این صفحه باقی می مانند.
- قطعات ناخالص در هر ساعت دویدن
- 450
- قطعات خوب در هر شیفت تخمین زده می شود
- 3,024
- قطعات خوب در هر ساعت برنامه ریزی شده
- 403.2
- تقاضای مواد در حین اجرا
- 40.5 کیلوگرم در ساعت
نتایج تخمینی هستند، نه خروجی تضمین شده. تعداد قطعات اعشاری میانگین مورد انتظار را بیان می کند. این ماشین حساب ذخیره سازی بافر، راه اندازی سفارش، شمارش حفره متغیر یا حالت OEE با نرخ ایده آل جداگانه را مدل نمی کند. اگر اسکریپت ها غیرفعال باشند، نتایج نمایش داده شده به عنوان مثال پیش فرض باقی می مانند.
مشخصات KGB2L کینگل در مورد ظرفیت به شما چه می گوید
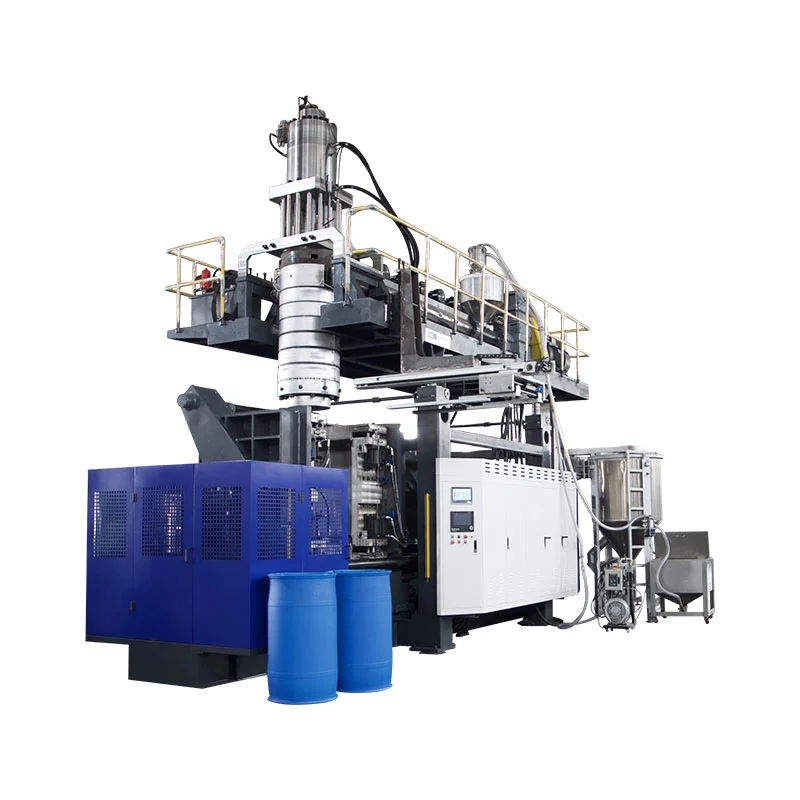
رادستگاه قالب گیری ضربه ای تک ایستگاهی KGB2L 2Lیک مثال عینی از نحوه خواندن برگه مشخصات ارائه می دهد. مقادیر منتشر شده آن چندین محدودیت مختلف را توصیف می کند. حجم کانتینر، خروجی چرخه خشک، توان مواد و ابعاد قالب هر کدام به یک سوال انتخاب متفاوت پاسخ می دهند.

| پارامتر منتشر شده | ارزش | سوالی که به جواب کمک می کند |
|---|---|---|
| حداکثر ظرفیت ظرف | 2 L | آیا محصول پیشنهادی در رده حجمی اعلام شده است؟ |
| خروجی (چرخه خشک) | 600 PC/HR | کاتالوگ چه مرجع چرخه خشکی را بیان می کند؟ |
| ظرفیت ذوب HDPE | 30 کیلوگرم در ساعت | چه مرجع نرخ مواد برای غربالگری اولیه موجود است؟ |
| قطر پیچ | 50 میلی متر | کدام پلت فرم اکستروژن مورد بحث است؟ |
| حداکثر اندازه قالب، W × H | 360 × 380 میلی متر | بررسی ابزارها باید چه پاکت قالب منتشر شده را در نظر بگیرد؟ |
| فاصله مرکز دو سر | 130 میلی متر | چه مرجع فاصله ای نیاز به مقایسه با طرح پیشنهادی دارد؟ |
میدان چرخه خشک یک گزارش آزمایشی برای یک بطری خاص 2 لیتری نیست. 600 PC/HR را به عنوان 600 ظروف پذیرفته شده در ساعت مجدداً برچسب نزنید. رزین، وزن، آرایش حفره، الزامات خنک کننده و معیارهای پذیرش محصول هنوز باید مشخص شود.
برای بررسی جرم جداگانه از مرجع HDPE 30 کیلوگرم در ساعت استفاده کنید. در نمونه کار فرض شده 90 گرم جرم ناخالص در هر قطعه، تقسیم 30 بر 0.09 حدود 333.3 قطعه قالبگیری شده در ساعت را به عنوان سقف غربالگری فقط با مواد بدست میدهد. 450 قسمت در ساعت نمونه به 40.5 کیلوگرم در ساعت نیاز دارد که بالاتر از مرجع منتشر شده است.
این محاسبه 333.3 قسمت در ساعت از KGB2L را وعده نمی دهد. نشان می دهد که جرم و نرخ هدف نمونه با استفاده از مرجع 30 کیلوگرم در ساعت ذکر شده قابل توجیه نیست. یک بررسی پروژه به پیکربندی پشتیبانی شده متفاوت، مفروضات محصول تجدید نظر شده یا یک هدف خروجی متفاوت نیاز دارد.
همچنین فاصله دو سر ثابت نمی کند که هر دو بطری مناسب هستند. نقشه واقعی قالب را با پاکت منتشر شده و آرایش کامل ابزار بررسی کنید. برای محصولات بزرگتر یا عریض تر، تعداد حفره های قابل استفاده باید به جای ضریب خروجی ترجیحی، از نقشه پیروی کند.
هنگام درخواست توصیه، نقشه، درجه مواد، برآورد وزن خالص و ناخالص، خروجی پذیرفته شده مورد نیاز و الگوی تغییر مورد نظر را با هم ارسال کنید. این به تامین کننده اجازه می دهد تا به جای پاسخ به یک سوال مجزا در مورد بطری ها در ساعت، مفروضات ظرفیت را در برابر سخت افزار پیشنهادی بررسی کند.
قبل از اینکه به یک دستگاه متعهد شوید، خروجی را بررسی کنید
خروجی پذیرفته شده را مبنای توافق ظرفیت قرار دهید. بطری هایی که از قالب خارج می شوند و بطری های پاک شده برای بسته بندی تعداد متفاوتی هستند. قبل از آزمایش، نقطه بازرسی و الزاماتی را که یک بطری باید برآورده کند تا کل پذیرفته شده را وارد کند، مشخص کنید. در غیر این صورت، آزمایش می تواند هدف قالب گیری خود را برآورده کند در حالی که نیاز تحویل را حل نشده باقی می گذارد.
برای KGB2L، رقم منتشر شده چرخه خشک 600 PC/HR را از تعهد خروجی بطری جدا نگه دارید. قبل از توافق در مورد ظرفیت تولید، مواد، وزن بطری، حفره های فعال و الزامات پذیرش را تأیید کنید. رقم چرخه خشک به تنهایی برای برنامه تحویل بطری کافی نیست.
وقتی آزمایشی هدف خود را از دست داد، قبل از افزایش سرعت، کمبود را تشخیص دهید. فواصل خروجی، توقف ها و قطعات رد شده را جداگانه ضبط کنید. زمان انتظار در تحویل پاریسون، زمان خنک شدن داخل قالب و صفها را قبل از برشکاری یا تست نشتی بررسی کنید. این مشاهدات یک محدودیت قالب گیری را از یک محدودیت پایین دست متمایز می کند.
هر بار یک تنظیم را ارزیابی کنید و سوابق قبل و بعد را حفظ کنید. تغییر را بر اساس خروجی پذیرفته شده در دوره های مشاهده قابل مقایسه قضاوت کنید، نه تنها با یک چرخه نمایش داده شده کوتاهتر. شرایط مواد و ابزار را در کنار نتیجه ثبت کنید. اگر تعداد بطریها افزایش یابد اما تعداد بطریهای بیشتری در بازرسی ناموفق باشند، این تنظیم لزوما ظرفیت قابل استفاده را بهبود نمیبخشد.
سابقه ای را نگه دارید که شخص دیگری می تواند بررسی کند
- اصلاح نقشه، درجه رزین، ترکیب مواد، وزن هدف و آرایش حفره را شناسایی کنید.
- در مورد چک های پذیرش و موقعیتی که قطعات خوب شمارش می شود توافق کنید.
- ضبط زمان شروع و پایان، محرومیت های برنامه ریزی شده، توقف تولید و دلایل آنها.
- مجموع قطعات قالبگیری شده، قطعات پذیرفته شده با گذر اول و ردها را بدون دوبار شمارش قطعات بازسازیشده ثبت کنید.
- نرخ مشاهده شده، تقاضای انبوه ناخالص و تولید پایین دستی را در دوره های مشابه مقایسه کنید.
- تنظیمات توافق شده، مشاهدات و محدودیت های حل نشده را در گزارش کارآزمایی نگه دارید.
تعریف کنید که در ابتدا و انتهای پنجره اندازه گیری چه اتفاقی می افتد. مشاهده کوتاهی که پس از گرم کردن انجام میشود به سؤالی متفاوت از یک سفارش که شامل راهاندازی و تغییر قالب است، پاسخ میدهد. هر دو می توانند مفید باشند، اما تنها زمانی که گزارش موارد حذف شده را مشخص کند.
استفاده کنیدراهنمای تست پذیرش کارخانه ماشین قالب گیری ضربه ایبرای توسعه سابقه بازرسی گسترده تر. یک محاسبه خروجی از پذیرش پشتیبانی می کند. جایگزین بازرسی محصول، بررسی تجهیزات یا قرارداد خرید نمی شود.
| زمینه ضبط | چه چیزی وارد شود |
|---|---|
| محصول و پیکربندی | بازنگری نقشه، مواد، وزن، حفره ها و ایستگاه های فعال |
| مرز اندازه گیری | شروع/پایان ساعت، زمان برنامه ریزی شده، زمان اجرا و مکان شمارش |
| شمارش می کند | قطعات کل قالبی، پاس اول خوب، رد شده و ناتمام |
| شرایط | تنظیمات ثبت شده، سرمایش و شرایط هوا، کارکنان و تجهیزات کمکی |
| نتیجه | قطعات خوب در هر ساعت یا شیفت اعلام شده، محدودیت ها و پیگیری مورد توافق |
در مورد تخمین ظرفیت محصول خاص با Kingle بحث کنید
نیاز به برآورد خروجی مرتبط با ترسیم محصول و پیکربندی ماشین پیشنهادی. پیشنهاد کتبی باید محل شمارش قطعات پذیرفته شده، مدت زمان انجام اندازه گیری و شرایط تولید را ذکر کند. بدون این جزئیات، رقم بطری در ساعت مبنای مناسبی برای مقایسه پیشنهادات تجهیزات نیست.
نقشه بطری یا جزئیات نمونه، درجه مواد، خروجی خوب مورد نیاز و برنامه تغییر را ارسال کنیدصفحه تماس رسمی Kingle. در جایی که یک مقدار هنوز یک تخمین است، آن را برچسب بزنید تا بررسی بعدی بتواند آن را حل کند.
شرکت ماشین سازی نینگبو کینگگل با مسئولیت محدود
ایمیل:sales@kinggle.com
تلفن:+86-574-87103665
شهر یویائو، نینگبو، ژجیانگ، چین. اطلاعات تماس در صفحه تماس رسمی بررسی شد.
سوالات متداول
یک دستگاه قالب گیری دمشی در هر ساعت چند بطری می تواند تولید کند؟
هیچ عدد خروجی واحدی برای هر ماشین و بطری وجود ندارد. 3600 را بر بازه خروجی کل ماشین بر حسب ثانیه تقسیم کنید، سپس در قطعات قالبگیری شده در هر رویداد ضرب کنید. بازده کیفیت اولین پاس را برای خروجی خوب در طول زمان اجرا اعمال کنید. برای برنامه ریزی شیفت، توقف های ضبط شده را نیز درج کنید و ظرفیت مواد و پایین دست را تأیید کنید.
آیا یک دستگاه دو ایستگاه همیشه تولید را دو برابر می کند؟
خیر. دو ایستگاه نرخ تولید را بدون زمان بندی و پیکربندی واقعی خود تعیین نمی کنند. اگر فاصله کل ماشین اندازه گیری شده از قبل شامل انتشار متناوب از هر دو ایستگاه است، دوباره در دو ضرب نکنید. قبل از تخمین خروجی ترکیبی، زمانبندی، حفرههای فعال و تقاضای مواد هر ایستگاه را مقایسه کنید.
آیا خروجی چرخه خشک با خروجی محصول نهایی یکی است؟
خیر. یک فیلد کاتالوگ با برچسب خروجی چرخه خشک، خروجی پذیرفته شده یک ظرف مشخص را تعیین نمی کند. صفحه KGB2L Kingle 600 PC/HR را تحت آن برچسب فهرست می کند. یک ادعای خروجی خاص بطری به مواد، ابزار، وزن، شرایط عملیاتی و معیارهای بازرسی، همراه با یک دوره اندازه گیری تعریف شده نیاز دارد.
وزن ظرف چگونه بر ظرفیت تولید تأثیر می گذارد؟
وزن بر مواد مورد نیاز در یک نرخ تولید معین تأثیر می گذارد. برای غربالگری اکستروژن، به جای وزن تمام شده بطری، از جرم ناخالص فرآوری شده در هر قطعه قالب گیری شده، از جمله تریم اختصاص داده شده آن استفاده کنید. برای سقف اولیه، توان مواد موجود را بر آن جرم ناخالص تقسیم کنید. این محاسبه به تنهایی یک چرخه قالب گیری قابل دستیابی یا خروجی پذیرفته شده را ایجاد نمی کند.
چه اطلاعاتی برای برآورد دقیق خروجی مورد نیاز است؟
نقشه محصول، درجه مواد، وزن خالص و ناخالص، چیدمان حفره و ایستگاه، خروجی پذیرفته شده هدف و برنامه شیفت را ارائه دهید. شامل چک های پذیرش و تجهیزات پایین دستی. اگر سوابق آزمایشی وجود دارد، تعداد کل، شمارش خوب، زمان بندی و دلایل توقف را ارائه کنید. مقادیر فرضی را جدا از نتایج اندازه گیری شده نگه دارید تا تامین کننده بتواند شکاف های شواهد باقی مانده را شناسایی کند.
قبل از ثبت سفارش، در مورد خروجی پذیرفته شده، شرایط آزمایشی و روش شمارش به صورت کتبی توافق کنید. از رکورد تولید به عنوان مبنایی برای برنامه تحویل استفاده کنید.