در این صفحه
دستگاه قالب گیری بادی پلاستیکی چیست؟
قالب گیری دمشی فرآیند تولید قطعات پلاستیکی توخالی است. دستگاه رزین پلاستیک را ذوب می کند، آن را به شکل نرم در می آورد و از هوای فشرده برای باد کردن آن شکل در برابر دیواره های قالب استفاده می کند. وقتی خنک شد، قسمت فرم قالب را حفظ می کند. چهار مرحله هر ماشین را تعریف می کند -گرم کردن (پلاستیک کردن)، شکل دهی (پاریسون یا پریفرم)، دمیدن و خنک کردن- و تفاوت بین انواع ماشین ها به نحوه ایجاد شکل نرم قبل از ورود هوا باز می گردد.
دستگاه های قالب گیری بادی پلاستیک طیف وسیعی از کالاهای روزمره و صنعتی را تولید می کنند: نوشیدنی و داروییبطری ها، روان کننده و شیمیاییقوطی های جری، صنعتیطبل ها و تانک های IBC، مخازن سوخت خودرو و کانال های هوا، موانع جاده ای و کانتینرهای بی شمار. مواد بستگی به قسمت دارد:PETبرای بطری های نوشیدنی شفاف،HDPEو HMW-HDPE برای قوطی ها، درام ها و مخازن،PPبرای بسته بندی های مقاوم در برابر حرارت و دیواره نازک، و PVC یا رزین های مهندسی مانند PA برای کاربردهای تخصصی و مانع.
انواع دستگاه های قالب گیری بادی پلاستیک
سه نوع فرآیند اصلی، به علاوه یک دسته درایو با رشد سریع وجود دارد که اکنون خریداران در سال 2026 به طور جداگانه وزن می کنند.
ماشین قالب گیری دمشی اکستروژن (EBM)
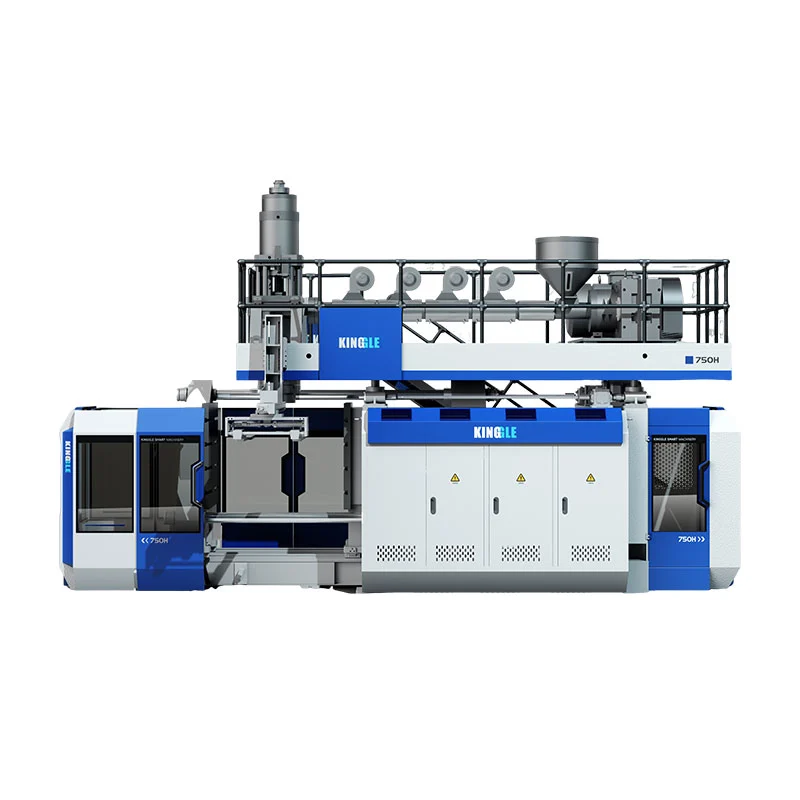
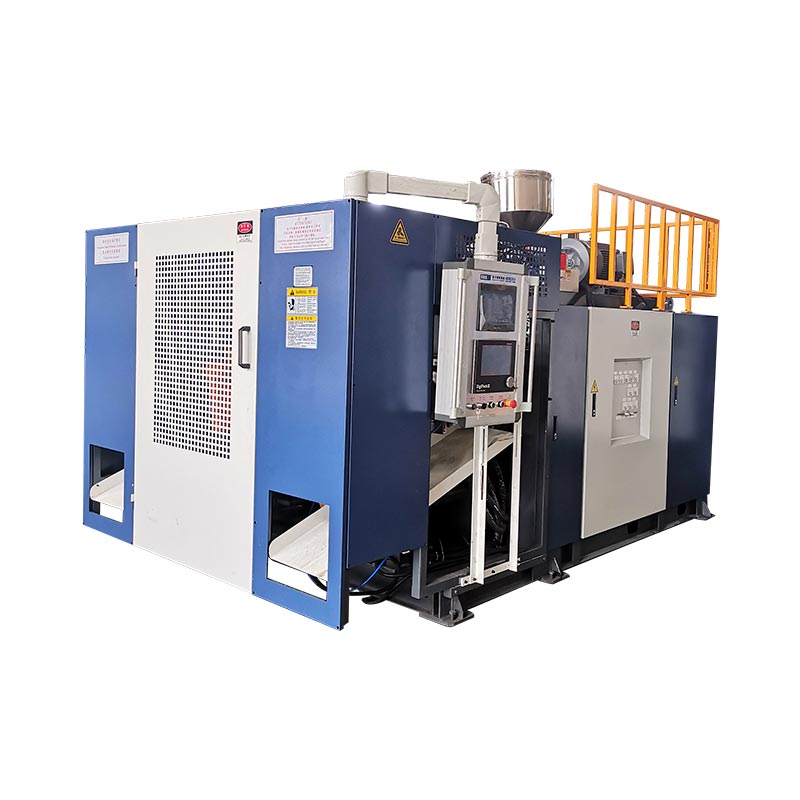
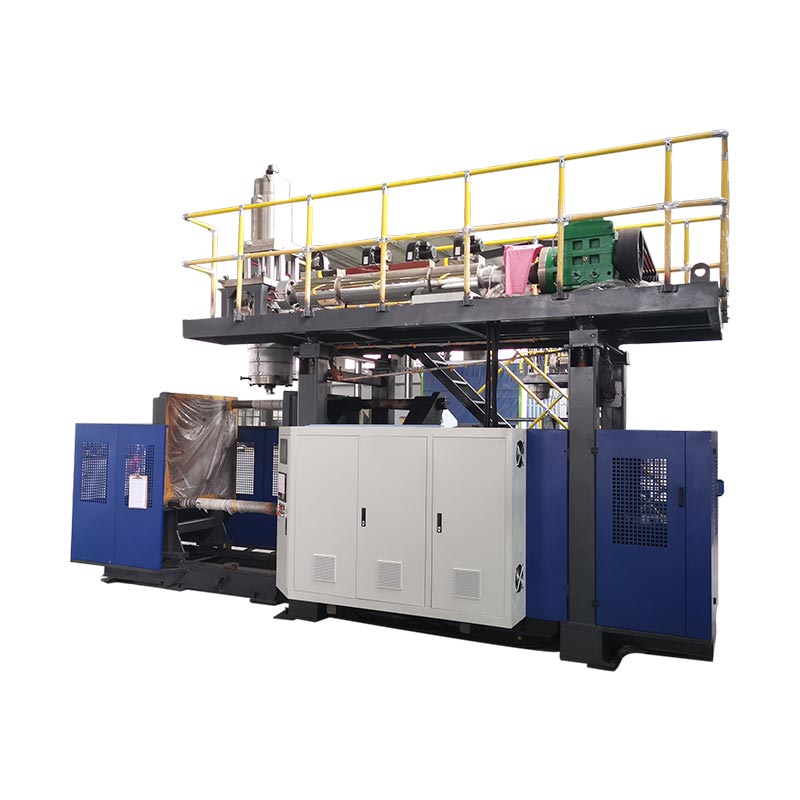
چگونه کار می کند:اکسترودر رزین را ذوب می کند و آن را از طریق یک سر قالب فشار می دهد تا یک لوله آویزان به نام پاریزون را تشکیل دهد. قالب در اطراف آن بسته می شود و هوا آن را در برابر حفره باد می کند. از آنجایی که بدنه، دسته و گردن در یک شات شکل میگیرند، قالبگیری دمشی اکستروژن فرآیندی برای قطعات دستهدار و بزرگ است.مزایا:هزینه ابزار کم، تعویض سریع، و وسیعترین محدوده اندازه قطعه - از بطریهای 100 میلیلیتری تا درامهای 220 لیتری و بیشتر.برنامه های کاربردی:قوطی های جری، درام های شیمیایی، مخازن آب و سوخت، جعبه ابزار، موانع جاده، اسباب بازی. این مناسب طبیعی برای ظروف صنعتی با حجم بالا است و فرآیندی که ما در آن تخصص داریم. ما را ببینیدمستمروانباشت کنندهماشین های اکستروژن
ماشین قالب گیری تزریقی (IBM)
چگونه کار می کند:یک پیشفرم دقیق روی میلهای با تزریق قالبگیری میشود، سپس به ایستگاه دمنده منتقل میشود که هوا آن را باد میکند. از آنجایی که گردن از نوع تزریقی است، IBM دقت بسیار خوبی در گردن و پوششی صاف ارائه می دهد. مناسب استبطری ها و شیشه های کوچک و با دقت بالا- ویال های دارویی، ظروف لوازم آرایشی - در حجم کم با قراضه بسیار کم. ظروف دسته دار تولید نمی کند و برای قطعات بزرگ مناسب نیست.
دستگاه قالب گیری کششی تزریقی (ISBM)
چگونه کار می کند:یک پریفرم PET تزریق می شود، سپس در حین دمیدن به صورت محوری کشیده می شود. این جهت دو محوری، پلیمر را تراز می کند و دیواری را ایجاد می کند که برای وزن معین شفاف تر، محکم تر و سبک تر است. ISBM استانداردی برایبطری های آب و نوشابه PET، جایی که سبک وزنی و شفافیت تعیین کننده است. این یک خانواده محصول متفاوت از قطعات صنعتی HDPE است.
2026: ماشین های قالب گیری دمشی تمام الکتریکی و سروو
فراتر از نوع فرآیند، خریداران در سال 2026 به طور فزاینده ای مقایسه می کنندتکنولوژی درایو. ماشینهای سنتی از هیدرولیکهایی با جابجایی ثابت استفاده میکنند که بدون توجه به بار، با قدرت کامل کار میکنند.تمام برقیماشین آلات هیدرولیک را با موتورهای سروو جایگزین می کنند وهیدرولیک سروو محورماشینها پمپ اصلی را بر حسب تقاضا هدایت میکنند - هم مصرف انرژی را به شدت کاهش میدهند و هم تکرارپذیری را بهبود میبخشند. طرح های تمام الکتریکی در ماشین های کوچک و با دقت بالا رایج است. برای قطعات صنعتی بزرگ که نیاز به نیروی گیره بسیار بالایی دارند، الفهیدرولیک سروو محورماشین معمولاً بهترین توازن صرفه جویی در انرژی و تناژ را ارائه می دهد. ماشین های ما دقیقا به همین دلیل از پمپ اصلی سروو با کنترل تبدیل فرکانس استفاده می کنند.
جدول 1 · نوع ماشین در مقابل مواد، ظرفیت، کاربرد و مزیت 2026
| تایپ کنید | مواد | ظرفیت معمولی | بهترین برنامه ها | مزیت 2026 |
|---|---|---|---|---|
| اکستروژن (EBM) | HDPE، HMW-HDPE، PP، PVC، PA | 100 میلی لیتر – 2000 لیتر | قوطی جری، طبل، تانک، قطعات خودرو | هدهای چند لایه لایه های PCR / regrind را اجرا می کنند |
| تزریق (IBM) | PE، PP، PS | ≤ ~ 0.5 لیتر | بطری های کوچک دارویی و آرایشی | ضایعات بسیار کم، گردن دقیق |
| کشش تزریق (ISBM) | PET | 0.2 - 10 لیتر | بطری های آب و نوشابه | سبک وزن، شفافیت |
| سروو / تمام برقی | هر (فناوری درایو) | متفاوت است | خطوط انرژی بحرانی و با حجم بالا | بزرگترین اهرم بهره وری انرژی |
اجزای کلیدی و چگونگی تأثیر آنها بر خروجی
دو ماشین می توانند ظرفیت سرفصل را به اشتراک بگذارند و در عین حال عملکرد بسیار متفاوتی دارند، زیرا کیفیت و خروجی در اجزا وجود دارد. یک ماشین ارزانتر با کنترل دیوار ضعیف معمولاً گرانتر است - رزینی که روی هر قطعه هدر میدهد در عرض چند ماه بیشتر از شکاف قیمتی است.
- واحد پیچ / پلاستیک سازی.رزین را ذوب و متر می کند. قطر پیچ (معمولاً 50-100 میلی متر) و نسبت L/D (24-25) همگنی و توان عملیاتی مذاب را تعیین می کند. یک مذاب ناپایدار به صورت قطعات ناسازگار در پایین دست ظاهر می شود.
- دیه هد و پاریسون کنترل.پاریزون را تشکیل می دهد و دیوار آن را در طول آن پروفیل می کند. یک کنترل کننده ضخامت دیوار با وضوح بالا (به عنوان مثال یک سیستم MOOG 100 نقطه ای) بزرگترین اهرم در هزینه رزین و استحکام قطعه است.
- واحد بستن.قالب را در برابر فشار داخلی می بندد و نگه می دارد. گیره همزمان با قفل فشار مستقیم صفحات را موازی نگه می دارد. تناژ بسیار کم باعث تولید قطعات فلاش و ضعیف می شود.
- سیستم خنک کننده.قطعه را در برابر قالب قرار می دهد. خنک سازی معمولا طولانی ترین مرحله در چرخه است، بنابراین طراحی خنک کننده - نه اکسترودر - خروجی واقعی را تنظیم می کند و تاب خوردگی را کنترل می کند.
- سیستم کنترل و اتوماسیون.خط را اجرا و خودکار می کند. یک PLC/HMI قابل اعتماد (Mitsubishi، Weinview) بهعلاوه ربات بیرونآور و خاموشکننده از ثبات و OEE در دویدن بدون سرنشین محافظت میکند.
جدول 2 · مولفه در مقابل عملکرد، معیار کیفیت و آنچه در هنگام خرید باید پرسید
| جزء | تابع | معیار کیفیت تحت تأثیر قرار گرفت | از تامین کننده بپرسید |
|---|---|---|---|
| پیچ / پلاستیک | رزین ذوب و متر | همگنی مذاب، خروجی | قطر پیچ، L/D، HDPE کیلوگرم در ساعت؟ |
| Die head / parison control | فرم و مشخصات پارسون | یکنواختی ضخامت دیوار، استفاده از رزین | چند نقطه ضخامت دیوار؟ |
| واحد بستن | قالب را ببندید و نگه دارید | فلش، یکپارچگی قطعه | نیروی بستن و نوع قفل؟ |
| سیستم خنک کننده | قطعه را تنظیم کنید | زمان چرخه، تاب | طراحی خنک کننده و مشخصات آب؟ |
| کنترل / اتوماسیون | اجرا و خودکار | سازگاری، OEE | برند PLC/HMI، ربات بیرون آوردن؟ |
روندهای 2026 در قالب گیری بادی
سازگاری PCR و رزین بازیافتی
اهداف نام تجاری و نظارتی محتوای بازیافتی (PCR) را در سراسر بسته بندی افزایش می دهند. متغیر در حال اجرا، مذاب بازیافتی گاهی اوقات آلوده، نیاز به کنترل دقیق تر حرارت و جداسازی دارد، و اغلبسر قالب چند لایهبنابراین می توان یک هسته regrind یا PCR را بین پوست های باکره قرار داد. ماشینهایی با کنترل دقیق ضخامت دیوار و مناطق دمایی پایدار، رزین بازیافتی را بسیار راحتتر اداره میکنند.
هوش مصنوعی و نظارت هوشمند
خط در حال ساز تر شدن است.داشبوردهای OEE، تعمیر و نگهداری پیش بینی، تشخیص از راه دور و تنظیم خودکار پارامترها از گزینه های برتر به سمت انتظارات حرکت می کنند. حتی یک سیستم هشدار اولیه روی برد که به تامین کننده اجازه می دهد ایرادات را از راه دور تشخیص دهد، می تواند یک توقف چند روزه را به تعمیر یک روزه تبدیل کند - که در خط 24/7، ارزشی بیش از یک تفاوت متوسط در قیمت دستگاه دارد.
بهره وری انرژی
انرژی یک هزینه تکرارشونده است که برای عمر دستگاه اجرا می شود، بنابراین به طور فزاینده ای تصمیمات خرید را هدایت می کند. اهرم های اصلی عبارتند از aپمپ اصلی سروو، استفاده بهینه از هوای فشرده (هوا یکی از گرانترین ابزارهای برق در یک کارخانه است) و خنک کننده کارآمد. از آنجایی که انرژی جزء واقعی هزینه هر بطری است، یک درایو کارآمد اغلب سریعتر از هر ارتقای دیگر در یک خط با حجم بالا بازپرداخت می کند.
جدول 3 · روند 2026 در مقابل تأثیر کارخانه، نقطه خرید و بازگشت سرمایه
| روند | تاثیر بر کارخانه | نقطه خرید | ارزش بازگشت سرمایه |
|---|---|---|---|
| PCR / رزین بازیافتی | باید مذاب متغیر و آلوده اجرا شود | سر چند لایه + کنترل دیوار قوی | اهداف بازیافتی نام تجاری / نظارتی را برآورده می کند |
| هوش مصنوعی / نظارت هوشمند | خرابی کمتر، راه اندازی سریعتر | داشبورد OEE، تشخیص از راه دور، سیستم هشدار | زمان کار بیشتر، ضایعات کمتر |
| بهره وری انرژی | انرژی مداوم = هزینه مداوم | پمپ سروو، هوای بهینه، خنک کننده کارآمد | هزینه کمتر برای هر قطعه، بازپرداخت سریعتر |
نحوه انتخاب دستگاه قالب گیری بادی پلاستیکی مناسب
مطمئن ترین راه برای تعیین یک ماشین این است که از قسمت به بیرون کار کنید و به جای قیمت برچسب، در مورد هزینه کل مالکیت قضاوت کنید:
- ابتدا محصول را تعریف کنید.بزرگترین اندازه، چه دارای دسته، رزین، مشخصات دیوار و هر گونه گواهی (تست سقوط، سازمان ملل).
- سپس خروجی را تعریف کنید.چرخه خشک را به خروجی واقعی و حجم روزانه تبدیل کنید قبل از انتخاب یک ایستگاه در مقابل دو ایستگاه یا یک انباشته.
- با نوع دستگاه مطابقت دهید.دسته/بزرگ → اکستروژن؛ کوچک دقیق → تزریق؛ PET شفاف → کشش.
- انرژی و اتوماسیون را وزن کنید.درایو سروو و بیرون آوردن ربات قیمت را افزایش می دهند اما هزینه جاری را کاهش می دهند.
- خدمات، قطعات یدکی، نصب و آموزش را بررسی کنید.یک ماشین یک رابطه ده ساله است. پشتیبانی تصمیم میگیرد زمان کار را انجام دهد.
- در مورد TCO قضاوت کنید، نه قیمت.رزین، انرژی، ضایعات و زمان از کار افتادن فاصله قیمتی بین دو ماشین در طول عمر آنها را کاهش میدهد.
جدول 4 · چک لیست خریدار
| معیار | چه چیزی را تایید کنیم |
|---|---|
| ظرفیت | حداکثر حجم قطعه + خروجی واقعی روزانه |
| انرژی | سروو درایو، کیلووات نصب شده، استفاده از هوا و آب |
| سازگاری مواد | محتوای HDPE / PP / PVC / PA / PCR |
| سرعت تغییر | زمان تغییر قالب، تک در مقابل چند قالب |
| پشتیبانی پس از فروش | گارانتی، نصب، آموزش، قطعات یدکی |
| ایمنی و انطباق | پرده نور، CE، آزمایش قطره / UN در صورت لزوم |



نصب، سیم کشی و راه اندازی
خط قالبگیری ضربهای یک نصب سنگین است و بیشتر تأخیرهای راهاندازی ناشی از آمادگی سایت است تا خود دستگاه. قبل از رسیدن دستگاه، موارد ضروری را تأیید کنید:
- آب و برقمنبع تغذیه و سیم کشی صحیح، هوای فشرده تمیز در فشار مورد نیاز، جریان و فشار آب خنک کننده و اتصالات هیدرولیک در صورت لزوم.
- سایت و پایه.یک طبقه همسطح و با بار برای وزن دستگاه، به علاوه فضای خالی در اطراف صفحه، اکسترودر و بیرون برای بهره برداری و نگهداری.
- دنباله راه اندازی.پمپ روغن را راه اندازی کنید، دستگاه را به درجه حرارت برسانید (چند ساعت با آب خنک کننده روشن باشد)، اکستروژن و کنترل کننده ضخامت دیوار را شروع کنید، سپس چرخه های دستی را قبل از تغییر حالت خودکار اجرا کنید.
- پذیرش (اجرای آزمایشی).خروجی چرخه خشک، یکنواختی ضخامت دیوار، وزن قطعه و پایان، و عملکردهای ایمنی را قبل از امضا بررسی کنید.
مهندسان ما برای نصب، راه اندازی و آموزش اپراتورها به کارخانه شما سفر می کنند، بنابراین خط سریعتر از نصب خودکار به تولید پایدار می رسد.
مشکلات رایج و عیب یابی
بیشتر عیوب قالبگیری دمشی به چهار اهرم باز میگردد: نمایه ضخامت دیوار، دمای مذاب، نیروی گیره و خنککننده. این جدول بیشتر عیوب را که خریداران در مورد آنها می پرسند به دلایل معمول و رفع آنها ترسیم می کند.
جدول 5 · نقص در مقابل علت احتمالی و رفع آن
| نقص | علت احتمالی | ابتدا اصلاح کنید تا امتحان کنید |
|---|---|---|
| نشتی | چسباندن ضعیف / دیوار نازک در محل جوش | نمایه دیوار و زمان دمیدن را تنظیم کنید |
| ضخامت دیوار ناهموار | نمایه پاریسن خاموش / مرگ وسط نیست | دوباره نمایه پاریسون را وارد کنید، سر قالب را در مرکز قرار دهید |
| پارسون ناپایدار | دمای ذوب / ضربه ذخیره سازی | مناطق دما و سکته ذخیره سازی را بررسی کنید |
| مه / سفید شدن | دمای مذاب یا خنک شدن بیش از حد تهاجمی است | دمای مذاب و سرعت خنک شدن را تنظیم کنید |
| کف راکر | خنک کننده پایه / فشار ضربه | خنک کننده پایه و فشار باد را تنظیم کنید |
| فلاش اضافی | گیره ناکافی / قالب فرسوده | نیروی گیره را بررسی کنید، قالب را بررسی کنید |
| تاب برداشتن / تغییر شکل | سرمایش ناکافی | زمان خنک شدن را افزایش دهید، دمای آب را کاهش دهید |
وقتی خروجی به جای کیفیت پایین میآید، علت بیشتر اوقات ضربه ذخیرهسازی یا خنککننده است تا اکسترودر - این اولین جایی است که باید به آن نگاه کرد. ضایعات مداوم و توقفهای برنامهریزی نشده نیز بزرگترین مشکل پنهان OEE هستند، به همین دلیل است که کنترل دیوار پایدار و اتوماسیون قابل اعتماد بسیار فراتر از هزینه اصلی خود باز میگردانند.
چشم انداز بازار 2026-2030
تقاضا ثابت و گسترده است. با توجه به تحقیقات گراند ویو، بازار جهانی ماشینهای قالبگیری بادی پلاستیکی حدوداً بود3.2 میلیارد دلار در سال 2024 و پیش بینی می شود تا سال 2030 به حدود 4.0 میلیارد دلار برسد، CAGR حدود 4.2٪. رشد توسط بسته بندی، قطعات خودرو، ظروف صنعتی و مراقبت های بهداشتی هدایت می شودآسیا و اقیانوسیه بزرگترین منطقه با حدود 39 درصد از بازار است. اکستروژن بزرگترین بخش فرآیند برای قطعات توخالی صنعتی است، در حالی که قالبگیری با ضربه کششی PET در بستهبندی نوشیدنی پیشرو است.
برای خریداران، سیگنال عملی این است که این یک بازار نوسازی است، نه یک رونق: رشد در جایی متمرکز است که ماشینها کارایی، قابلیت محتوای بازیافتی و اتوماسیون را اضافه میکنند. به همین دلیل است که تصمیم خرید 2026 کمتر مربوط به مشخصات اولیه است و بیشتر در مورد بهره وری انرژی، سازگاری PCR، زمان کار و هزینه کل مالکیت است.
قیمت ماشین قالب گیری بادی پلاستیکی را دریافت کنید
محصول، اندازه، رزین و خروجی روزانه خود را به ما بگویید — ما نوع و پیکربندی مناسب را با مشخصات و ارقام چرخه واقعی توصیه می کنیم.
یک نقل قول دریافت کنید چت در واتس اپسوالات متداول
دستگاه قالب گیری بادی پلاستیکی چیست؟
محصولات پلاستیکی توخالی را با حرارت دادن به رزین، تبدیل آن به شکل نرم، باد کردن آن با هوای فشرده در داخل قالب و خنک کردن آن - تولید بطری، قوطی جری، درام، مخازن و ظروف تولید می کند. انواع اصلی آن عبارتند از اکستروژن، تزریق و قالب گیری کششی تزریقی.
انواع اصلی دستگاه های قالب گیری ضربه ای چیست؟
اکستروژن (EBM) برای قطعات HDPE دسته دار و بزرگ، تزریق (IBM) برای بطری های دقیق کوچک، و کشش تزریق (ISBM) برای بطری های PET شفاف. ماشین ها نیز به صورت پیوسته، انباشته کننده، چند لایه و سروو/تمام الکتریکی توصیف می شوند.
از چه موادی می توان استفاده کرد؟
HDPE و HMW-HDPE، PP، PVC و PA در ماشین های اکستروژن؛ PET در ماشین های کشش تزریقی. HDPE استاندارد برای قوطی ها، درام ها و مخازن است. PET برای بطری های شفاف.
قیمت دستگاه قالب گیری بادی پلاستیکی چقدر است؟
هزینه توسط اندازه قطعه و نیروی گیره، تعداد سر قالب، دیوارهای تک لایه در مقابل چند لایه و اتوماسیون تعیین می شود. ماشین های تک ایستگاهی کوچک مقرون به صرفه ترین هستند. خطوط درام آکومولاتور بزرگ هزینه بسیار بیشتری دارند. هزینه کل مالکیت - انرژی، ضایعات و نگهداری - معمولاً بیشتر از قیمت برچسب مهم است.
تفاوت بین قالب گیری اکستروژن و دمشی تزریقی چیست؟
اکستروژن یک پاریزون توخالی را اکسترود می کند و آن را باد می کند و قطعات دسته دار و بزرگ را می سازد. تزریق ابتدا یک پیشفرم دقیق را قالبگیری میکند، سپس آن را باد میکند - برای بطریهای کوچک و دقیق، اما نه برای دستهها یا قطعات بزرگ.
چگونه اندازه دستگاه مناسب را انتخاب کنم؟
از بزرگترین حجم قطعه و خروجی روزانه خود شروع کنید. خروجی چرخه خشک را در ضریب راندمان 0.75-0.85 و ساعات کار خود ضرب کنید تا ظرفیت واقعی را بررسی کنید، سپس یک ایستگاه در مقابل دو ایستگاه یا یک باتری برای قطعات بزرگ انتخاب کنید.
چگونه عیوب و ضایعات را کاهش دهم؟
بیشتر عیوب به مشخصات ضخامت دیوار، دمای مذاب، نیروی گیره یا خنک کننده مربوط می شود. کنترل دقیق ضخامت دیواره پاریسون، تناژ صحیح گیره و خنک کننده کافی اکثر مشکلات نشتی، فلاش، ناهمواری دیوار و تاب برداشتن را برطرف می کند.
آیا ماشین های قالب گیری ضربه ای تمام الکتریکی در سال 2026 ارزش آن را دارند؟
ماشینهای تمام الکتریکی و سروو رانده مصرف انرژی را کاهش میدهند و تکرارپذیری را بهبود میبخشند، بنابراین در خطوط پرحجم و انرژیبر سریعترین بازپرداخت را دارند. برای قطعات صنعتی بزرگ، یک ماشین هیدرولیک سروو رانده اغلب بهترین توازن صرفه جویی در انرژی و نیروی گیره بالا را ارائه می دهد.
نتیجه گیری
انتخاب دستگاه قالبگیری بادی پلاستیکی یک دنباله است، نه یک ویژگی: قطعه را تعریف کنید، خروجی را اندازه بگیرید، با نوع فرآیند مطابقت دهید، سپس انرژی، اتوماسیون و پشتیبانی را وزن کنید. اکستروژن بیشتر ظروف صنعتی را پوشش میدهد، بطریهای تزریقی مناسب بطریهای دقیق کوچک است، و قالبگیری کششی دارای نوشابههای PET است - با درایوهای سروو و تمام الکتریکی که اکنون هر سه انرژی را کاهش میدهند. در سال 2026 تصمیماتی که یک خرید خوب را از یک خرید پرهزینه جدا می کند، هستندبهره وری انرژی، سازگاری PCR، اتوماسیون، OEE و هزینه کل مالکیت- با پشتیبانی خدمات واقعی پشتیبانی می شود. این موارد را درست انجام دهید و دستگاه برای یک دهه نگهداری خود را به دست می آورد.